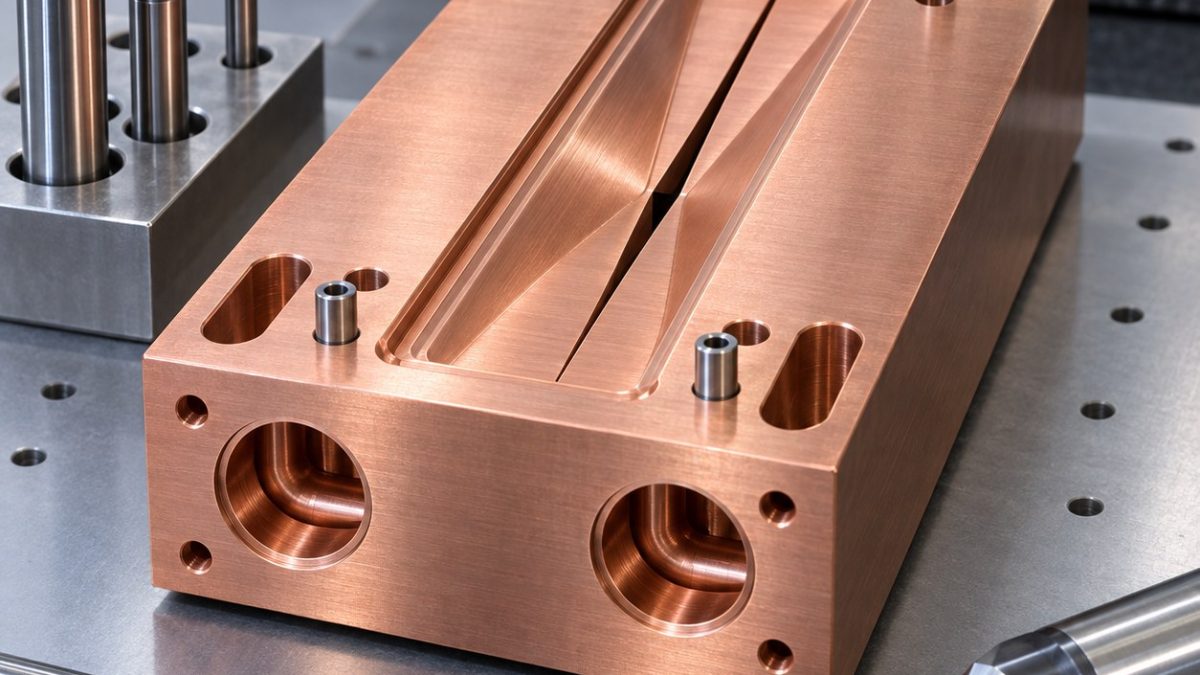
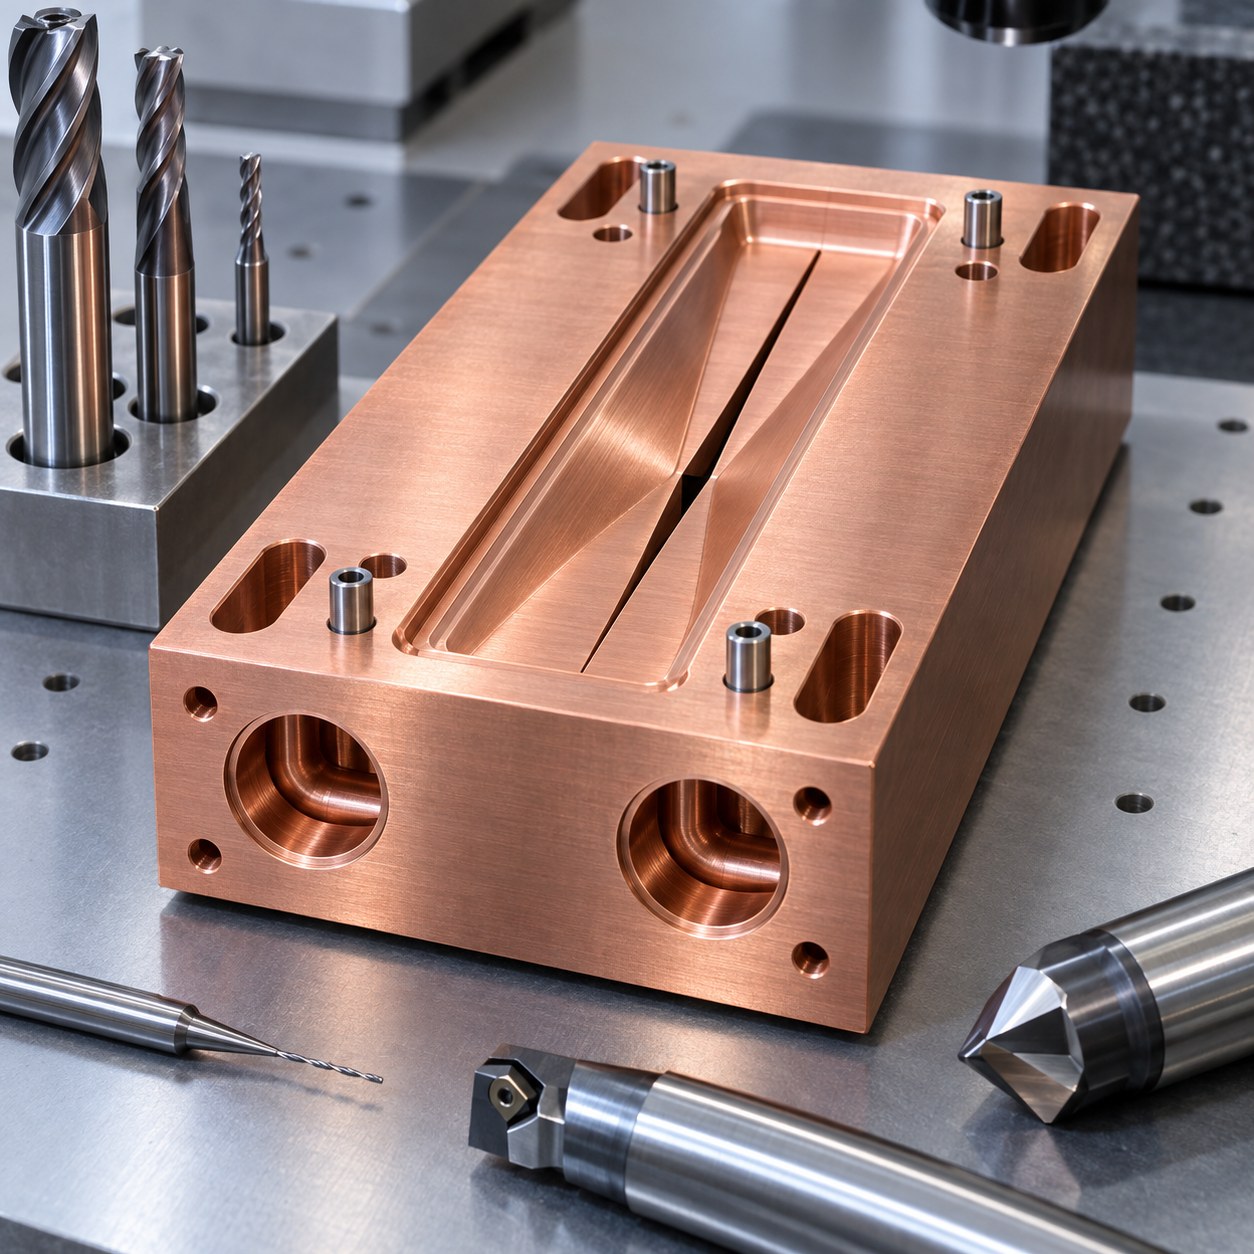
中文: C11000无氧铜束流遮罩锥形狭缝与冷却口配刀
本案例回答:两条冷却口必须平行于真空密封面时,怎样加工窄锥形束流狭缝而不涂抹出口。假设图纸以密封面为A、双定位孔为B-C,并由此定位狭缝;外形毛坯不是基准。
选刀前先读功能基准
毛坯完整时精修A面和定位孔。两冷却口先导向并半精,狭缝从两侧交替粗加工且两端保留牺牲桥,再精修冷却孔。用真空辅助夹具精修锥形狭缝,最后去桥;确认松夹平面度后再铣安装槽。
图纸特征逐一匹配刀具
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 真空密封面 | 12 mm三刃抛光未涂层硬质合金刀、液压刀柄 | 锋利正前角避免铜涂抹;钢用涂层刀会积屑。 |
| 锥形狭缝粗加工 | 4 mm两刃抛光缩颈刀、热缩刀柄 | 两侧交替斜坡保护中心薄壁;全宽下刀会推弯。 |
| 狭缝精加工 | 1 mm单刃抛光锥度刀、精密筒夹 | 单刃排韧性切屑;四刃微刀会重复切铜丝。 |
| 冷却口 | 硬质合金导向钻后用短单刃镗刀、内冷 | 镗削控制平行度;长HSS钻在软铜中跑偏。 |
| 安装槽与定位孔 | 三刃抛光刀、硬质合金钻及PCD刃铰刀 | 铰孔锁定A-B-C位置;只插补难保证定位孔表面。 |
控制材料特有失效
无氧铜会黏附钝刃并形成长铜丝。保持抛光槽洁净、限制跳动并避免重复切屑;出口发亮或出现折叠翻边时更换锥度刀。狭缝不能手锉,因为几何和洁净度都是功能要求。
松夹后验证零件
先测密封面平面度、双定位孔关系和冷却孔平行度。用非接触光学测入口、喉部和出口狭缝宽度,再以内窥镜检查通道交汇。真空、冷却和束流性能需独立验证。
实用配刀问答
为何狭缝两端保留桥?
它在高切削力冷却孔完成前支撑窄薄壁。
为何狭缝采用非接触检测?
接触测针会压伤软铜,也难可靠进入窄喉部。
copper heat-spreader groove tooling · precision copper bore selection


