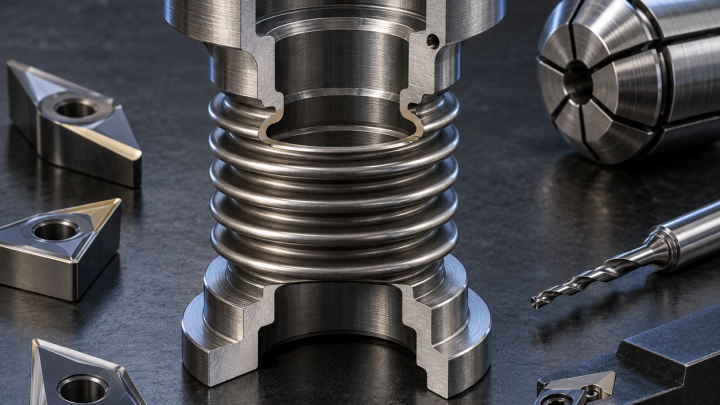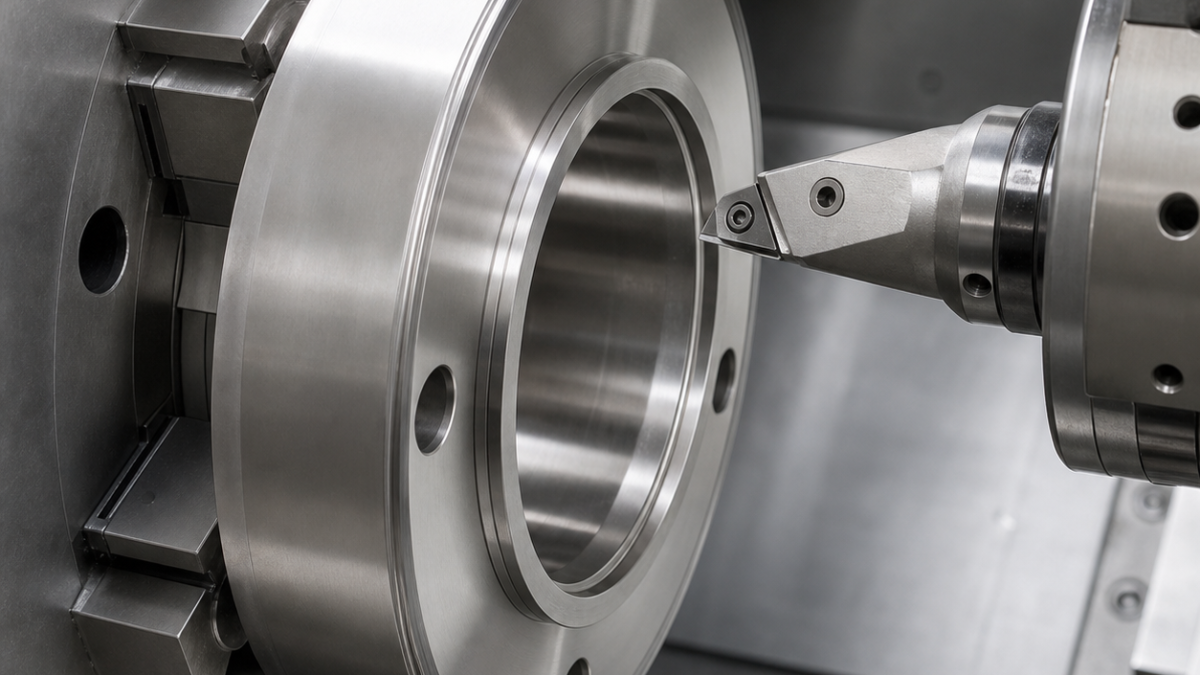
Русский: Инструмент для ниобиевого RF-фланца с пояском и тонкой кромкой
Одного размера недостаточно: вязкая стружка не должна завернуться на уплотняющий поясок, а тонкая кромка обязана остаться соосной. Базы, поддержка и чистота разделены.
Чистый ниобий заворачивается перед тупой кромкой и может принять частицы с инструмента после стали. Поэтому применяются отдельные полированные твердосплавные резцы без покрытия, мягкий зажим и направление чистовой обработки тонкой кромки к поддерживаемому металлу.
Геометрия и чистота на чертеже
Отверстие A — Ø54,00 +0,020/0 мм. RF-поясок B шириной 6,0 мм имеет плоскостность 0,010 мм, соосность 0,015 мм и Ra 0,4 мкм. Сварочная кромка толщиной 0,60 ±0,030 мм имеет длину 2,50 мм. Шесть отверстий Ø4 H7 расположены с допуском 0,020 мм. Загнутые заусенцы, железные частицы и полировка поперёк B запрещены.
Карта специальных кромок
| Зона | Инструмент | Причина |
|---|---|---|
| Черновая | Ø10, три зуба, непокрытый микрозернистый карбид, полированные 35°, R0,5, кромка 0,02 мм, вылет 18 мм | Режет прерывистый припуск без трения. |
| Плоскость | DCGT 11T302, непокрытый карбид, полированный угол 18°, R0,2 | Создаёт стружку на малой глубине. |
| Черновое A | Ø12, три полированных зуба, переменный шаг, вылет 25 мм | Нет длинной расточной ленты. |
| Чистовое A | Положительная полированная пластина R0,2, притупление до 0,005 мм, короткая штанга | Исправляет конус и ось. |
| Поясок B | Однозубый непокрытый полированный карбид, проход Ø20, R0,8 | Одна выходящая спираль без стыков. |
| Кромка 0,60 | Пластина 0,80 мм, положительный полированный угол 20°, R0,05 | Малая сила на свободный край. |
| Отверстия H7 | Сверло Ø3,90, 130°, затем короткая шестизубая развёртка Ø4 | Малый контакт без налипания. |
| Фаски | Ø6, один полированный зуб, 90°, 0,05 мм | Не тянет заусенец к B. |
Маршрут и свободное измерение
Инструменты, цанги и прокладки выделены для чистой обработки цветных металлов. Первая установка снимает наружный припуск, заднюю выборку и грубо формирует A. Вторая широко опирается на A при записанном моменте зажима. Отверстия заканчивают до кромки; паз оставляет 0,08 мм, затем новая пластина идёт от свободного края к опоре. Последней обрабатывается B выходящей спиралью.
КИМ контролирует A-B и окружность отверстий, нутромер — Ø54, белый свет — кромку без усилия, профилометр — B. После разжима повторяются плоскостность и соосность.
Какая кромка нужна ниобию?
Отдельный непокрытый микрозернистый карбид с полированным положительным углом.
Как не завернуть край 0,60 мм?
Освободить его поздно и резать от свободного торца к поддержке.
Зачем выделять инструмент?
Чтобы исключить перенос посторонних частиц, указанный как риск.
Связанные материалы: тонкая кромка молибдена и вакуумный компонент Macor.
Новая точка решения: кромка и чистота
Полированный непокрытый комплект используется только для ниобия. Отверстие и поясок заканчивают до освобождения кромки; трехзубая фреза 6 мм делает разгрузку, короткая оправка исправляет отверстие, обратный фасочник 0,8 мм чистит скрытые края. Инструмент после стали исключен из-за переноса частиц.
| Контроль чертежа | Инструмент / метод | Критерий |
|---|---|---|
| RF-поясок | Отдельный полированный сплав | Нет завернутого заусенца |
| Тонкая кромка | Острая пластина и опора | Толщина и биение |
| Скрытая кромка | Обратный фасочник 0,8 мм | Контроль под увеличением |
Контроль и останов
Записывают нагрузку, высоту заусенца и тест протирки. В приспособлении измеряют биение отверстия к пояску, после освобождения — толщину оптически. Чистая реплика заменяет щуп, способный оставить след.
Связанные маршруты: niobium injector faceplate tooling; RF heat-spreader tooling.
Краткие вопросы
Почему без покрытия? Более острая полированная кромка. Кромка последней? Кольцо поддерживает поясок. Смена? При росте заусенца, нагрузки или загрязнения.