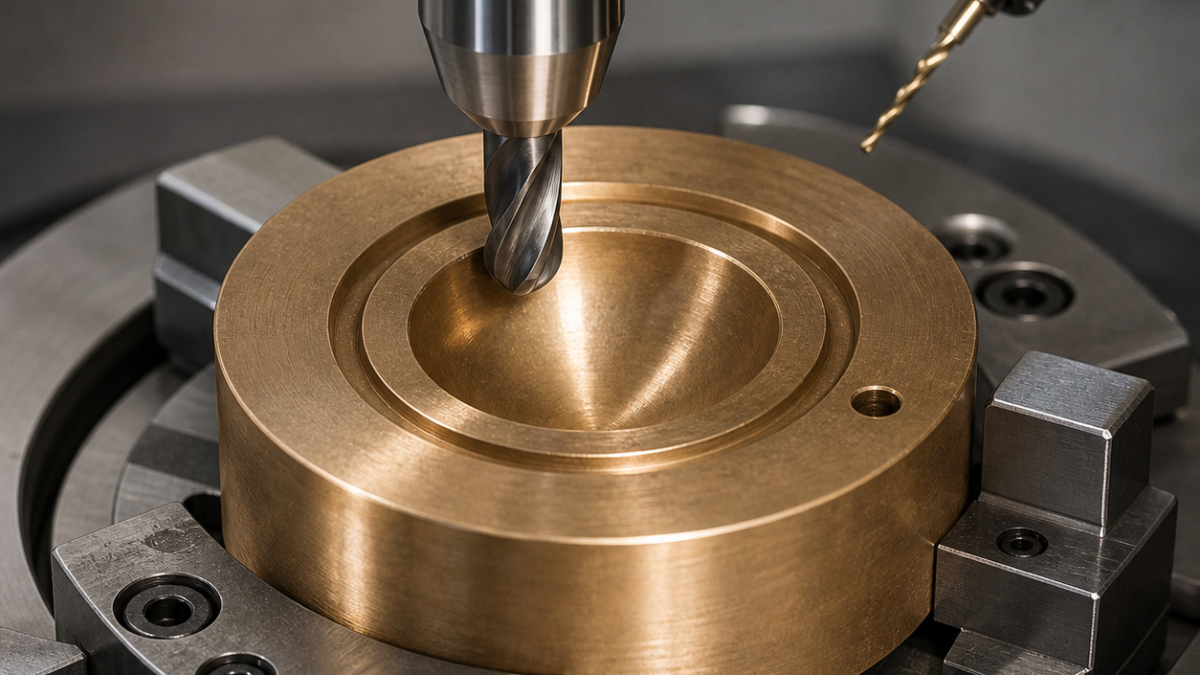
Русский: Инструмент для башмака C93200: сфера, дроссель и притирка
У гидравлического башмака базой служит центр сферы S, а не наружный диаметр. Полированный карбид без покрытия режет свинцовую бронзу без размазывания, однолезвийная расточка проходит сферу без остановки в полюсе, а на рабочей плоскости остаётся 0,015 мм под отдельную притирку.
Функциональные размеры
Радиус SR12,50 ±0,010 мм расположен на 8,00 ±0,015 мм от A. После притирки плоскостность A равна 0,003 мм, параллельность оси S — 0,005 мм. Гидростатический карман Ø16 имеет глубину 0,40 мм, канавка — 1,00×0,30 мм, центральное отверстие — Ø0,80 +0,010/0 мм.
Таблица инструмента
| Операция | Инструмент | Обоснование |
|---|---|---|
| Базы | Ø12, три зуба, полированный карбид без покрытия, 35°, R0,3, кромка 0,01 мм, гидропатрон | Не накатывает мягкую матрицу. |
| Черновая сфера | Шаровая Ø8 R4, два полированных зуба, вылет 14 мм | Место для мягкой стружки. |
| Чистовая сфера | R0,2, положительная полированная карбидная пластина 18° в сферической расточной головке | Режет и в полюсе. |
| Карман | Ø6, один O-зуб, полированный карбид, R0,1 | Не вдавливает стружку. |
| Канавка | Ø1,0, два прямых зуба, длина 1,2 мм | Стенки корректируются отдельно. |
| Дроссель | Сверло Ø0,76 с внутренней СОЖ, 130°, затем короткая развёртка Ø0,80 | Размер связан с расходом. |
| Припуск A | Однозубый PCD, проход Ø24, R0,4, сбалансированная оправка | Оставляет 0,015 мм равномерно. |
| Фаски | Ø3, один полированный зуб, 90°, 0,05 мм | Не завальцовывает дроссель. |
Установки и измерение
Первая установка создаёт базы и сферу; расточная кромка непрерывно идёт от входа к полюсу. Вторая опирается на эталонный шар и размещает карман, канавку и отверстие от S. Затем PCD оставляет припуск для притирки. Восковой след, скачок момента или выходная кромка означают смену инструмента.
Эталонная сфера и сканирование проверяют форму, КИМ — расположение гидравлических элементов. После притирки оптическая плоскость проверяет A; профиль и расход подтверждают канавку и отверстие.
Чем закончить сферу?
Положительной полированной карбидной кромкой в сферической расточной головке.
Зачем припуск на притирку?
Именно притирка создаёт окончательную гидравлическую плоскость.
Как защитить отверстие Ø0,8?
Коротким сверлением, развёрткой, фаской 0,05 мм и проверкой расхода.
Связанные примеры: бронзовая втулка и контактная поверхность Stellite.


