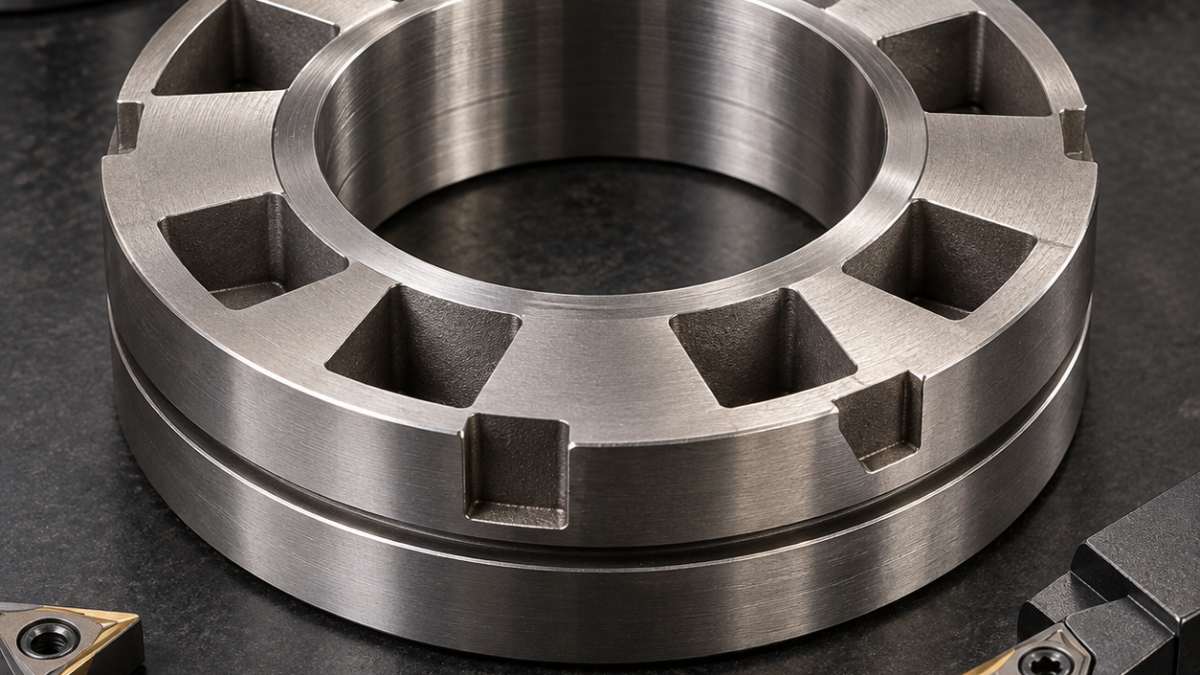
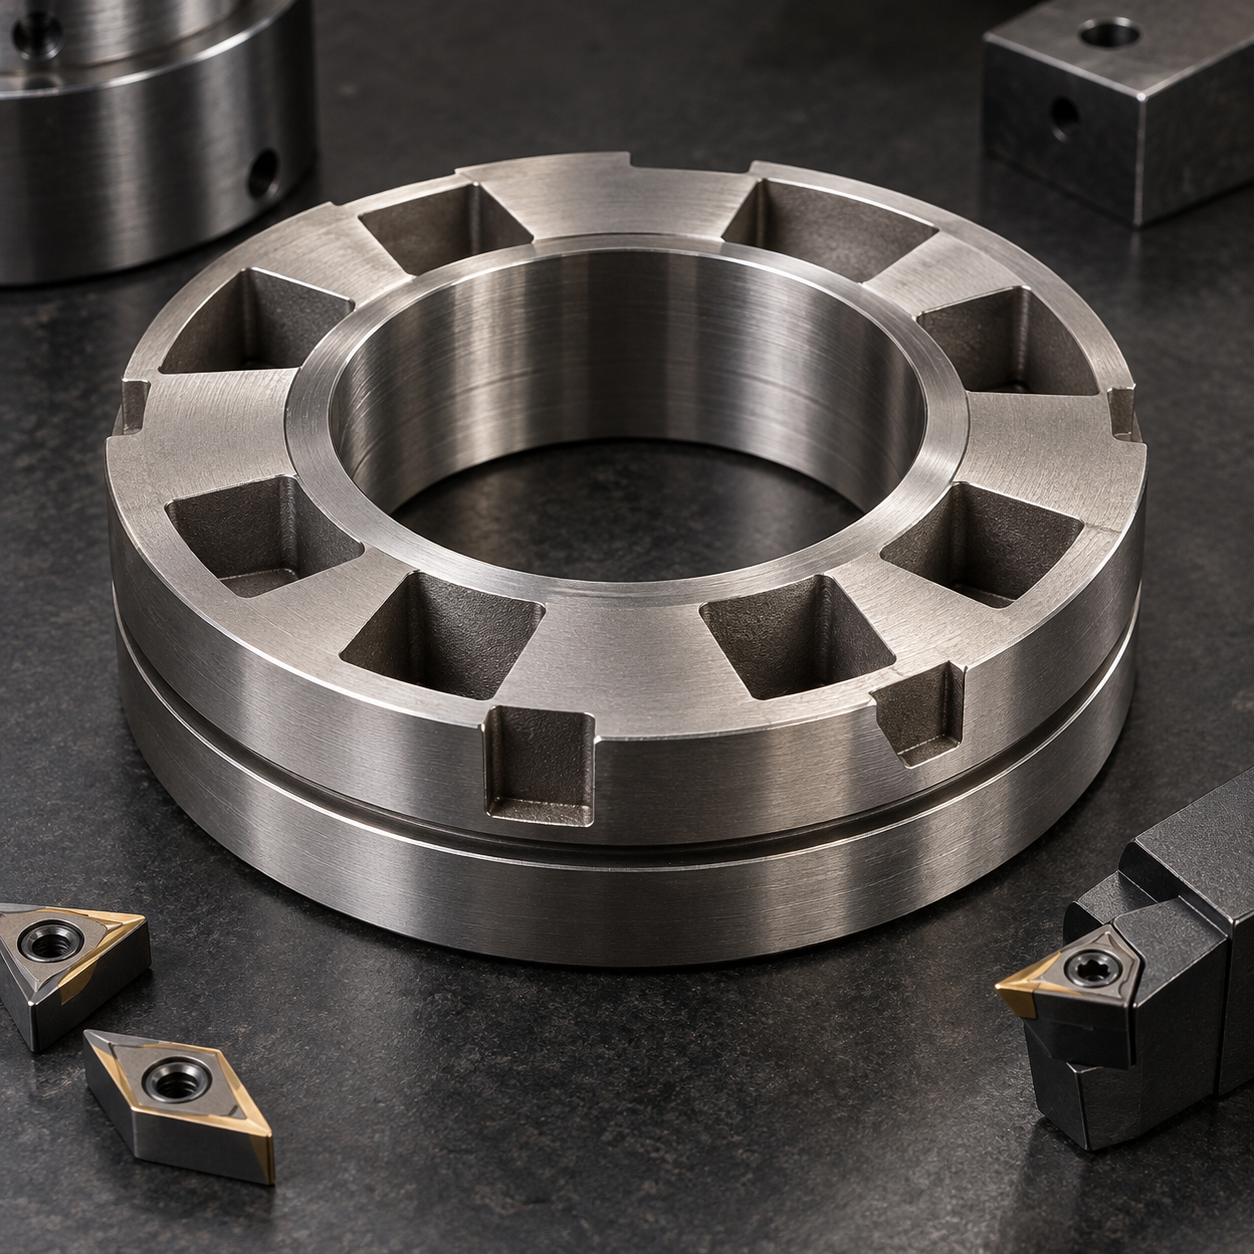
Русский: Инструмент для кольца ротатора Nimonic 80A
Чертеж определяют равенство углов клиновых карманов и осевое положение канавки относительно рабочего торца. Карманы создают прерывистость, затем чистовой торец снова пересекает окна. Маршрут заранее разделяет стабильные поверхности и ударные операции.
Все карманы ведут от оси отверстие–торец
Пока кольцо сплошное, торцы, отверстие и наружный диаметр обтачивают вязкой CVD-пластиной. После стабилизации отверстие и базовый торец чистят положительной PVD-пластиной. Вторая установка — разжимная оправка с шлифованным упором; зажим по наружному диаметру нарушит связь с карманами.
Инструмент для прерывистых элементов кольца
| Элемент чертежа | Инструмент и оправка | Причина / отклоненная альтернатива |
|---|---|---|
| Отверстие, диаметр, торец | CVD для черновой и положительная PVD для чистовой обработки | Первая держит окалину, вторая снижает силу. |
| Черновые карманы | Фреза AlTiN 10 мм, 4 зуба, переменная спираль, гидропатрон | Устойчивый вход; шесть зубьев забивают канавки. |
| Скосы и радиусы | Фреза AlTiN 6 мм, 5 зубьев, угловой радиус | Сохраняет угол; шаровая оставляет гребни. |
| Канавка кольца | Жесткое модульное лезвие и микрозернистая PVD-пластина | Контролирует ширину; напайной профиль скрывает износ. |
| Прерывистый торец | Круглая положительная PVD-пластина, малый съем | Распределяет удар; керамика выкрашивается. |
Стабильные поверхности до карманов
Карманы черновят фрезой AlTiN 10 мм с четырьмя зубьями и переменной спиралью, винтовым входом и постоянным зацеплением. Стенки заканчивает отдельная фреза 6 мм с пятью зубьями и угловым радиусом в одном направлении. Шаровая фреза оставит гребешки.
Раздельная черновая и чистовая фреза
Канавку выполняют до последнего прерывистого торца жестким модульным лезвием и мелкозернистой PVD-пластиной. Через фиксированное число канавок записывают ширину, износ и пики усилия. На финальном торце уменьшают съем и не задерживаются на упрочненных кромках окон.
Связанные примеры: interrupted nickel-alloy seat machining; high-temperature ring feature control.
Контроль и вопросы производства
Проверяют биение отверстия к торцу, положение и ширину канавки, затем все карманы в одинаковых радиальных точках. Почему не закончить торец раньше? Карманы снимают напряжения. Зачем две фрезы? Стойкость и угол стенки имеют разные причины отказа. Что бракует деталь? Разброс углов или повреждение боковины канавки.


