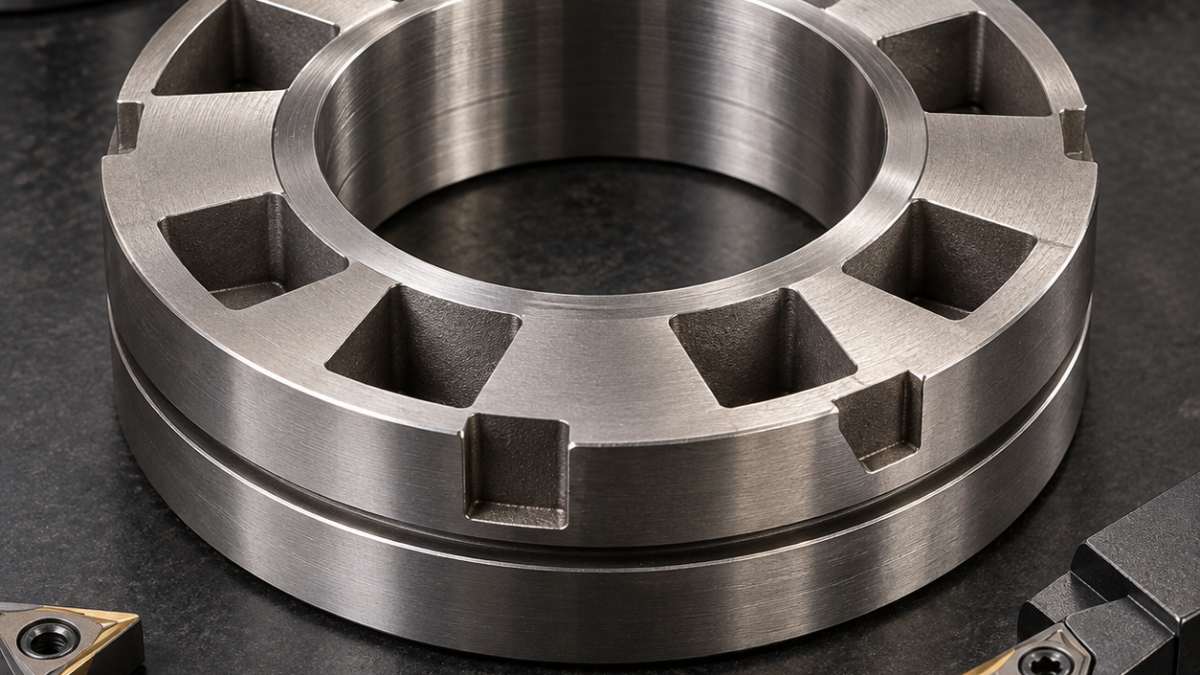
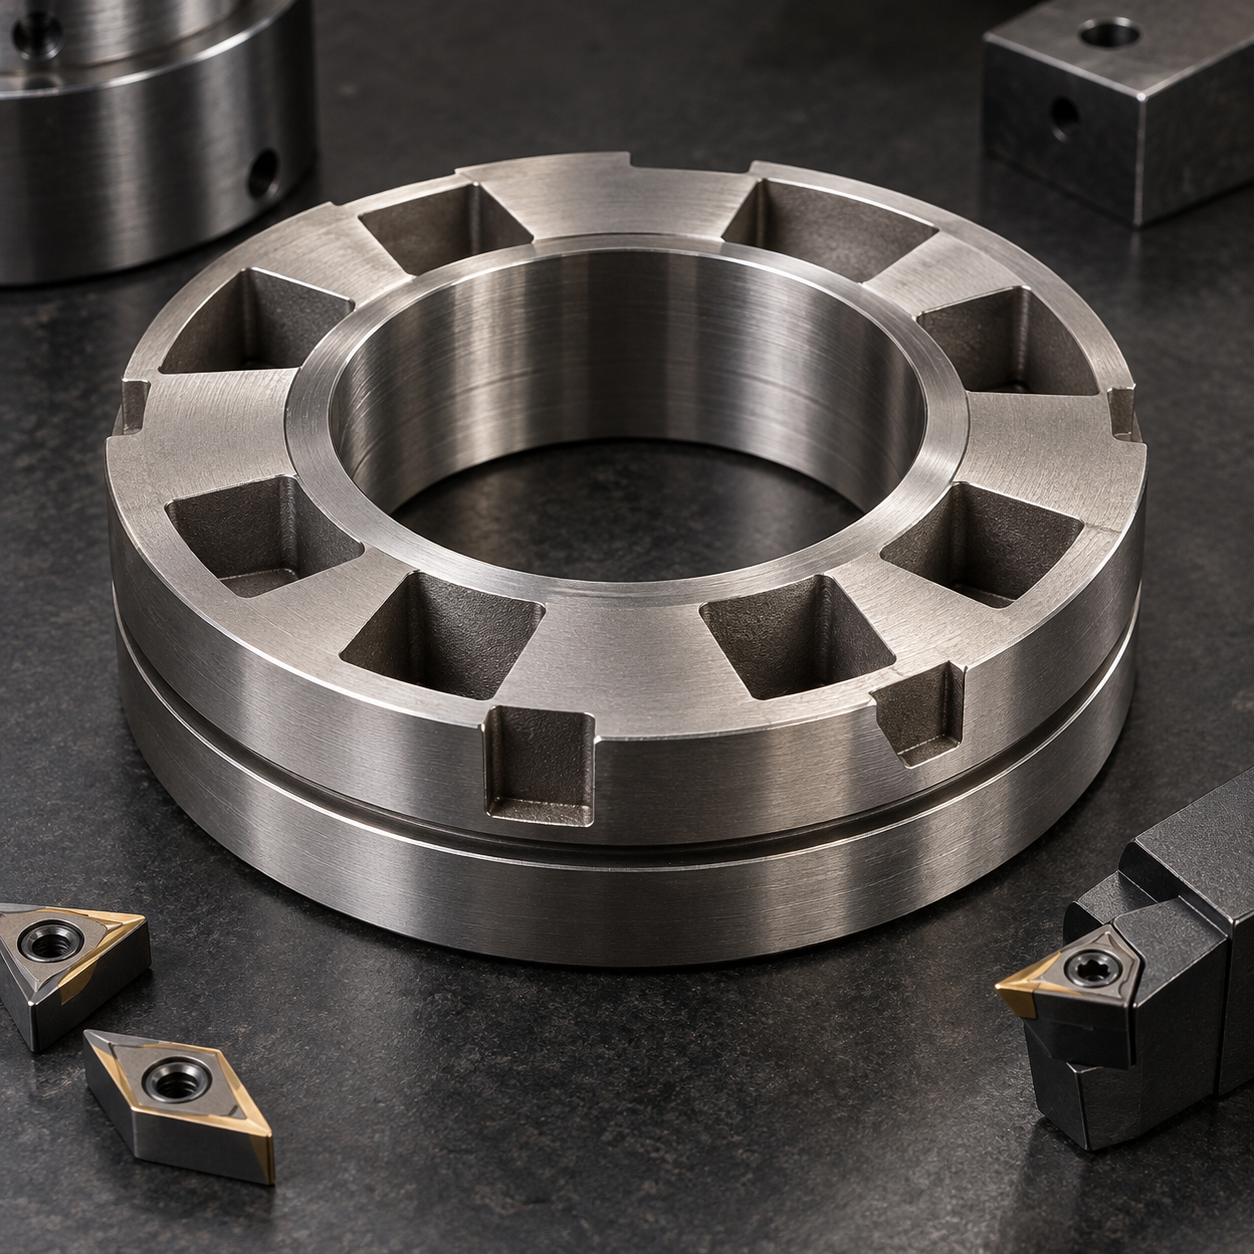
Français: Outils pour bague rotatrice Nimonic 80A à logements de coins
Le plan est dominé par l’égalité angulaire des logements de coins et la position axiale de la rainure de circlip par rapport à la face active. Les poches créent une première interruption, puis la finition de face les traverse. La gamme doit choisir quelles surfaces finir avant chaque choc.
Piloter chaque logement depuis l’axe alésage-face
Tant que l’anneau est continu, les faces, l’alésage et le diamètre sont ébauchés avec une plaquette CVD tenace. Après stabilisation, l’alésage et la face de référence sont finis par une PVD positive. La reprise emploie un mandrin expansible et une butée rectifiée plutôt qu’un serrage extérieur déformant.
Outils retenus pour les formes interrompues
| Élément du plan | Outil carbure et attachement | Raison / solution écartée |
|---|---|---|
| Alésage, diamètre, face | Ébauche CVD puis finition PVD positive en bloc rigide | Résistance à la peau puis faible effort. |
| Ébauche des logements | Fraise AlTiN 10 mm, 4 dents, hélice variable, mandrin hydraulique | Entrée stable; six dents saturent les goujures. |
| Rampes et rayons | Fraise AlTiN 6 mm, 5 dents, rayon d’angle | Angle stable; la boule marque la face. |
| Gorge de circlip | Lame modulaire et plaquette PVD micrograin | Largeur maîtrisée; un outil brasé masque l’usure. |
| Face interrompue | Plaquette ronde positive PVD tenace, faible profondeur | Répartit le choc; la céramique s’ébrèche. |
Créer les surfaces stables avant les poches
Une fraise AlTiN de 10 mm, quatre dents à hélice variable, entre en hélice et ébauche en engagement constant. Une seconde fraise de 6 mm, cinq dents et rayon d’angle, finit chaque rampe dans le même sens. Une fraise boule laisserait des crêtes sur la face chargée.
Dissocier entrée et finition des rampes
La gorge de circlip précède la dernière face interrompue. Une lame modulaire rigide reçoit une plaquette PVD micrograin à honage contrôlé. Largeur, usure et pics d’effort sont suivis par nombre de gorges. La passe finale réduit l’engagement et ne marque aucun arrêt aux ouvertures.
Cas d’outillage associés: interrupted nickel-alloy seat machining; high-temperature ring feature control.
Contrôle et questions d’atelier
On contrôle faux-rond alésage-face, position et largeur de gorge, puis chaque logement aux mêmes rayons. Pourquoi ne pas finir la face d’abord ? Les poches détendent l’anneau. Pourquoi deux fraises ? Durée d’ébauche et angle fini ont des défaillances distinctes. Quel rejet ? Dispersion angulaire ou flanc de gorge détérioré.


