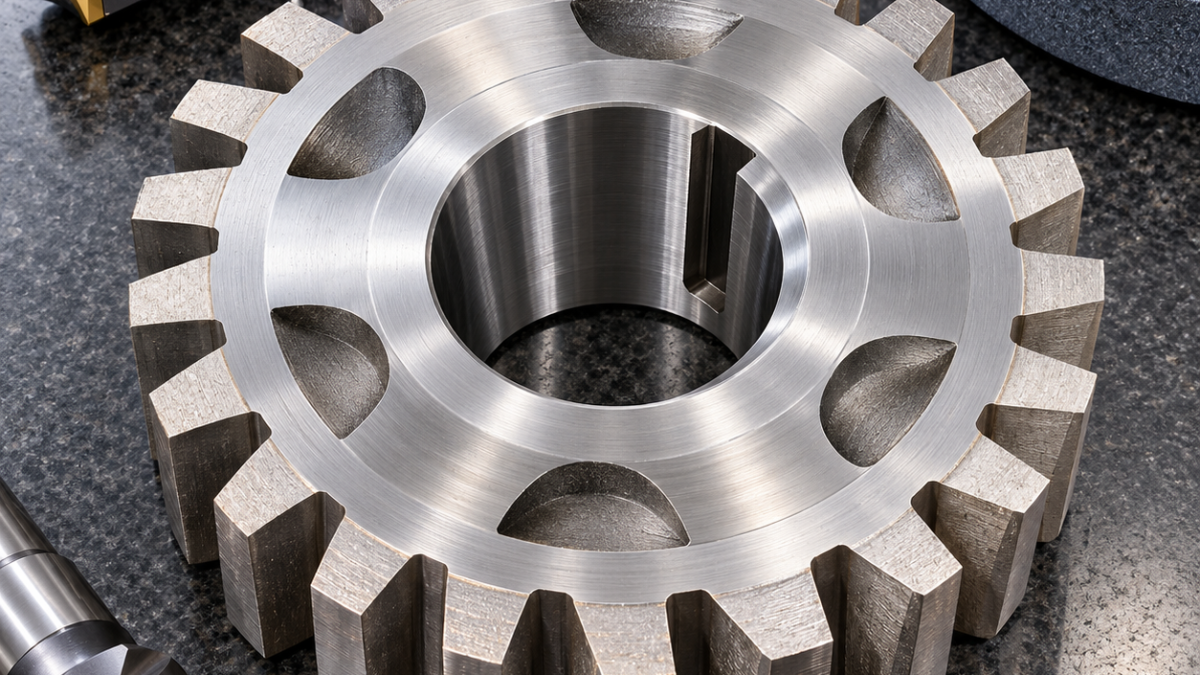
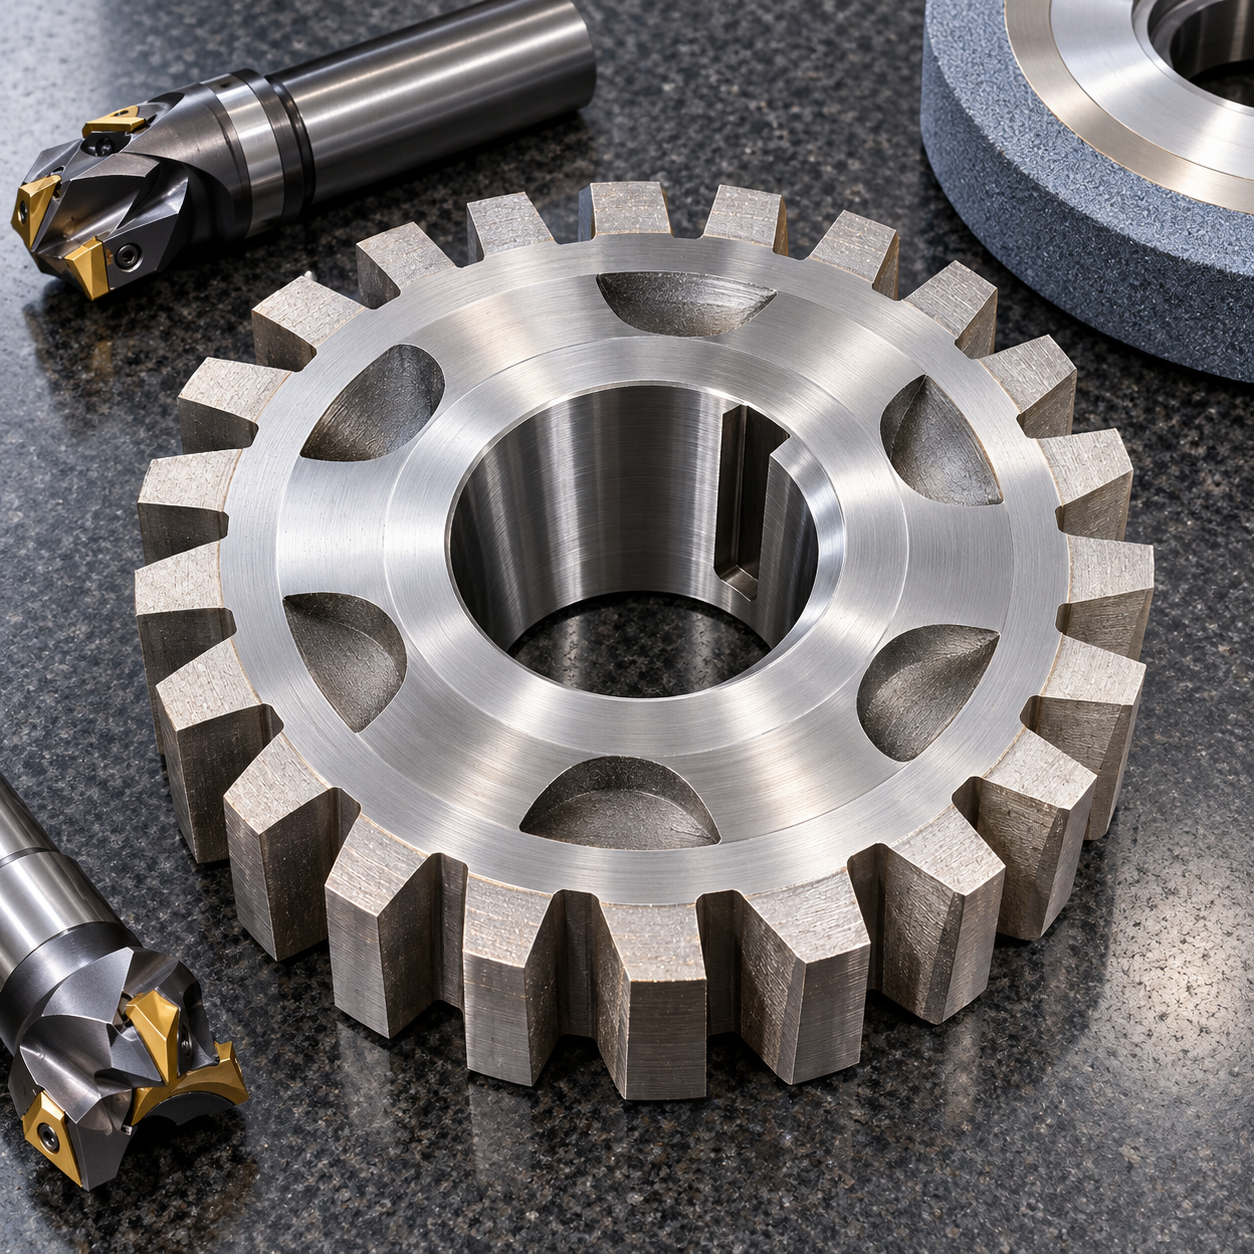
Русский: Инструмент для долбяка M42 с конусом, шпонкой и припуском
Маршрутом управляет база готового инструмента. Конус задает вращение, шпонка передает момент, а венец сохраняет равный припуск для деформации и профильного шлифования.
Готовый конус должен задавать биение зубьев
Отожженный M42 точат PVD-твердым сплавом. Сверло 12 мм открывает центр, демпфированная оправка делает конус с припуском. Фреза AlCrN 4 мм трохоидой выбирает шпонку; узкая протяжка может раскрыть вход.
Инструмент для заготовки M42
| Элемент чертежа | Инструмент и оправка | Причина / отклоненная альтернатива |
|---|---|---|
| Торцы и диаметр | PVD-пластина с контролируемым притуплением | Стабильный рез. |
| Конус | Сверло 12 мм и демпфированная оправка | Исправляемая ось. |
| Шпонка | Фреза AlCrN 4 мм, трохоида | Не раскрывает вход. |
| Выемки и зубья | Фреза AlTiN 10 мм и индексная дисковая | Баланс припуска. |
| Твердые базы | Витрифицированные CBN-круги | Восстанавливают базы. |
Измеримая мягкая заготовка
Фреза AlTiN 10 мм чередует выемки. Индексная дисковая фреза прорезает венец с равным припуском. После вакуумной закалки и тройного отпуска витрифицированный CBN заканчивает конус и торцы до профиля.
Припуск по функции поверхности
Краска на эталонной оправке проверяет контакт, биение измеряют под зажимом. КИМ картирует шаг и припуск; магнитный контроль и твердость предшествуют профилю. Вибрация, ширина и износ завершают ресурс.
Связанные примеры: hardened plate allowance planning; carburized profile allowance.
Вопросы по долбяку
Шпонка после закалки? EDM или шлифование имеют плохой доступ. Почему торцы раньше зубьев? Они дают осевую базу. Дисковая фреза делает профиль? Нет, только равный припуск.


