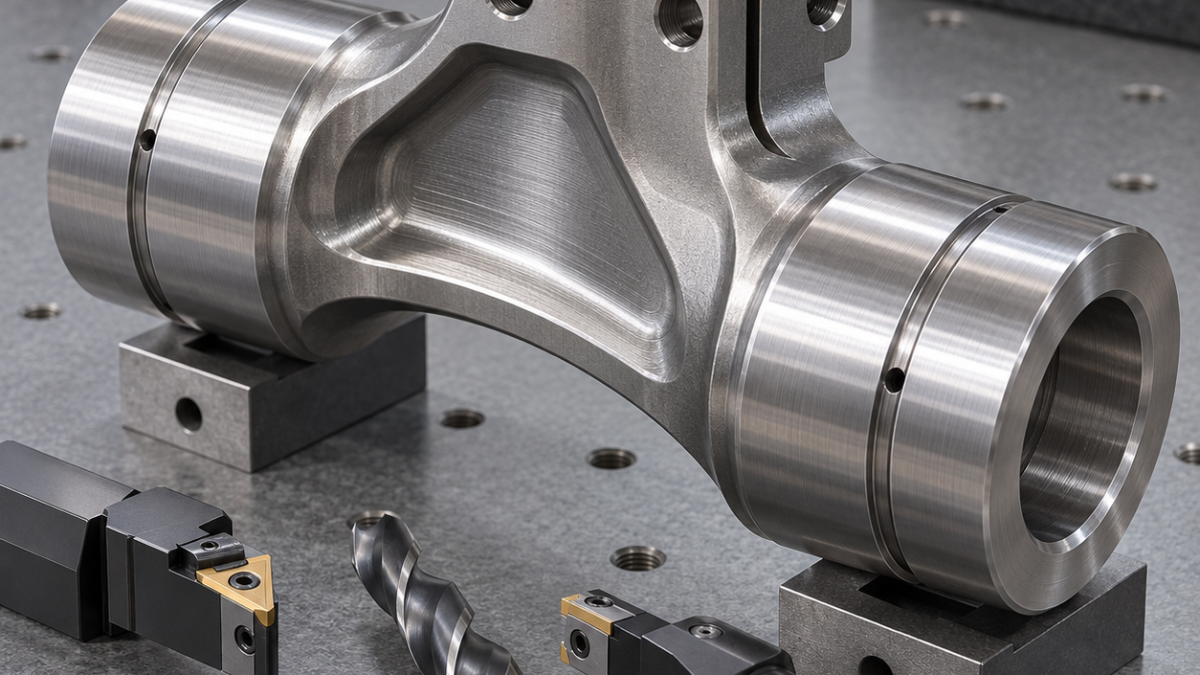
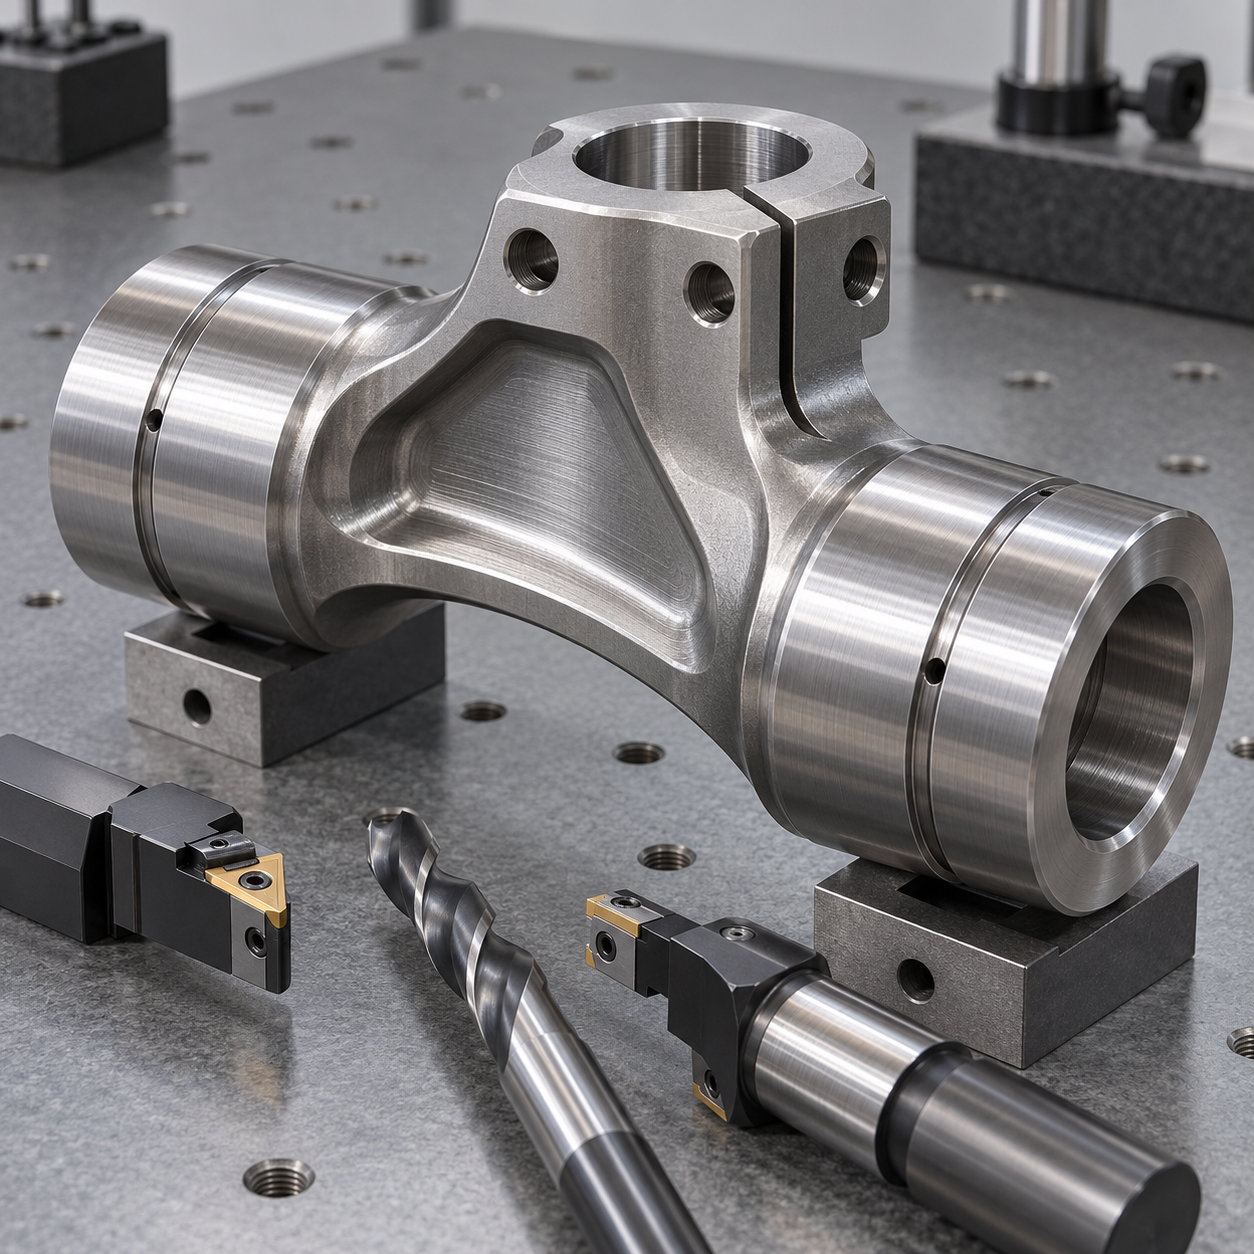
Русский: Инструмент для цапфы 300M с парными шейками и разрезом
Чертежом управляет перемещение после термообработки. Две шейки имеют общую ось через облегченную стенку, а разрезной зажим не должен делать их овальными.
Бюджет деформации вокруг оси шеек
Нормализованную поковку щупают, торцы и шейки строят от общего центра. Высокоподачная фреза снимает чередующиеся слои, фреза 16 мм соединяет стенку. Вязкая CVD-пластина оставляет равный припуск под шлифование.
Инструмент от поковки до твердой цапфы
| Элемент чертежа | Инструмент и оправка | Причина / отклоненная альтернатива |
|---|---|---|
| Центры и торцы | Торцевая фреза 80 мм CVD и центровочное сверло | Равный припуск. |
| Облегченная стенка | Высокоподачная и фреза 16 мм | Чередующиеся слои. |
| Шейки | CVD-пластина и витрифицированный CBN-круг | Припуск после закалки. |
| Разрез и болты | Пила 1,2 мм, фреза 8 мм, развертка | Малая сила и размер. |
| Смазка | Радиусный резец 2 мм и обратный фасочник | Контролируемый край. |
Симметричная обработка до разреза
После закалки центры восстанавливают, шейки шлифуют. PVD-пила 1,2 мм с внутренней оправкой открывает зажим; AlTiN-фреза 8 мм интерполирует болты, развертка задает размер. Разрез до закалки дал бы непредсказуемое раскрытие.
Освободить зажим без потери формы
Радиусный резец 2 мм делает канавки, обратный фасочник — пересечения. Соосность меряют между центрами, круглость — при свободном и затянутом болте. После шлифования выполняют магнитный контроль.
Связанные примеры: landing-gear axle tooling; fork and pin-bore tooling.
Вопросы по цапфе 300M
Почему шлифовать? Ради круглости и удаления окалины. Зачем интерполяция и развертка? Для положения и размера. Когда менять пилу? По ширине, заусенцу и нагрузке.


