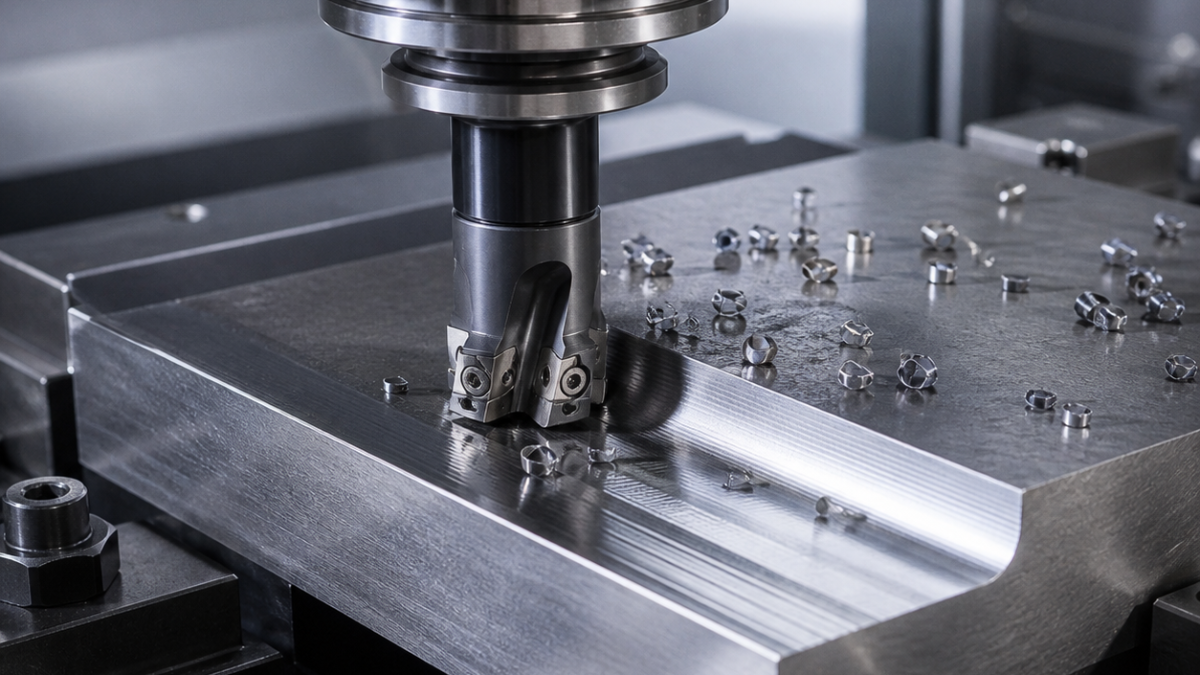
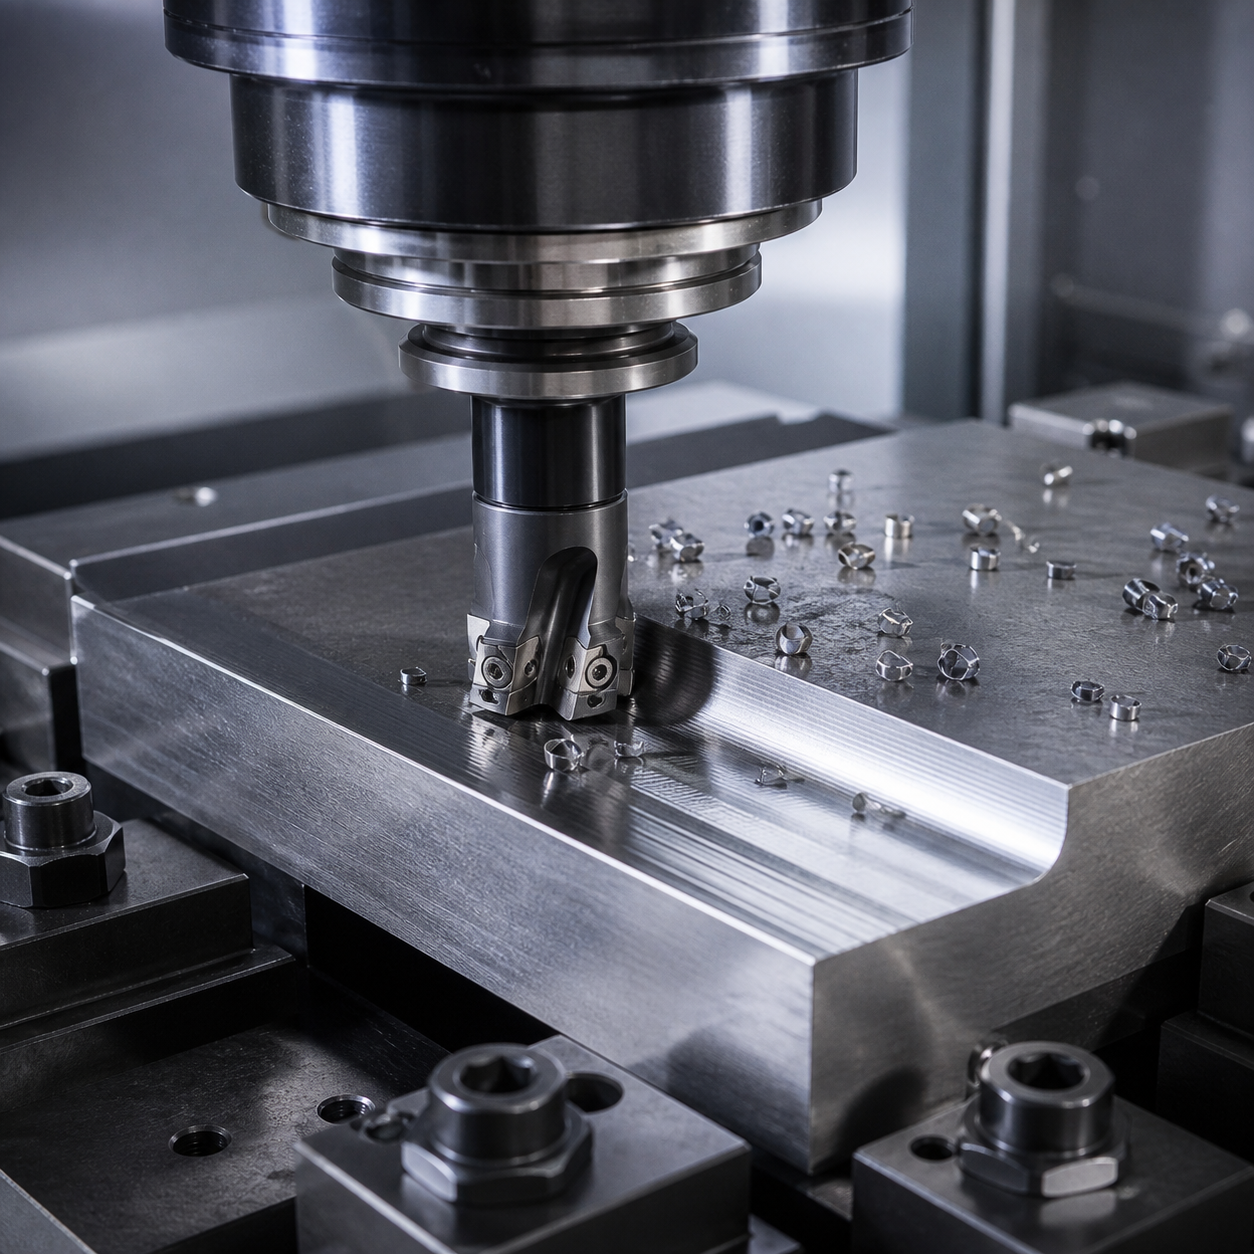
Français: Choix d’une fraise grande avance pour ébauche faible profondeur et poche profonde
La grande avance transforme une avance programmée élevée en copeau axial mince grâce à un faible angle d’attaque. Ce n’est pas une solution universelle: le corps doit passer, les angles doivent rester accessibles et le fond doit garder assez de matière pour enlever les crêtes.
Partir de l’ouverture et de la portée
Repérer ouverture, rayon minimal, parois, interruptions, stock de fond et distance depuis le nez du porte-outil. Choisir le plus grand corps sans frottement et vérifier que l’outil suivant atteint le reste. Une fraise à plaquettes de 32 mm convient à une poche ouverte; une monobloc de 12 mm à une fenêtre étroite. Aucune ne doit définir seule la paroi verticale finale.
| Condition | Outil | Trajet | Rejet/contrôle |
|---|---|---|---|
| Poche ouverte <2D | Ø25–40 à plaquettes, PVD tenace, arbre court | ap faible, arcs, stock mur/fond | Rejeter sans jeu; mesurer crête |
| Entrée étroite | Ø8–16 monobloc, 4–6 dents, AlTiN/AlCrN | Hélice si coupe au centre; reprise du grand au petit | Vérifier col et copeaux |
| Peau interrompue | Arête renforcée, nuance tenace | Passer sous la peau sans arrêt si possible | Contrôler écaillage à ap |
| Nervure mince | Petit diamètre, porte-à-faux minimum | Alterner les côtés, finition séparée | Mesurer libérée |
L’angle modifie copeau et direction d’effort
Employer les données du fabricant pour la plaquette, la matière et l’angle exacts. L’amincissement autorise un fz programmé supérieur, mais l’angle de plaquette, l’accélération et la courbure limitent. Garder l’engagement prévisible et lisser les virages. Ne pas copier le réglage d’une géométrie 15°.
Dissocier ébauche, reprise et finition
La grande avance laisse des crêtes et du stock en angle. Simuler ou mesurer, reprendre avec un outil plus petit, semi-finir les murs puis finir fond et parois avec des arêtes dédiées. L’usure d’ébauche ne pilote alors ni cote ni Ra.
Le cas LNMU0303 sur l’enveloppe FAO et la surépaisseur de finition fournit un contrôle concret du stock : distinguer le profil réellement balayé du rayon simplifié, puis vérifier la réserve sur paroi et fond. Recopier un rayon connu sans la géométrie constructeur peut masquer un reste ou supprimer la surépaisseur prévue.
Parcours associés: référence technique 1; référence technique 2; référence technique 3.
Questions grande avance
Finir une paroi verticale ? En général non. Pourquoi du stock au fond ? Pour enlever la crête. Viser l’avance maximale ? Non, viser un stock stable et contrôlable.


