Related tooling references: 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads and G10 Epoxy Glass Manifold Plate CNC Tool Selection for Sealed Channels and Counterbored Holes.
Español: Herramientas para marco óptico Invar 36 con ranuras flexibles
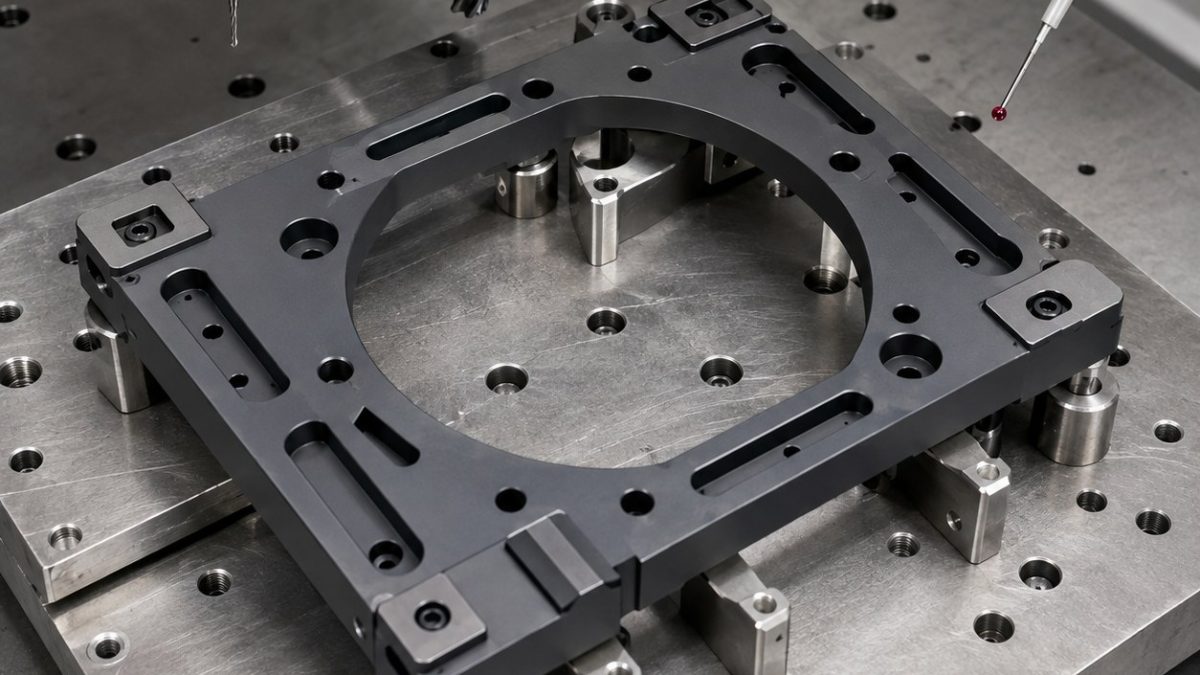
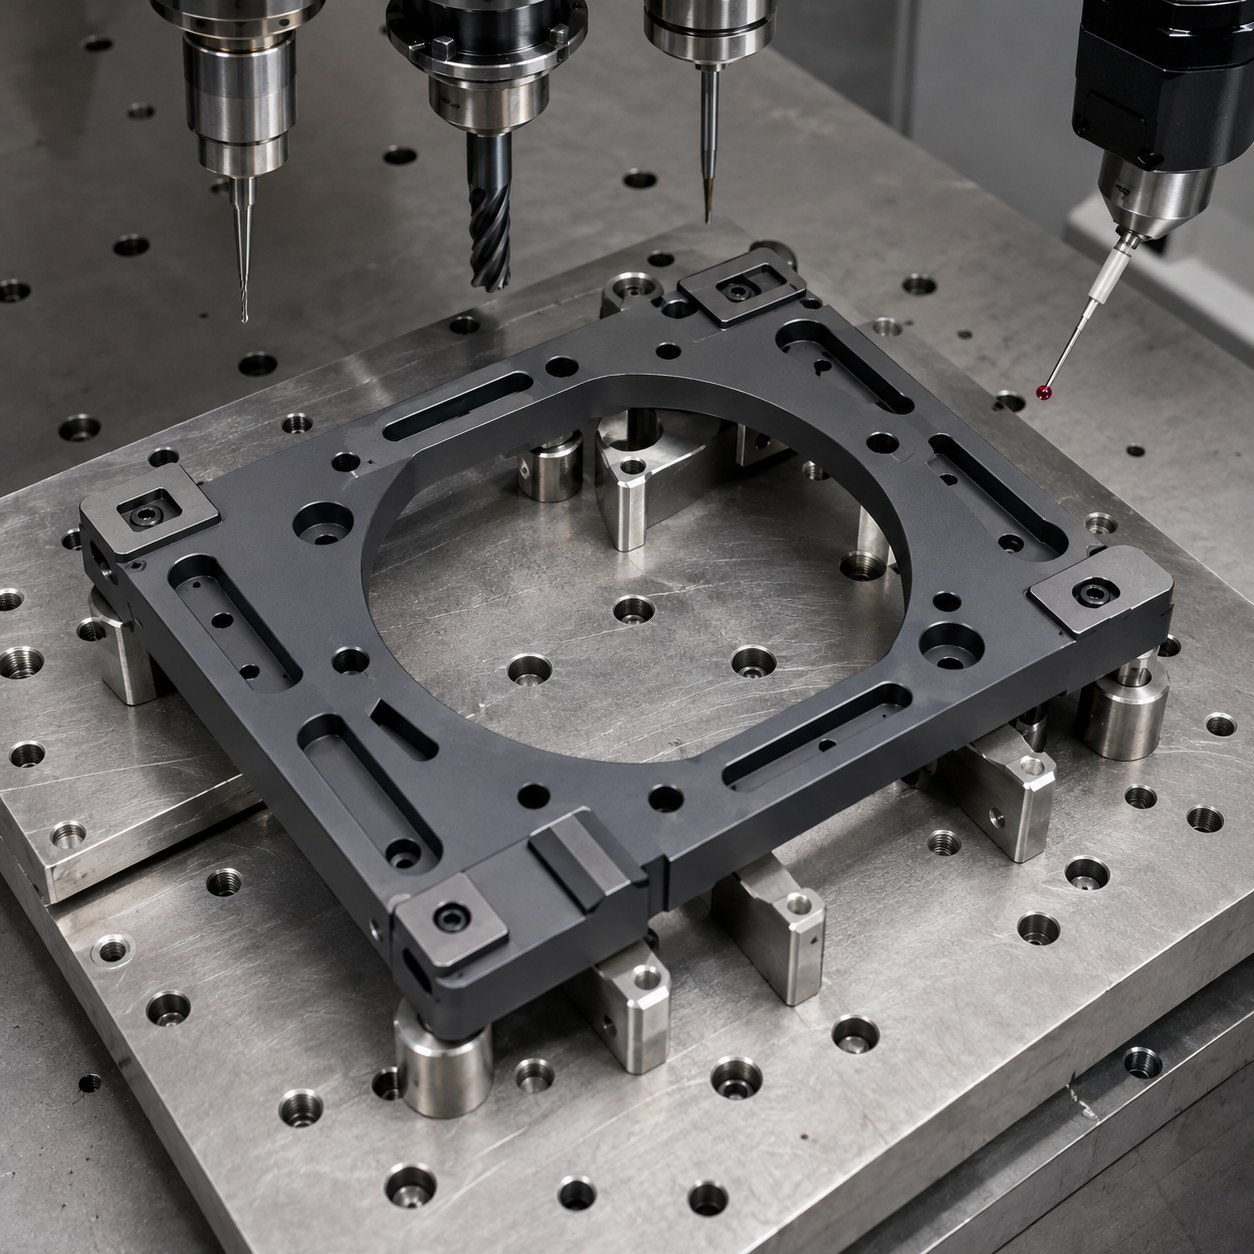
Este caso responde cómo mecanizar un marco óptico Invar 36 sin deformar las flexuras al soltarlo. La lógica del plano une altura de apoyos, posición de pasadores y planitud liberada.
Zonas del plano y decisión de herramienta
| Elemento del plano | Paquete de herramienta elegido | Motivo y alternativa descartada |
|---|---|---|
| Cara liberada | Fresa frontal positiva 50 mm de carburo TiAlN | Reduce calor en Invar; se descarta plaquita negativa pesada. |
| Ranuras flexibles | Carburo 2 mm, 3 labios, radio pequeño y paso lateral bajo | Mantiene paredes rectas con poca fuerza. |
| Apoyos cinemáticos | Fresa 8 mm de filo lapeado en portaherramientas hidráulico | Iguala alturas sin perder relación por lapeado manual. |
| Agujeros de pasador | Broca piloto, semiacabado y mandrinado fino | Corrige movimiento por tensión; un escariador seguiría el piloto. |
| Microchaflanes | Chaflanador 60 grados de bajo descentramiento | Rompe aristas sin debilitar la raíz. |
Secuencia de mecanizado y sujeción
Sujetar solo zonas gruesas, desbastar ventana y contorno, dejar estabilizar y acabar apoyos, ranuras y agujeros en temperatura estable. Los microchaflanes quedan para el final.
Viruta, rebaba y vida según material
Invar se endurece si roza; mantener carga real y refrigerante constante. Cambiar la fresa de ranura cuando sube la carga.
Inspección conectada a tolerancias
La CMM controla coplanaridad, posición, anchura de ranura y planitud tras liberación. La raíz de ranura se revisa con óptica.
Preguntas frecuentes
¿Por qué no acabar apoyos al final?
Las ranuras liberan tensión; los apoyos necesitan pasada estable y control libre.
¿Qué cambia la fresa?
Carga creciente o rebaba en raíz.
¿Cómo verificar baja tensión?
Comparando CMM sujeta y liberada.


