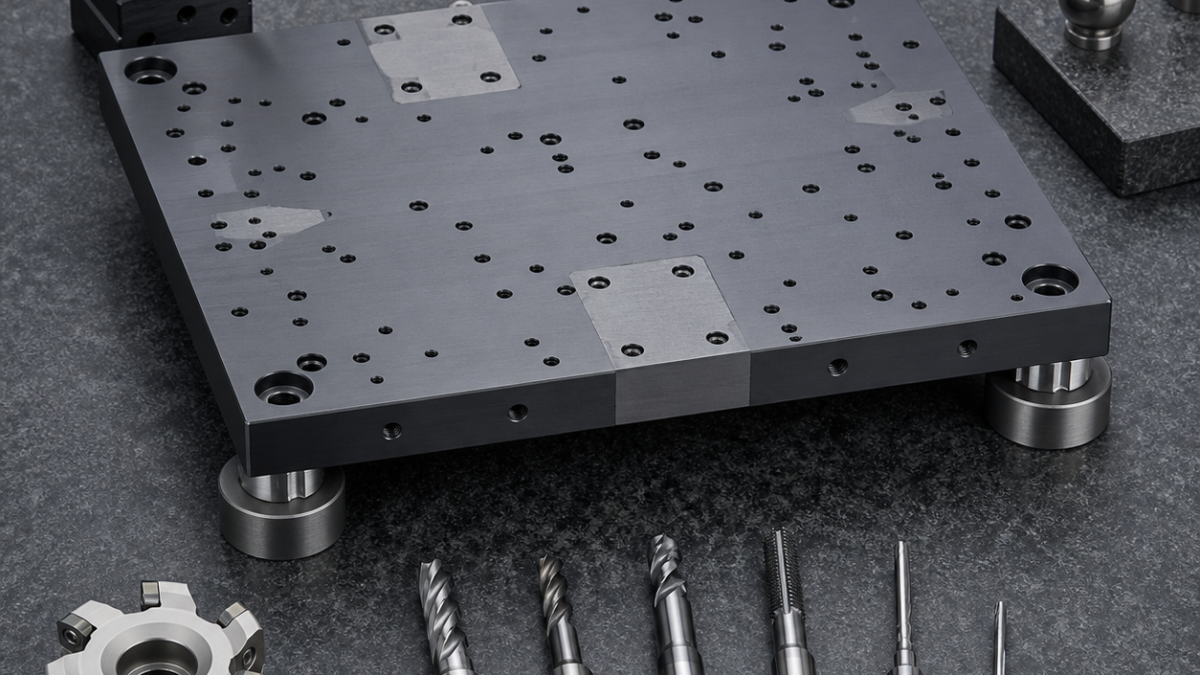
This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
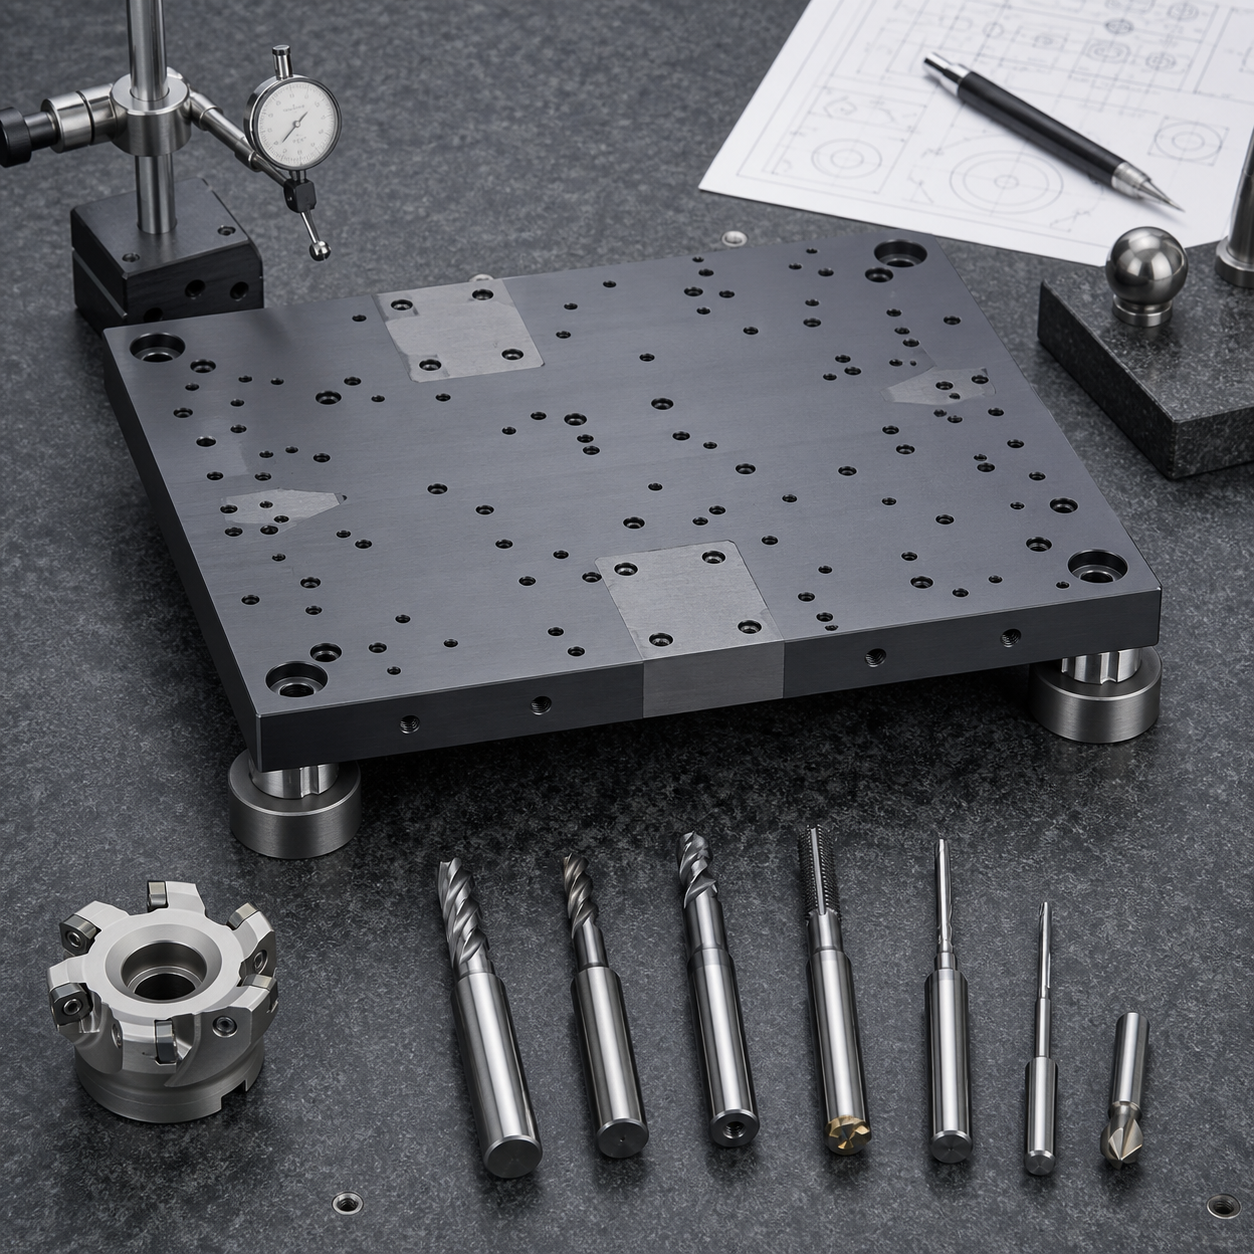
Related: See our copper heat-sink flatness case and counterbore and threaded-hole tooling case.
Русский: анализ чертежа оптической плиты
Условная плита из Invar 36 имеет точную базовую поверхность, опорные площадки, цековки, отверстия под штифты и плотную сетку резьб. Низкое расширение полезно, но наклеп и слабая теплопроводность требуют контроля тепла и усилия зажима.
План баз и элементов
Функциональные площадки отделяют от вспомогательных отверстий. Сначала создают нижнюю опору, все группы программируют от единого начала координат, а верхнюю плоскость чистят после сверления.
Выбор инструмента
Нужны торцевая фреза с положительной геометрией, короткие твердосплавные сверла, развертка для штифтов и резьбовая фреза. Последняя снижает момент и позволяет корректировать диаметр.
Оснастка и маршрут
Плиту опирают на три точки и ограничивают зажим. Обе стороны черновят симметрично, сверлят после проверки баз, затем дают детали выровнять температуру и выполняют чистовой проход.
Риски плоскостности и стойкости
Сильный зажим скрывает деформацию, а тепло плотного сверления смещает координаты. Контролируют нагрузку, отвод стружки и проверяют плоскостность свободной детали при стабильной температуре.
FAQ
Зачем фрезеровать резьбу?
Это снижает момент и дает коррекцию размера.
Сверлить до чистового прохода?
Обычно да, если это соответствует системе баз чертежа.


