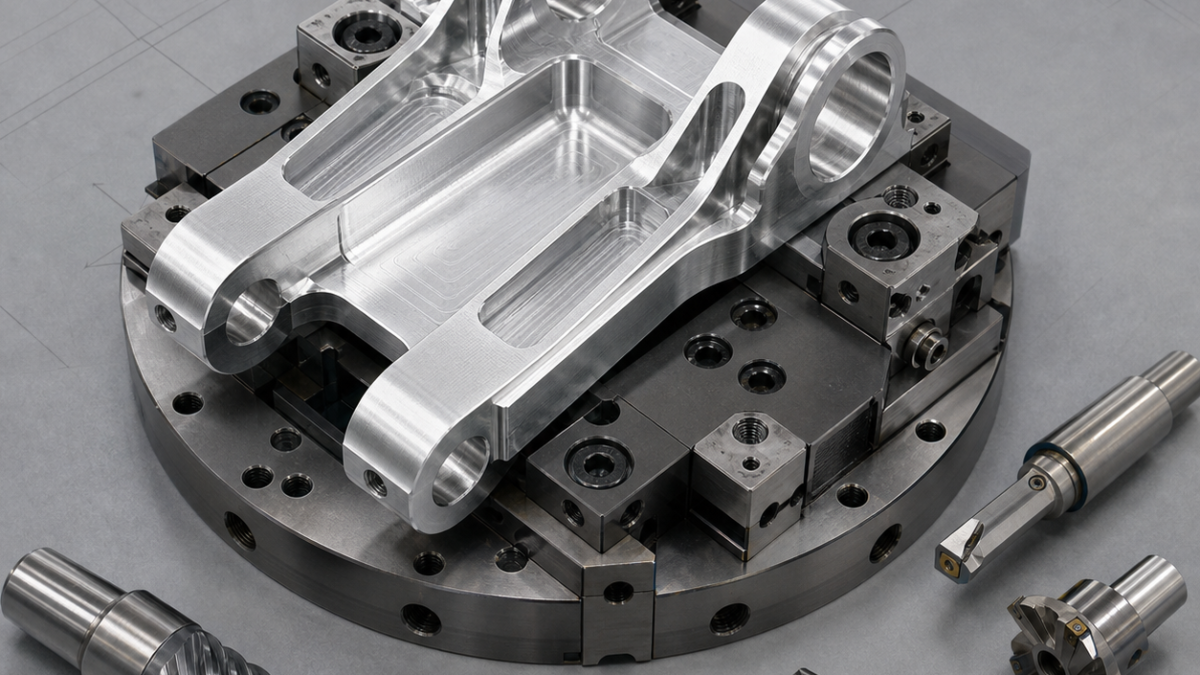
This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
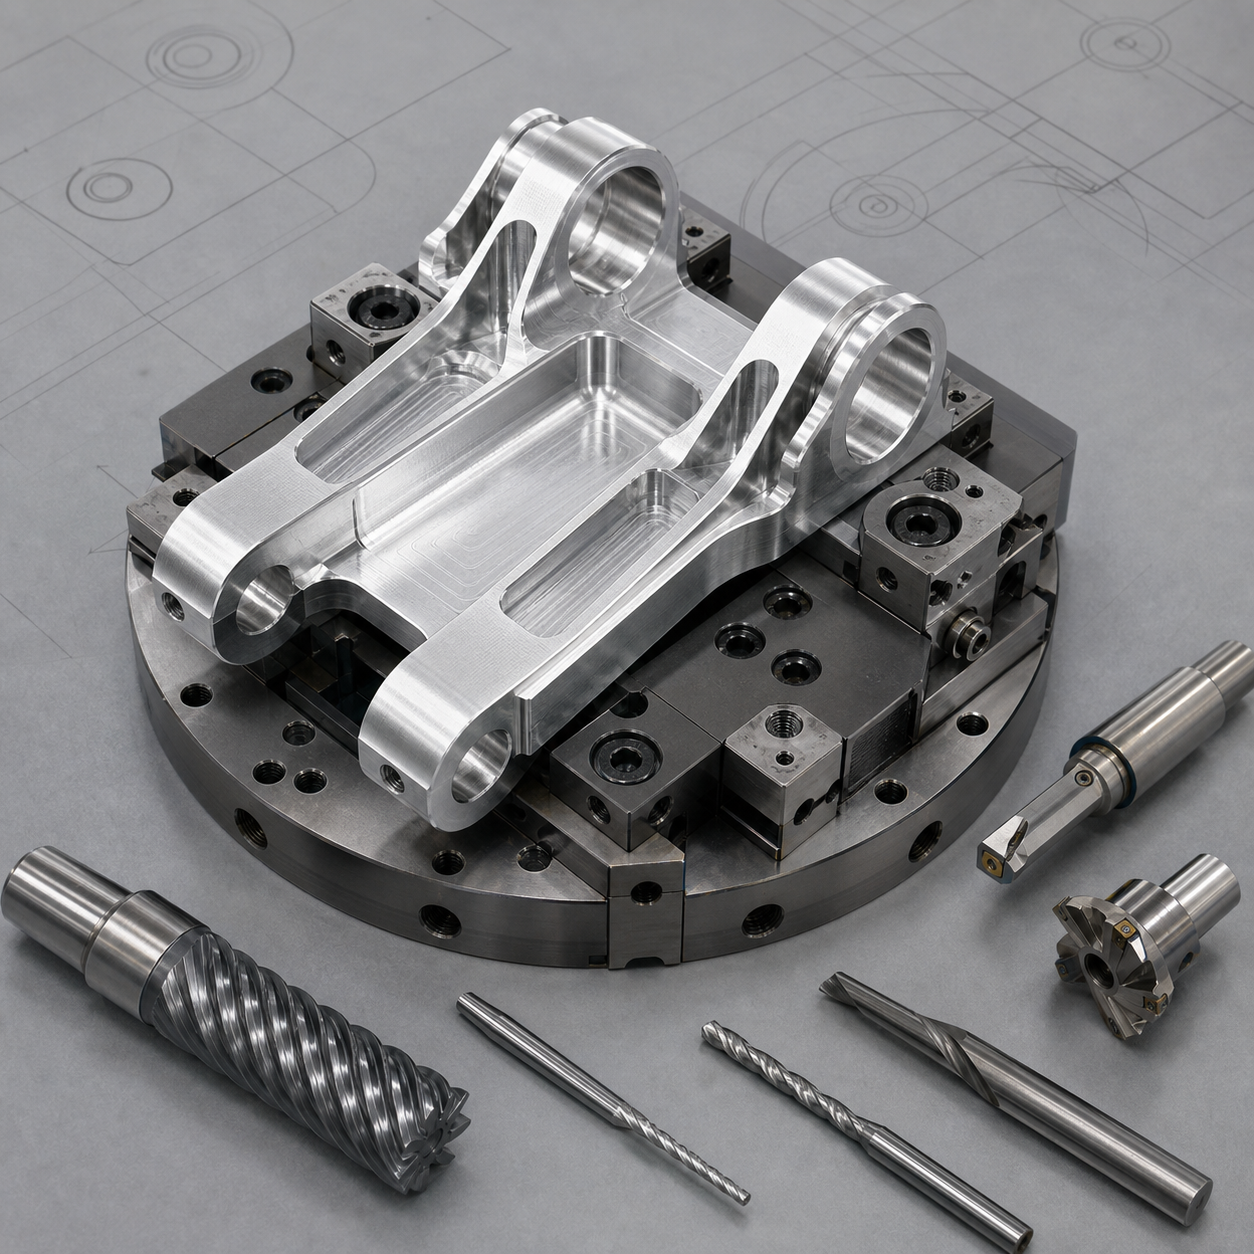
Related: Compare the heat-control approach in our titanium aerospace bracket tooling case and the alignment logic in the 17-4PH clevis case.
Русский: чтение чертежа шарнирного кронштейна
В этом условном примере заготовка выполнена из 7050-T7451. На чертеже критичны общая ось двух проушин, ширина вилки, толщина дна глубоких карманов и связь с базами. Маршрут должен сохранить эти параметры после большого съема металла.
От требований к контролю
Монтажную плоскость и два установочных отверстия принимают за систему баз A-B-C. Отверстия проушин рассматривают как единую функцию. До стабилизации детали на стенках и в карманах оставляют симметричный припуск.
Комплект твердосплавного инструмента
Короткая концевая фреза с переменной спиралью выполняет адаптивное черновое фрезерование, удлиненная фреза с шейкой — чистовую обработку стенок. Проушины сверлят, растачивают интерполяцией и окончательно обрабатывают по общей оси. Малой фасочной фрезой снимают кромки без лишней нагрузки.
Последовательность и оснастка
Сначала формируют базы, затем симметрично черновят обе стороны с временными перемычками. После повторного базирования на закаленных опорах чистят карманы и только затем растачивают проушины. После каждого переворота базы проверяют щупом; пятиосевая схема оправдана при уменьшении вылета.
Риски точности и стойкости
Опасны раскрытие вилки, вибрации длинного инструмента и налипание алюминия. Нужны полированные канавки, надежный отвод стружки и малое радиальное врезание. Соосность проверяют общей оправкой или КИМ после снятия зажима.
FAQ
Почему отверстия заканчивают после карманов?
Удаление материала высвобождает напряжения и меняет положение проушин.
Достаточно ли развертки?
Только при уже обеспеченной соосности; обработка по общей оси надежнее.


