This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
Related: Review the Inconel seal-ring distortion case and our variable-helix end-mill guide.
Русский: анализ чертежа дугового хомута
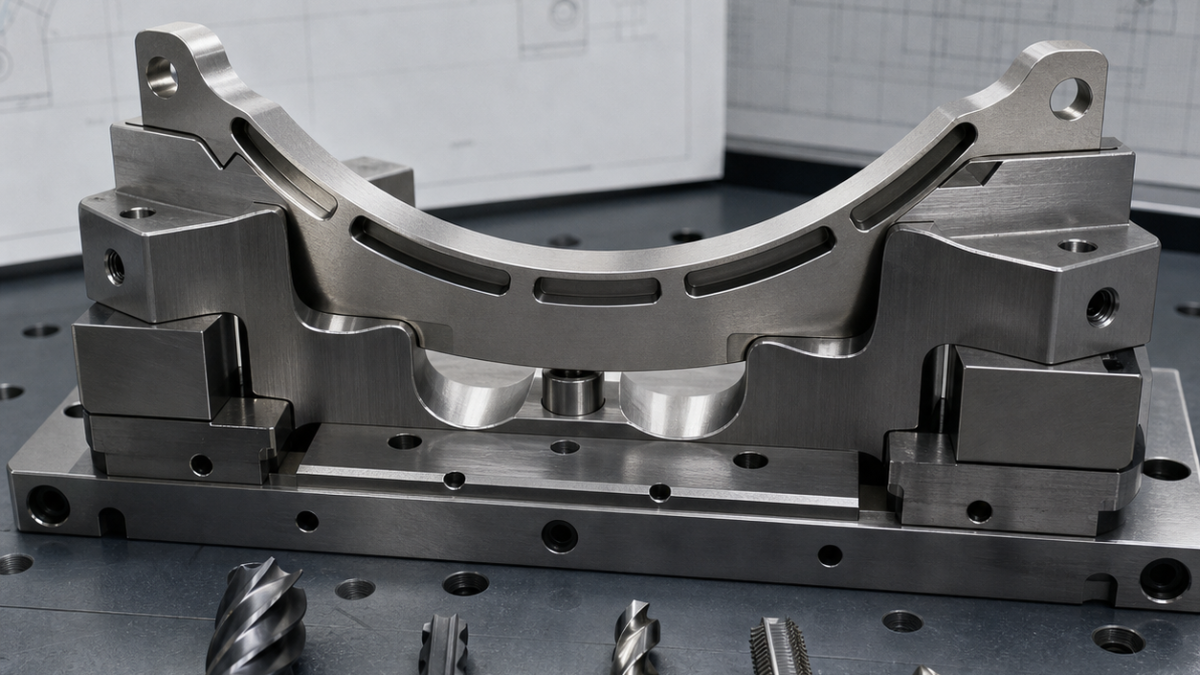
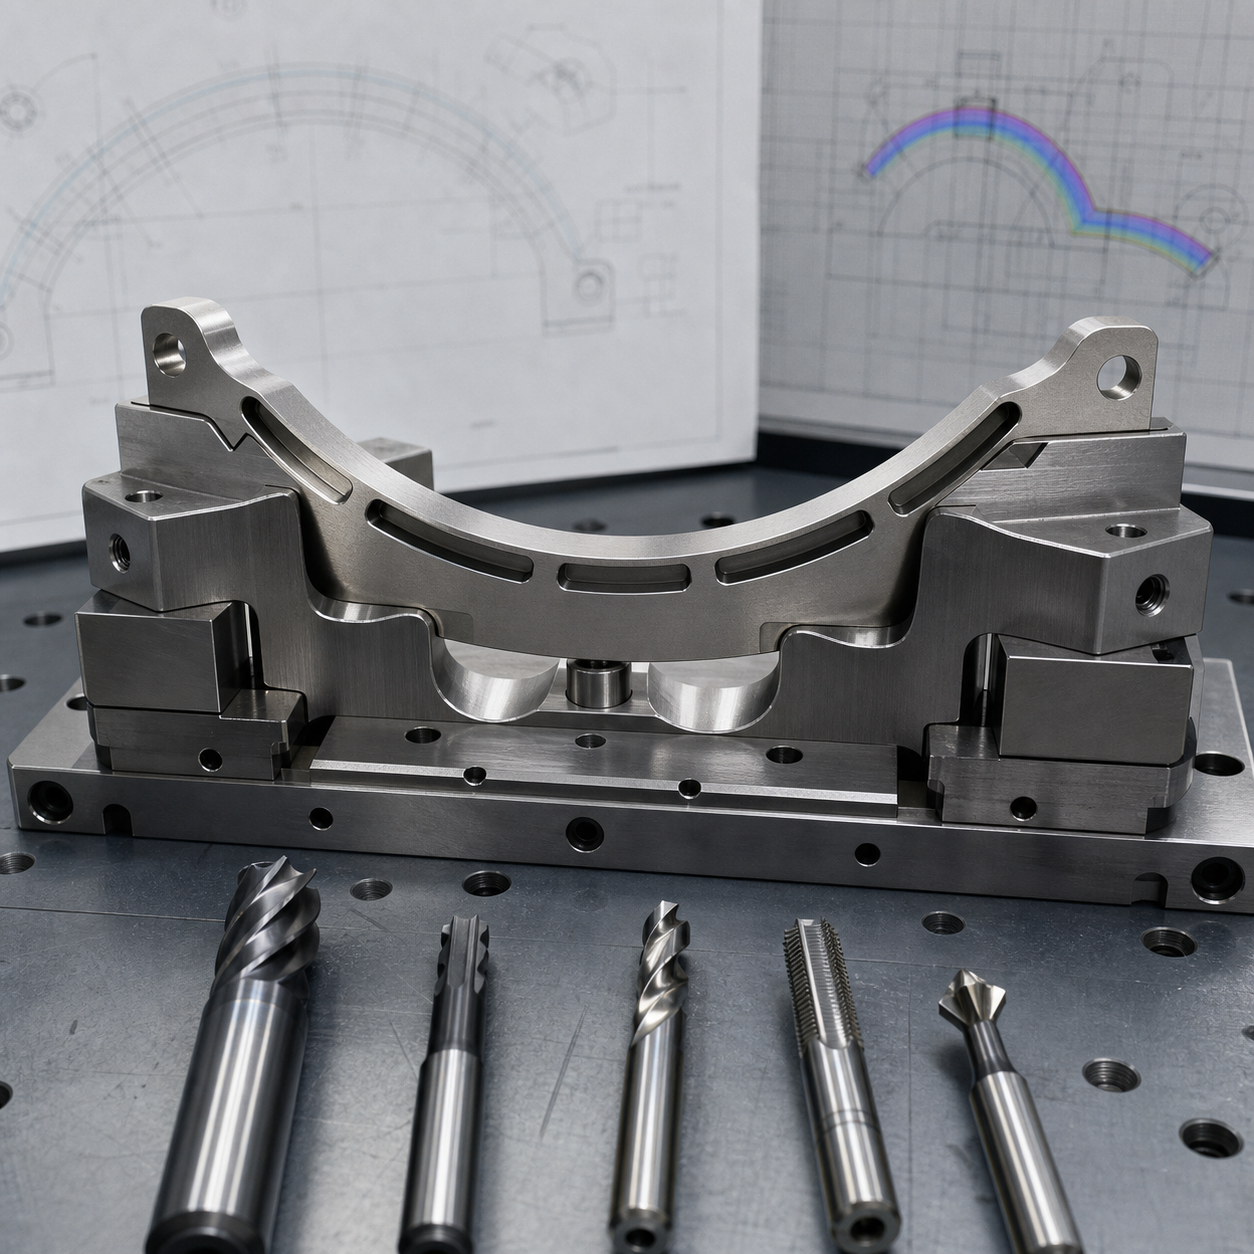
Условный сегмент из A286 имеет точную внутреннюю дугу, тонкую стенку, узкие разгрузочные пазы и крепежные уши. Важно установить, задан ли профиль в свободном или закрепленном состоянии.
Функциональная трактовка
Базы переносят через отверстия ушей и центральный ориентир, но в пазах временно оставляют материал для поддержки дуги при черновой обработке.
Набор инструмента
Острая твердосплавная фреза с переменной спиралью черновит с малым радиальным врезанием; фреза с шейкой чистит стенку. Жесткая пазовая фреза раскрывает окна по глубине, затем работают сверло, резьбовая и фасочная фрезы.
Оснастка и порядок
Заготовку прижимают к профильным мягким губкам. Внутреннюю и внешнюю дуги черновят попеременно, профиль чистят до полного раскрытия пазов, затем постепенно ослабляют зажим и измеряют свободную форму.
Риски пружинения и износа
A286 быстро наклепывается при трении. Нужно сохранять толщину стружки, исключать остановки и применять траектории постоянной нагрузки. Выход паза поддерживают, а износ кромки контролируют, поскольку тупая фреза усиливает нагрев и пружинение.
FAQ
Почему пазы заканчивают последними?
Замкнутый материал сохраняет жесткость при формировании дуги.
Можно ли исправить профиль зажимом?
Зажим лишь скрывает ошибку, которая проявится после освобождения.


