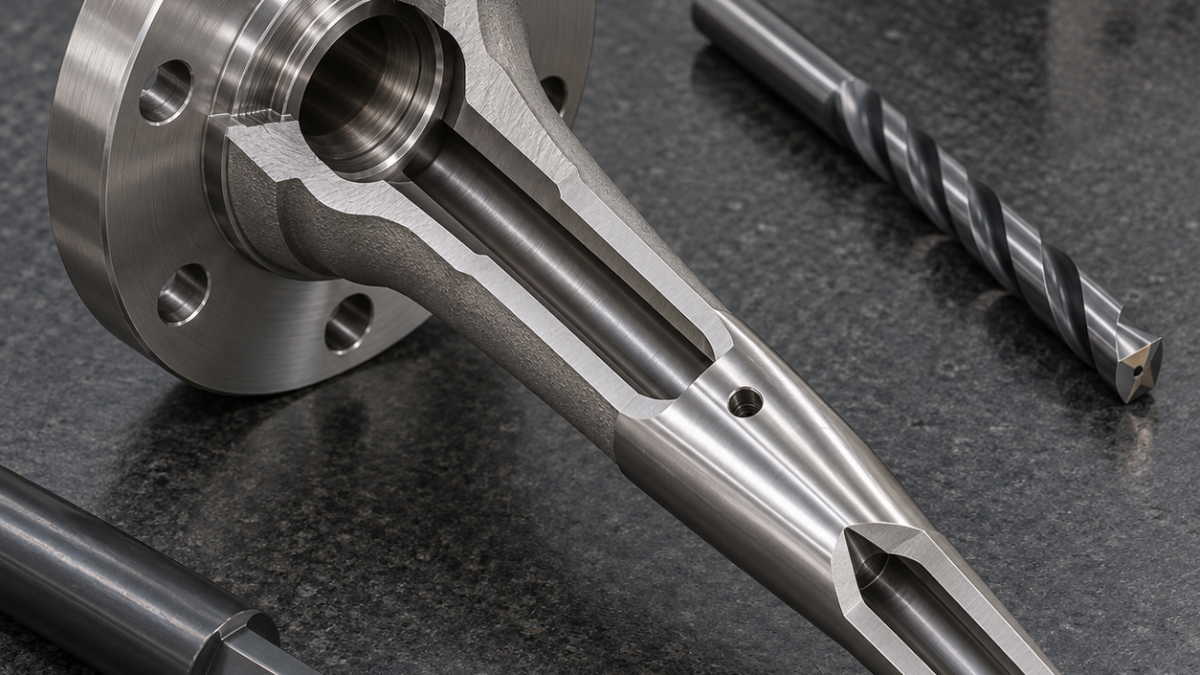
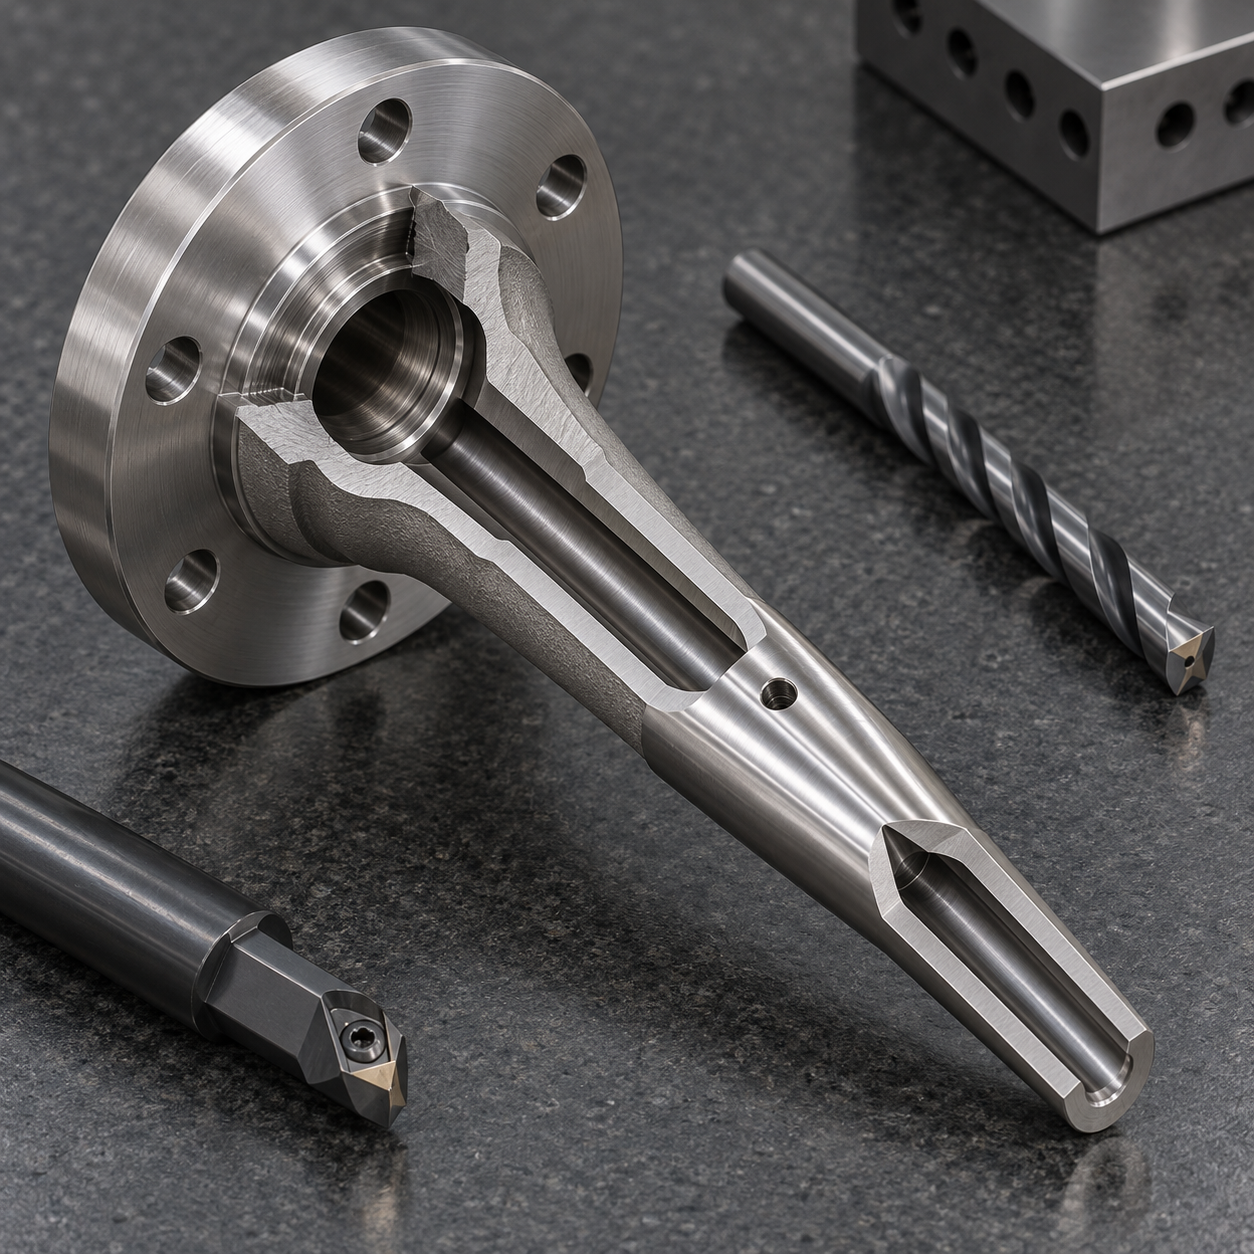
Français: Choix d’outils CNC pour doigt de gant Inconel 600 à alésage profond
La question du plan ne se limite pas au perçage de l’Inconel 600. L’axe du long conduit dépend du pilote de bride, la paroi doit rester régulière après tournage conique et le trou de purge ne doit conserver aucune bavure interne. La gamme doit donc construire l’axe fonctionnel avant d’ouvrir le trou transversal.
Lire l’enveloppe sous pression avant de choisir le foret
Le brut forgé est repris en mors doux sur son pilote, puis la bride est dressée et le diamètre extérieur ébauché. Un foret court à 140° crée le guidage; un foret canon carbure arrosé au centre laisse la surépaisseur. Une micro-barre d’alésage amortie corrige l’entrée et fixe la référence de contrôle.
Correspondance entre formes et outils du doigt de gant
| Élément du plan | Outil carbure et attachement | Raison / solution écartée |
|---|---|---|
| Bride et face d’étanchéité | CNMG d’ébauche puis CCGT affûtée sur porte-outil rigide | Sépare peau et finition; une seule plaquette peut mater la portée. |
| Pilote et conduit 14xD | Foret pilote 140° puis foret canon carbure arrosé | Le pilote guide et le canon évacue; un foret long dérive. |
| Entrée et raccordement | Barre d’alésage amortie 6 mm, TiAlN | Rectifie l’entrée; un alésoir suit le défaut existant. |
| Tige conique mince | Plaquette positive PVD à petit rayon | Limite l’effort radial; un grand wiper fléchit la tige. |
| Purge et intersection | Micro-foret court 2 mm et outil de chanfrein arrière | Donne une arête mesurable; l’ébavurage manuel reste incertain. |
Forage profond et transfert des références
Le cône est tourné avec une nuance PVD tenace, une coupe positive et un faible rayon, sans palier dans la zone écrouie. Une arête polie trop vive s’ébrèche sur la peau; une plaquette négative pousse la tige mince. L’arrosage haute pression vise l’arête et le cycle du foret canon évite tout tassement de copeaux.
Maîtrise de la chaleur et des copeaux
Après stabilisation thermique, le pilote de bride est centré et le faux-rond est comparé à l’entrée et en profondeur. Le contrôle pneumatique suit le diamètre, tandis que l’ultrason cartographie l’épaisseur minimale. Le trou de purge est ensuite percé par un micro-foret AlTiN court et l’arête interne est cassée par un outil arrière validé sur témoin.
Cas d’outillage associés: deep nickel-alloy port tooling; compound-angle probe features.
FAQ d’usinage de l’Inconel 600
Pourquoi écarter un foret hélicoïdal long ? Sa dérive consomme la tolérance de paroi. Quelle surface définit l’axe final ? Le pilote et la face d’étanchéité. Quand remplacer le foret canon ? Dès que poussée, diamètre ou forme du copeau dérivent.
Pour comparer poches, trous, sièges, gorges et sections minces, consulter le centre d’outillage CNC des alliages de nickel.


