Related tooling references: Hardened D2 Trim Die Stripper Plate CNC Tool Selection for Slug Windows and Guided Punch Bores and Aluminum Nitride Power Module Carrier CNC Tool Selection for Isolation Pockets and Fragile Ribs.
English: Haynes 230 Igniter Boss Tooling for Angled Seal Cone and Cooling Holes
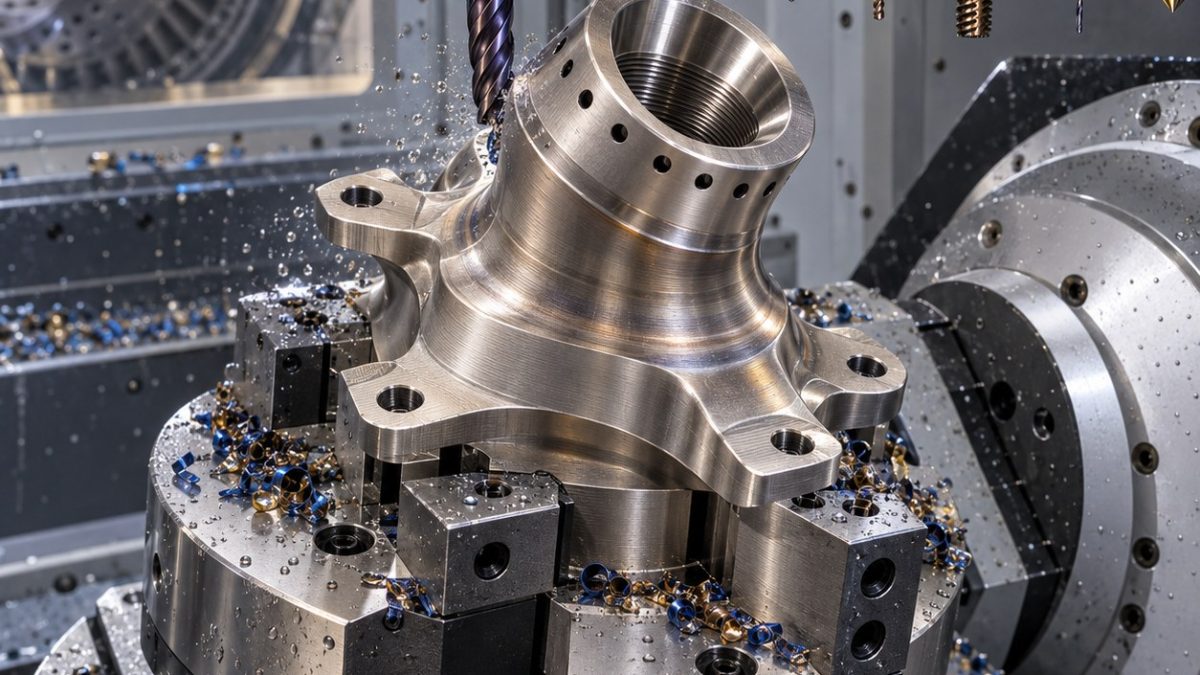
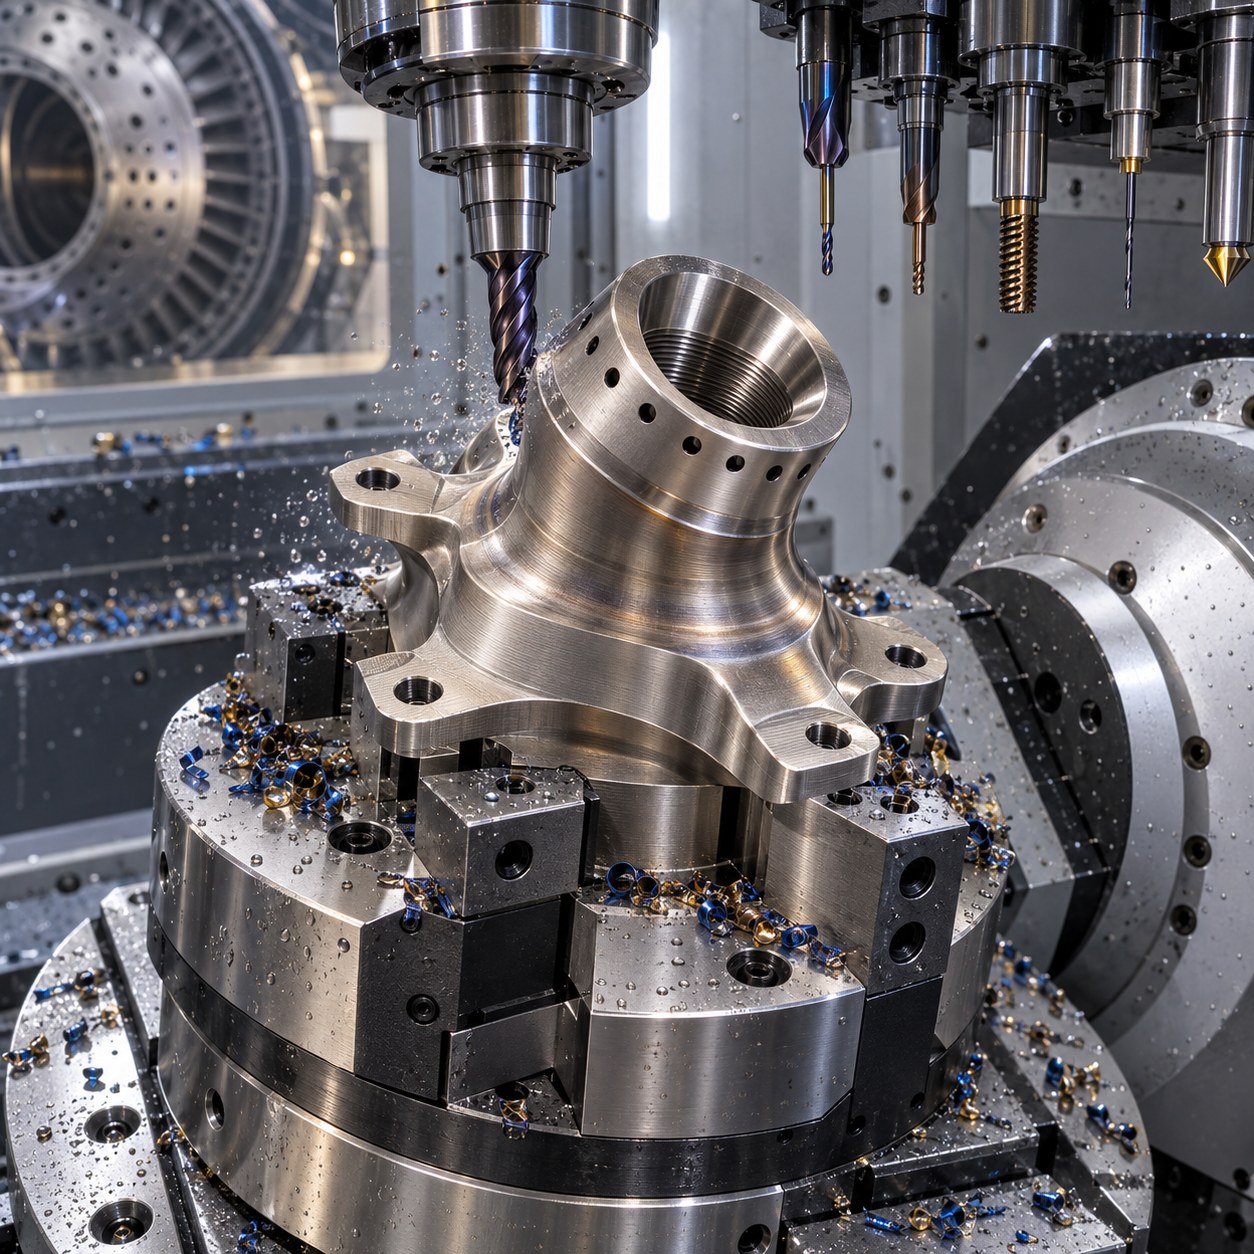
This Haynes 230 case answers a searcher’s practical question: which carbide tools should be chosen when an igniter boss drawing combines a sealing cone, tiny cooling holes and a thin hot flange. The drawing is read from the gas-seal features outward, because a shiny pocket is useless if the cone leaks or a hole exits with burr folded into the port.
Combustor boss drawing features mapped to tools
| Drawing feature | Specific carbide tool and holder | Why the plausible alternative is rejected |
|---|---|---|
| Angled seal cone | 10 mm 5-flute AlTiN carbide end mill for semi-finish plus 60° carbide form finisher in hydraulic holder | Ball-only surfacing is rejected because cusp direction can cross the seal path. |
| Cooling holes | 1.2 mm TiAlN carbide drill, through-coolant peck, carbide spot drill | EDM is rejected because recast cleanup would still need mechanical edge control. |
| Thin flange pads | 16 mm positive high-feed carbide cutter, small corner radius | A heavy face mill would bow the hot thin pad. |
| Ignition thread port | Carbide thread mill after circular interpolation | Tapping is rejected because nickel chips can seize in the blind wall. |
| Heat-shield shoulder | 6 mm corner-radius finisher with neck relief | Keeps reach without rubbing the cone wall. |
Sequence for nickel-alloy heat control
Rough the outside with the flange still supported, semi-finish the cone, drill cooling holes from the stable side, then thread-mill the ignition port after the shoulder is proven. The final cone pass is separated from holemaking so drill burrs are removed before the sealing surface is touched again.
Burr, chip and tool-life risks in Haynes 230
Haynes 230 behaves like a hot nickel alloy: rubbing hardens the edge, chips stay hot and small drills fail when coolant cannot enter. Tool life is judged by burr color, squeal at the cone exit and cooling-hole size drift; a safe program uses sharp edges, short contact time and no dwell at the thread relief.
Seal cone and cooling-hole inspection
Inspection checks cone angle with an optical comparator, port thread with a go/no-go gauge, cooling holes by pin and borescope, flange pads by height map and burrs under magnification. The hypothetical part is acceptable only when the cone remains continuous after deburring.
Igniter boss tooling FAQ
Why not ball-mill the Haynes 230 seal cone?
A ball tool can leave cusp direction across the sealing path; a form finisher gives a more predictable seal line.
Which feature drives tool choice first?
The angled seal cone, because burr cleanup and hole drilling must not damage it.
When is the small drill replaced?
When pin size drifts, burr color darkens or coolant no longer clears chips from the exit.
中文: Haynes 230点火器凸台斜密封锥面与冷却孔配刀
这个Haynes 230案例回答实际搜索问题:点火器凸台图纸同时有密封锥面、微小冷却孔和高温薄法兰时,硬质合金刀具如何选择。读图从气密封特征向外展开,因为口袋再漂亮,只要锥面漏气或孔口毛刺卷入端口,零件就不能用。
燃烧室凸台图纸特征到配刀
| 图纸特征 | 具体硬质合金刀具与刀柄 | 淘汰的替代方案 |
|---|---|---|
| 斜密封锥面 | 10 mm五刃AlTiN硬质合金半精刀,加60度硬质合金成形精刀,液压刀柄 | 单靠球刀精修会让残留刀纹横穿密封路径。 |
| 冷却孔 | 1.2 mm TiAlN内冷硬质合金钻,点钻后啄钻 | EDM会留下重铸层,仍需机械去边。 |
| 薄法兰垫 | 16 mm正前角高进给硬质合金刀,小圆角 | 重型面铣刀会压弯发热薄垫。 |
| 点火螺纹口 | 圆插补后用硬质合金螺纹铣刀 | 攻丝容易让镍基切屑在盲壁咬死。 |
| 隔热肩部 | 6 mm缩颈圆角精刀 | 在够到肩部的同时避免擦锥面。 |
控制镍基合金热量的顺序
先在法兰仍有支撑时粗加工外形,半精修锥面,再从稳定侧钻冷却孔,肩部确认后螺纹铣点火口。最终锥面精刀与孔加工分开,先去掉钻孔毛刺,再重新轻切密封面。
Haynes 230毛刺、切屑和刀具寿命风险
Haynes 230像高温镍基合金一样难缠:摩擦会加工硬化,切屑温度高,小钻头在冷却进不去时最容易失效。刀具寿命按毛刺颜色、锥面出口尖叫和冷却孔尺寸漂移判断,程序要用锋利刃口、短接触时间,螺纹退刀处不能停顿。
锥面与冷却孔检测
检测包括光学比较仪测锥角、通止规查螺纹、针规和内窥镜查冷却孔、高度图查法兰垫,并在放大下看毛刺。只有去毛刺后锥面仍连续,假设零件才接受。
点火器凸台配刀问答
Haynes 230密封锥面为什么不用球刀直接精修?
球刀可能留下横穿密封路径的残留纹,而成形精刀的密封线更可控。
哪个特征先决定配刀?
斜密封锥面,因为孔加工和去毛刺都不能破坏它。
小钻头什么时候换?
针规尺寸漂移、毛刺颜色变深,或冷却已不能把出口切屑带走时换刀。
Español: Herramientas para boss Haynes 230 con cono y agujeros
Este caso Haynes 230 responde qué carburo elegir cuando el plano combina cono de sello, agujeros pequeños y brida caliente. Se lee desde el sellado hacia fuera, porque una bolsa limpia no sirve si el cono fuga.
Plano del boss convertido en herramientas
| Elemento del plano | Herramienta y porta | Alternativa rechazada |
|---|---|---|
| Cono inclinado | Fresa carburo 10 mm y forma 60° | La bola deja marcas de fuga. |
| Agujeros | Broca carburo 1,2 mm TiAlN | EDM exige retirar recast. |
| Pads de brida | Alto avance 16 mm positivo | Una frontal pesada dobla el pad. |
| Rosca | Fresa de roscar carburo | El macho puede gripar. |
| Hombro | Fresa radio 6 mm con cuello | Evita roce. |
Secuencia para controlar calor
Se desbasta con la brida soportada, se semiacaba el cono, se taladran agujeros desde el lado estable y se fresa la rosca después de verificar el hombro.
Rebaba, viruta y vida en Haynes 230
Haynes 230 endurece por roce; la vida se decide por color de rebaba, ruido en el cono y deriva de agujeros.
Inspección del cono y agujeros
Se controla ángulo de cono, rosca, agujeros por pasador y borescopio, altura de pads y rebaba ampliada.
FAQ del boss
¿Por qué no usar bola en el cono?
Puede dejar crestas de fuga.
¿Qué manda primero?
El cono de sello.
¿Cuándo cambiar la broca?
Con deriva de pin o rebaba oscura.
Français: Outils pour boss Haynes 230 à cône et trous
Ce cas Haynes 230 choisit le carbure pour cône d’étanchéité, petits trous et bride chaude. Le plan se lit depuis le joint vers l’extérieur.
Plan du boss vers les outils
| Élément du plan | Outil et attachement | Option rejetée |
|---|---|---|
| Cône incliné | Carbure 10 mm puis forme 60° | La boule laisse des crêtes de fuite. |
| Trous | Foret carbure 1,2 mm TiAlN | EDM impose reprise recouche. |
| Plots bride | Haut avance positif 16 mm | La grosse fraise plie le plot. |
| Filetage | Fraise à fileter carbure | Le taraud grippe. |
| Épaulement | Fraise rayon 6 mm à col | Évite frottement. |
Séquence contre la chaleur
On ébauche bride supportée, semi-finit le cône, perce les trous du côté stable puis fraise le filetage après contrôle de l’épaulement.
Bavure, copeau et durée Haynes 230
Le Haynes 230 s’écrouit par frottement; couleur de bavure, bruit et dérive des trous guident la durée outil.
Contrôle cône et trous
Contrôle angle, filetage, trous à la pige et borescope, hauteur de plots et bavure grossie.
FAQ boss
Pourquoi pas une boule ?
Elle peut créer des crêtes de fuite.
Quel élément décide ?
Le cône d’étanchéité.
Quand changer le foret ?
Dérive de pige ou bavure foncée.
Русский: Инструмент для бобышки Haynes 230
В Haynes 230 выбирают карбид для конуса уплотнения, малых отверстий и горячего фланца. Чертеж читают от уплотнения наружу.
Чертеж бобышки и инструмент
| Элемент | Инструмент и оправка | Что отклонено |
|---|---|---|
| Наклонный конус | Карбид 10 мм и форма 60° | Шаровая дает путь утечки. |
| Охлаждающие отверстия | Карбидное сверло 1,2 мм TiAlN | EDM требует снятия переплава. |
| Фланцевые площадки | Позитивная high-feed 16 мм | Тяжелая фреза гнет площадку. |
| Резьба | Карбидная резьбофреза | Метчик может закусить. |
| Плечо | Фреза R 6 мм с шейкой | Без трения. |
Порядок против тепла
Черновая при поддержке фланца, получистовой конус, сверление со стабильной стороны, затем резьбофреза после проверки плеча.
Заусенец, стружка и ресурс Haynes 230
Haynes 230 наклепывается от трения; ресурс задают цвет заусенца, звук на конусе и уход размера отверстий.
Контроль конуса и отверстий
Контроль угла, резьбы, отверстий штифтом и бороскопом, высоты площадок и заусенцев.
Вопросы
Почему не шаровая?
Она может оставить гребни утечки.
Что главное?
Конус уплотнения.
Когда менять сверло?
При уходе штифта или темном заусенце.