Related tooling references: Hardened D2 Trim Die Stripper Plate CNC Tool Selection for Slug Windows and Guided Punch Bores and Aluminum Nitride Power Module Carrier CNC Tool Selection for Isolation Pockets and Fragile Ribs.
Français: Outils pour boss Haynes 230 à cône et trous
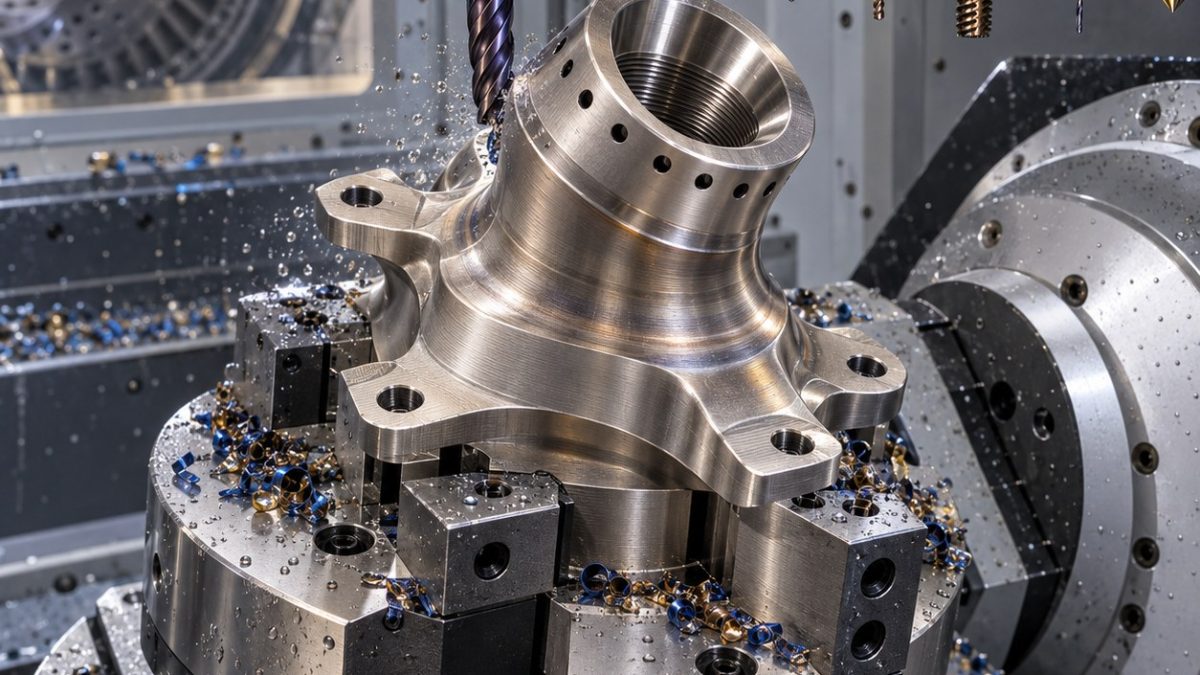
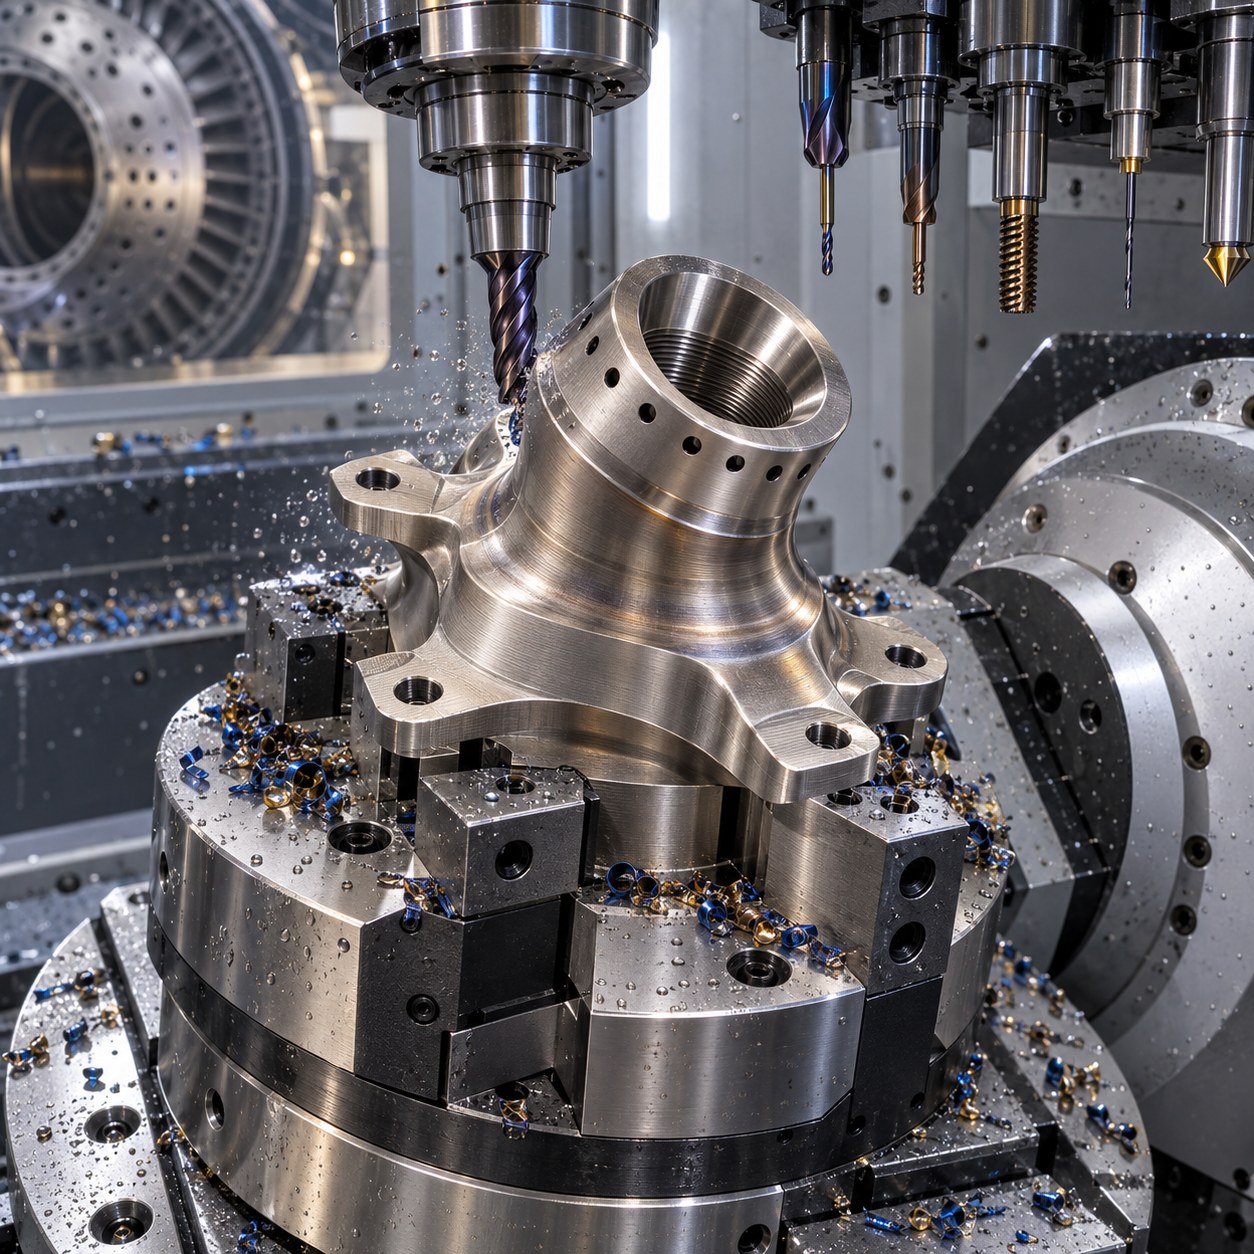
Ce cas Haynes 230 choisit le carbure pour cône d’étanchéité, petits trous et bride chaude. Le plan se lit depuis le joint vers l’extérieur.
Plan du boss vers les outils
| Élément du plan | Outil et attachement | Option rejetée |
|---|---|---|
| Cône incliné | Carbure 10 mm puis forme 60° | La boule laisse des crêtes de fuite. |
| Trous | Foret carbure 1,2 mm TiAlN | EDM impose reprise recouche. |
| Plots bride | Haut avance positif 16 mm | La grosse fraise plie le plot. |
| Filetage | Fraise à fileter carbure | Le taraud grippe. |
| Épaulement | Fraise rayon 6 mm à col | Évite frottement. |
Séquence contre la chaleur
On ébauche bride supportée, semi-finit le cône, perce les trous du côté stable puis fraise le filetage après contrôle de l’épaulement.
Bavure, copeau et durée Haynes 230
Le Haynes 230 s’écrouit par frottement; couleur de bavure, bruit et dérive des trous guident la durée outil.
Contrôle cône et trous
Contrôle angle, filetage, trous à la pige et borescope, hauteur de plots et bavure grossie.
FAQ boss
Pourquoi pas une boule ?
Elle peut créer des crêtes de fuite.
Quel élément décide ?
Le cône d’étanchéité.
Quand changer le foret ?
Dérive de pige ou bavure foncée.
Pour choisir micro-foret, attachement, soutien de sortie et maîtrise des bavures, consulter le guide de décision du microperçage.


