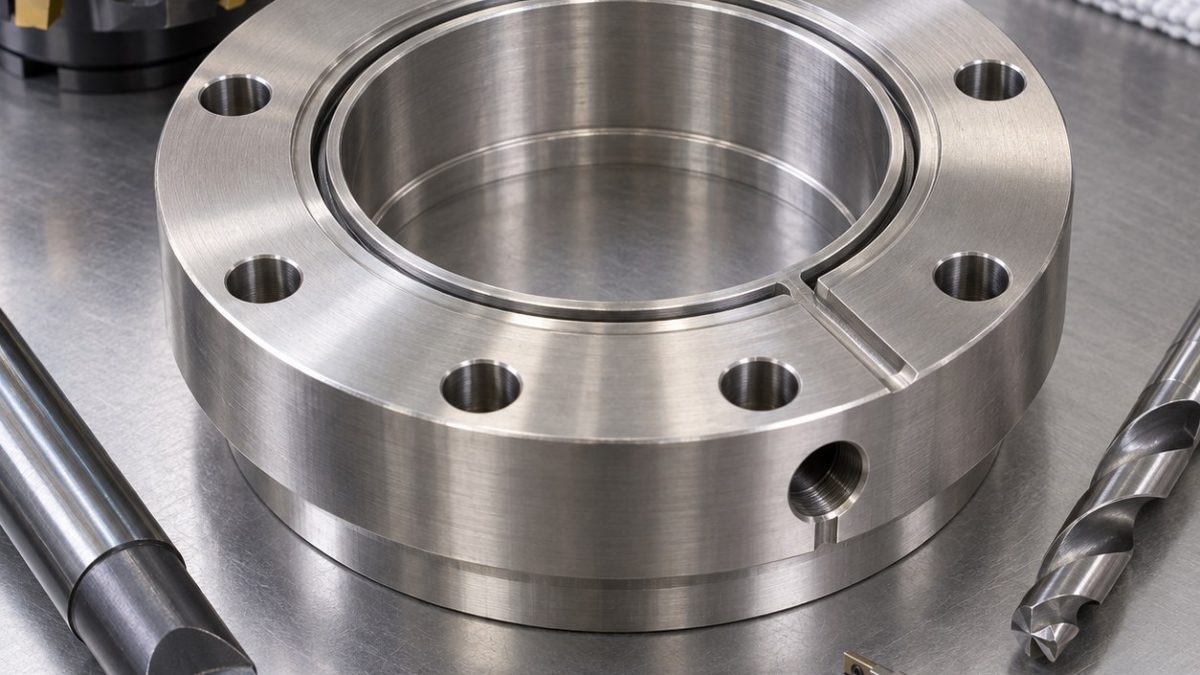
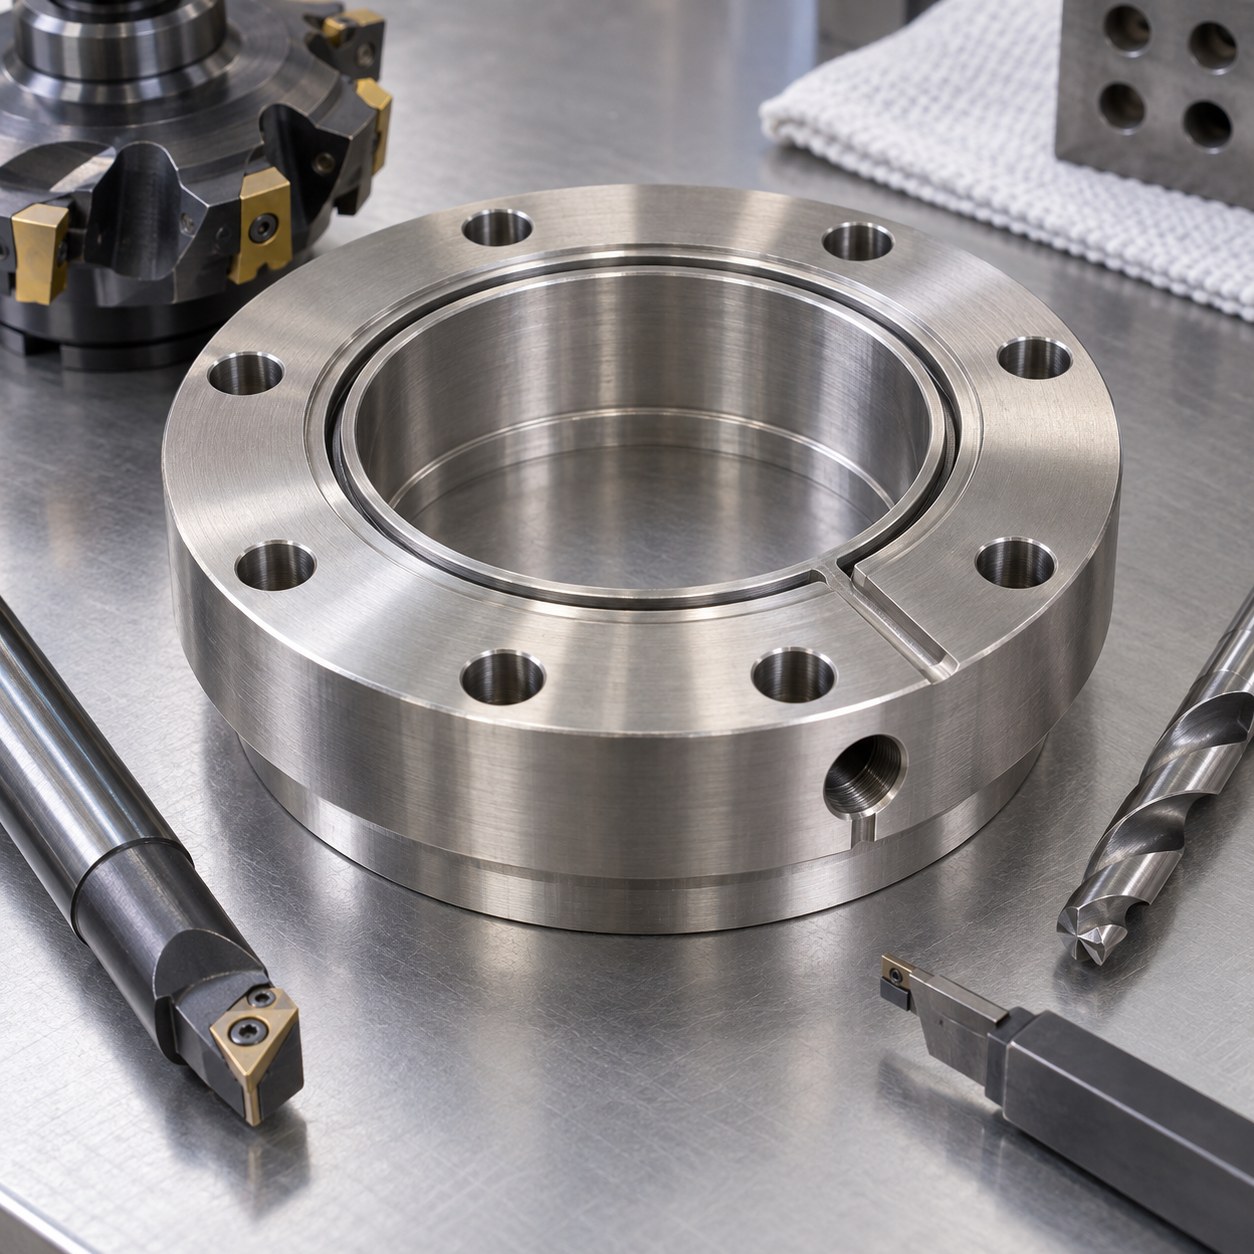
中文: Hastelloy B-3爆破片夹持环刀口座与排气槽配刀
图纸核心是定位肩与窄环形刀口的关系;排气槽必须收集泄漏,又不能削弱密封刀口。假设背面为A、导向孔为B,一个螺栓孔确定径向检漏孔角向。本配刀方案不代表爆破压力认证。
一次装夹建立肩部与导向孔
在大接触软爪上粗加工中心孔和端面,半精导向孔与肩部,在刀口仍有保护余量时切排气槽。检漏孔先铣垂直入口再钻,并从内侧反倒角。随后回到原A-B装夹,以不中断刀路精修刀口,最后完成螺栓圆。
排气槽粗加工与刀口精修分开
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 背面和导向孔 | 12 mm五刃AlTiN硬质合金刀、液压刀柄,再用短PVD M类镗杆 | 同装夹锁定A-B;铰刀会跟随偏移粗孔。 |
| 定位肩 | 锋利0.4 mm圆弧PVD车刀片、最短伸出 | 低切削力保护平面;宽修光刃在肩部积热。 |
| 环形排气槽 | 1.5 mm正前角PVD槽刀、0.03 mm刃口钝化 | 专用宽度控制槽底;宽成形刀在B-3中易振。 |
| 刀口座 | 0.1 mm圆弧窄单点硬质合金精刀、防振刀柄 | 轻量连续刀路形成刀口;成形刀直插会涂抹。 |
| 径向检漏孔与螺栓圆 | 铣平入口、2 mm内冷硬质合金钻和单刃倒角刀 | 垂直入口防跑偏;钢丝手工去毛刺会碰伤刀口。 |
检漏孔处控制加工硬化
Hastelloy B-3在停刀时加工硬化,槽深恒定位置又易缺口磨损。保持正向进给和稳定冷却,改补偿前先检查槽刀。发亮带、蓝色紧实屑或扭矩上升表示刃口失效;刀口不得手工抛光。
无损检查密封刀口
松夹后测导向孔相对刀口跳动、刀口高度、槽宽和肩距。刀口采用非接触光学检查,径向交汇用内窥镜检查。耐压、腐蚀和爆破标定必须另行认证测试。
实用配刀问答
为何先切槽再精修刀口?
保护余量在槽刀施加径向力时支撑环体。
手工抛光能改善刀口吗?
不能;它会不可预测地改变高度和圆角,应修正刀具与刀路。
nickel-alloy knife-edge and groove tooling · carrier bore and slot strategy


