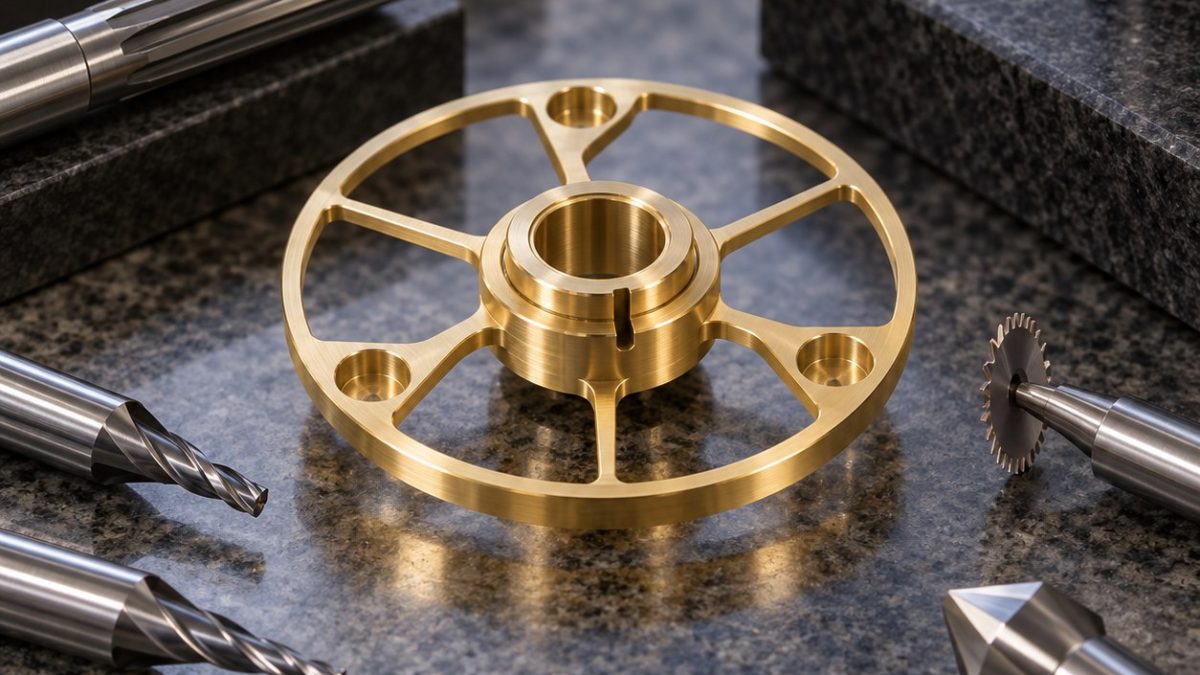
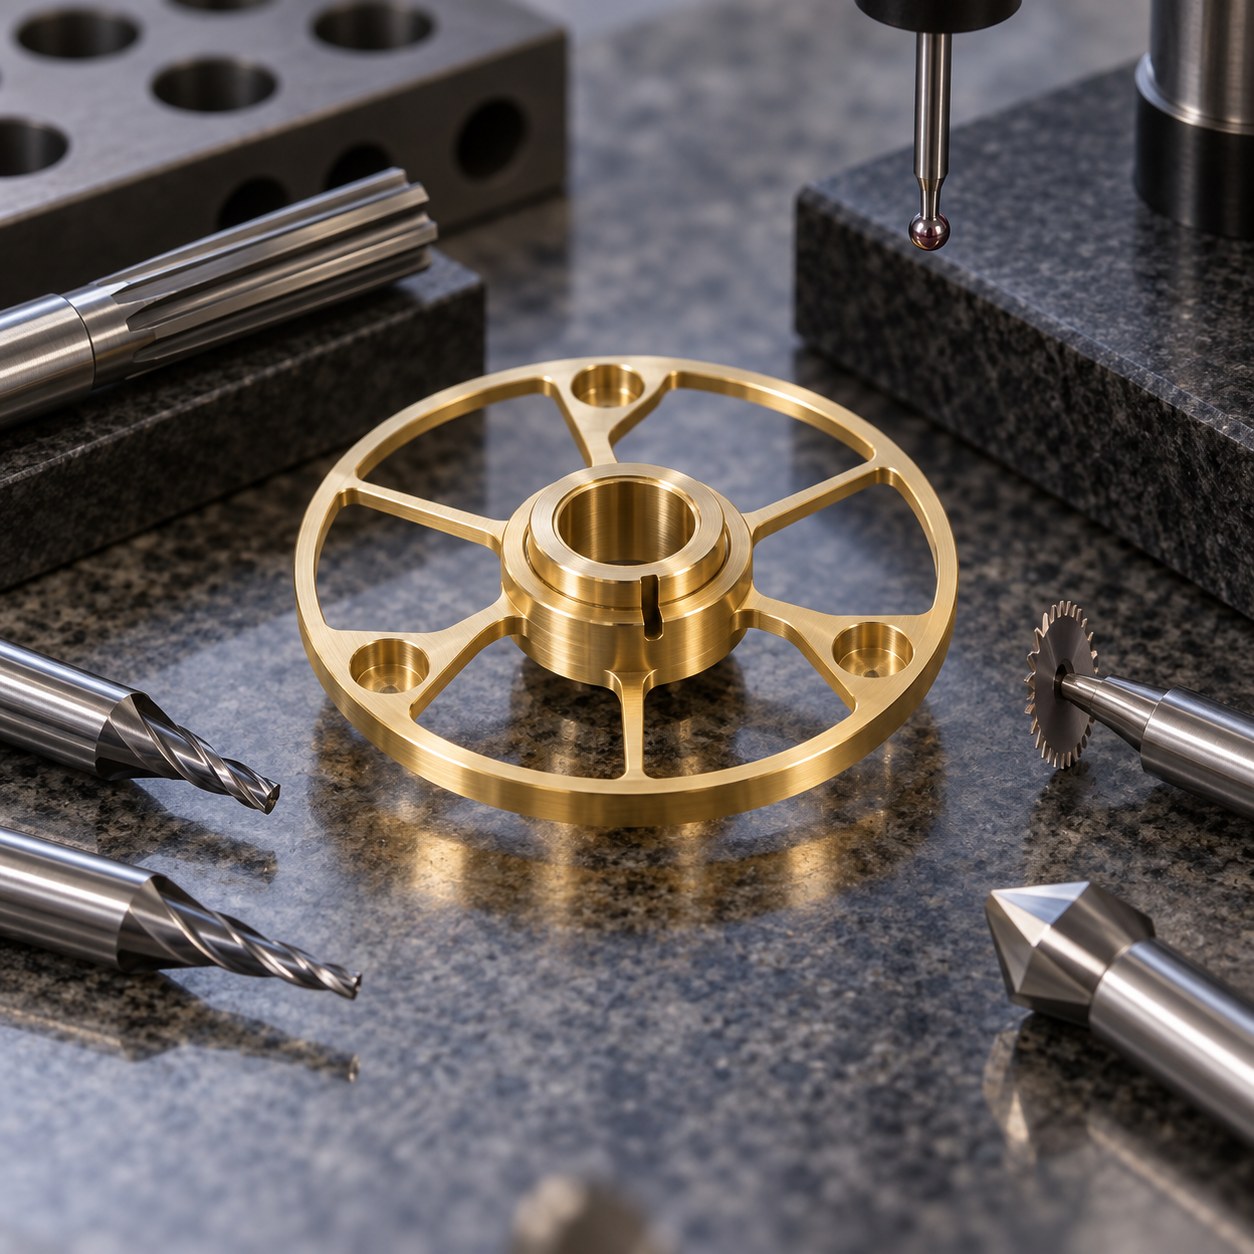
中文: C26000黄铜光学快门轮毂薄辐条与定时槽配刀
关键是在开出六个大窗口时保持轴孔同轴和各辐条刚度一致。假设图纸从铰制轴孔标注辐条厚度,并由一个配重腔确定定时槽角向;外圈连接保留到后期。
先确定轴孔和角向基准
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 轮毂端面与轴孔 | 硬质合金钻、精镗和6 mm硬质合金铰刀、精密筒夹 | 先镗纠位再铰尺寸;钻后直铰会跟随偏移。 |
| 六个辐条窗口 | 4 mm三刃抛光未涂层刀,8 mm伸出、液压刀柄 | 交替开窗平衡切削力;连续全深开槽会拉动外圈。 |
| 定时标志槽 | 0.8 mm两刃抛光硬质合金槽刀、最短伸出 | 锋利刃控制毛刺;锯片留下难接近内翻边。 |
| 配重腔 | 2 mm两刃抛光刀圆插补 | 腔深可调整;钻孔去重过于突变。 |
| 挡圈槽 | 1 mm正前角硬质合金槽刀、0.02 mm钝化、短刀柄 | 专用宽度控制槽底;手工槽同轴性不稳。 |
开窗时防止辐条拉偏
毛坯仍为整圆盘时完成轴孔和角向基准。相对窗口成对粗加工,在外圈保留径向连接桥;全部辐条侧面半精后加工定时槽和配重腔。用大面积真空夹具按星形顺序去桥,最后以轴孔基准精修挡圈槽。
锋利刀具控制黄铜毛刺
C26000易切削,但长屑和钝刃会在薄辐条出口形成毛刺。保持抛光槽洁净,用气流或获准微量润滑排屑。槽口变窄、发亮或起羽毛时更换微槽刀;手工修一根辐条前必须检查质量对称。
检查自由跳动与配重特征
松夹后测轴孔相对外圈跳动、两处半径上的辐条厚度和轴向平面度。放大检查定时槽边缘,配重腔记录体积而不只记录深度。动平衡和快门响应必须另做装配测试。
实用配刀问答
为何相对窗口成对粗加工?
对称去料减少外圈移动,并保持辐条受力可比。
为何记录配重腔体积?
配平取决于去除质量;只看深度会忽略面积和角部圆弧。
thin-disc window and datum-bore tooling · copper-alloy precision feature selection


