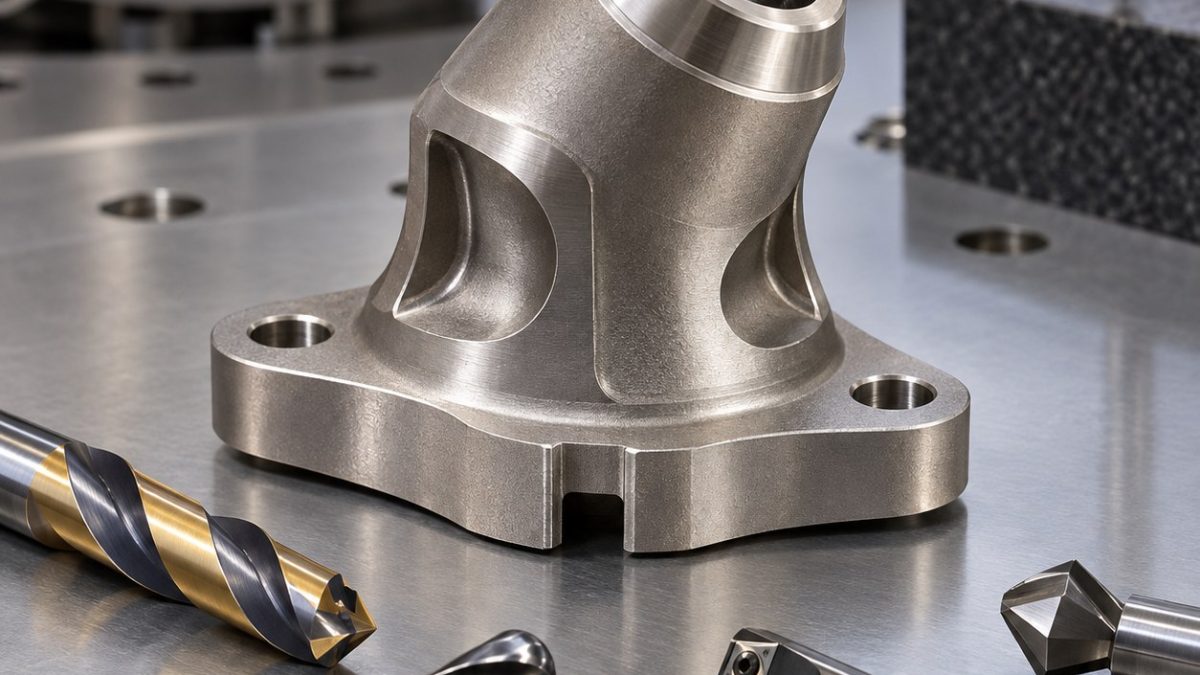
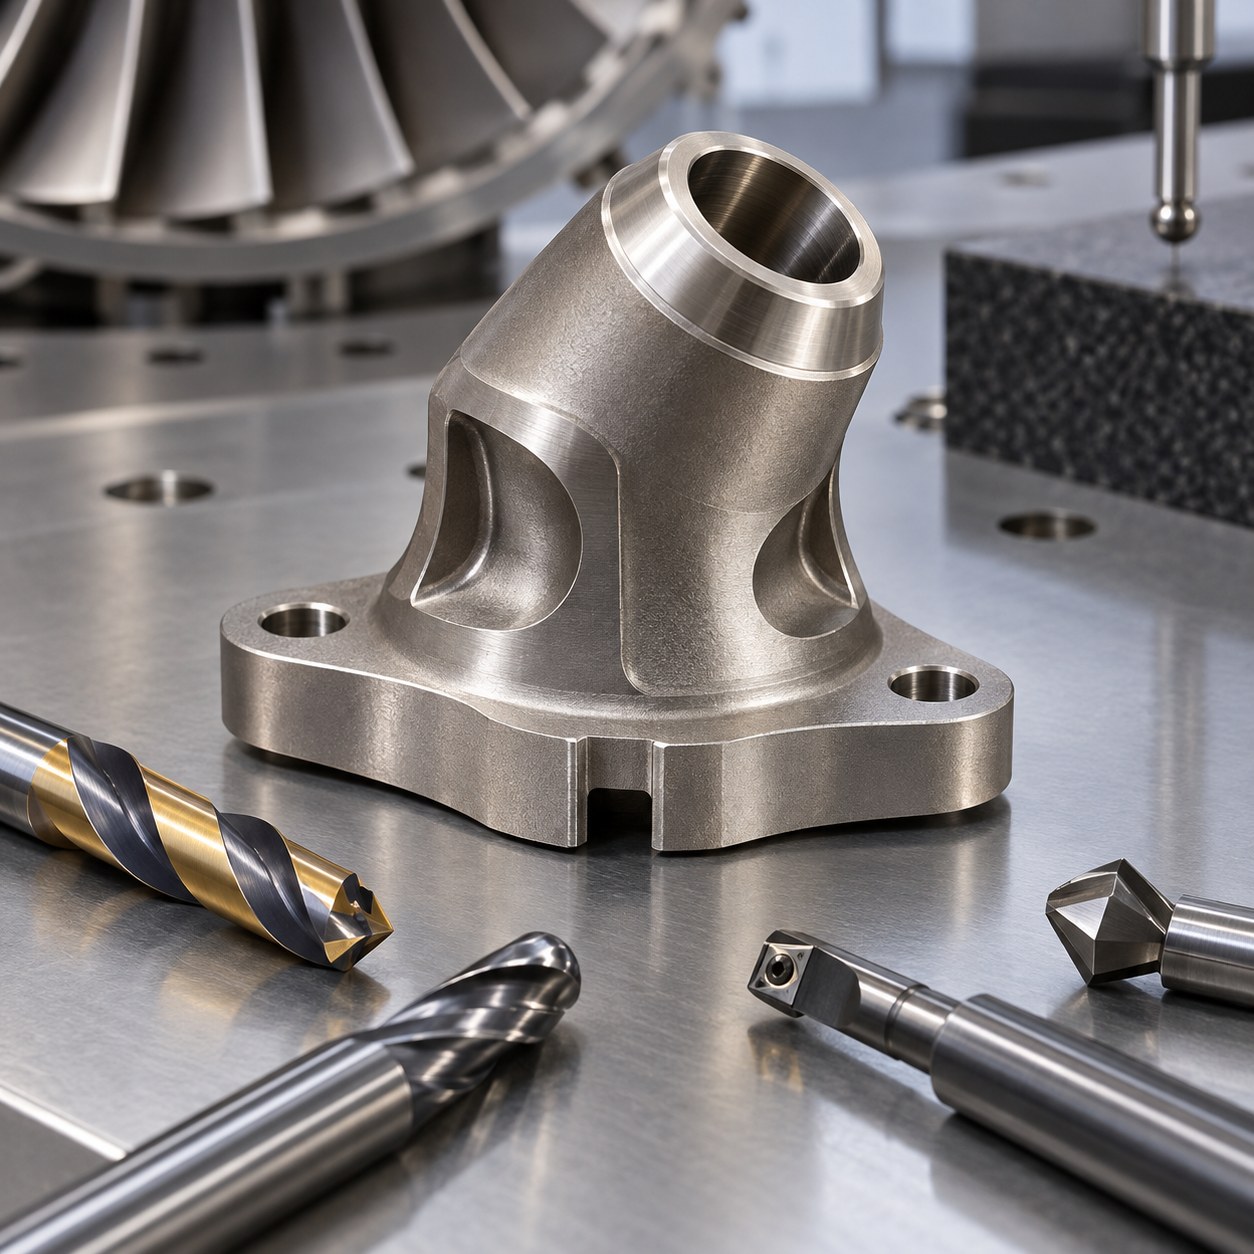
中文: MAR-M247燃机热电偶座复合角孔与密封带配刀
配刀难点是穿过铸造镍基高温合金座建立复合角传感器轴线,并在孔从不规则底部贯穿后精修小锥形密封带。假设法兰面为A,两个螺栓孔确定B-C角向;冷却缺口虽然减轻周边质量,却不是定位基准。
深钻前建立复合角轴线
在三点支撑夹具上加工法兰和螺栓基准,再根据A-B-C计算转台姿态,铣出垂直入口平面。短钻后用测头核验位置,再以内冷继续并留镗削余量。冷却缺口成对粗加工,传感孔半精、导线槽加工后,在不改变复合角姿态下精修孔和密封带。
分开粗钻、纠偏和密封精修
MAR-M247磨蚀性强且耐热,刀具反复越过铸皮的位置会形成缺口磨损。孔贯穿时保持进给,采用韧性PVD牌号;修改补偿前先检查密封刀。镜面擦亮、褐色细屑或扭矩上升表示刃口失效;小锥面停刀会造成硬化和潜在泄漏通道。
为高温合金断续切削选刀
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 法兰基准与螺栓孔 | 10 mm五刃变螺旋AlTiN刀、热缩刀柄,硬质合金定心钻及内冷钻 | 先建立刚性A-B-C框架;以铸造缺口定角会带入铸件波动。 |
| 斜入口平面与导向孔 | 6 mm四刃AlCrN刀加4 mm短硬质合金导向钻、精密筒夹 | 入口平面垂直于复合轴可防跑偏;直接钻斜面会偏转。 |
| 复合角传感孔 | 韧性PVD内冷硬质合金钻后用小型防振镗刀 | 钻削去料,镗刀纠正轴线;单独铰孔只会跟随导向偏差。 |
| 锥形密封带 | 锋利0.2 mm圆弧PVD镗刀片,再用窄硬质合金成形精刀 | 单点切削定位置,轻量成形定角;全宽成形会振动。 |
| 冷却缺口与导线槽 | 6 mm四刃AlTiN球头刀和3 mm四刃缩颈刀 | 圆弧刀路控制断续进入;长方头刀在铸皮处产生缺口磨损。 |
检查方向与密封纹理
三坐标先由法兰A和螺栓角向重建复合孔轴,再测密封直径、锥角和轴向位置。内窥镜检查不规则贯穿口与导线槽交汇,沿密封方向记录表面纹理。传感器配合、热循环和发动机验收属于独立认证项目。
实用配刀问答
复合角孔钻后为何还要镗?
钻削高效去料,镗削纠正轴线,并为密封带提供均匀余量。
为何不改变转台角度直接精修密封带?
同一姿态可消除孔轴与锥形密封面之间的重新分度误差。
nickel superalloy angled-hole tooling · heat-resistant alloy seal-cone tooling


