Русский: Режимы твердосплавной фрезы по материалу, геометрии и зацеплению
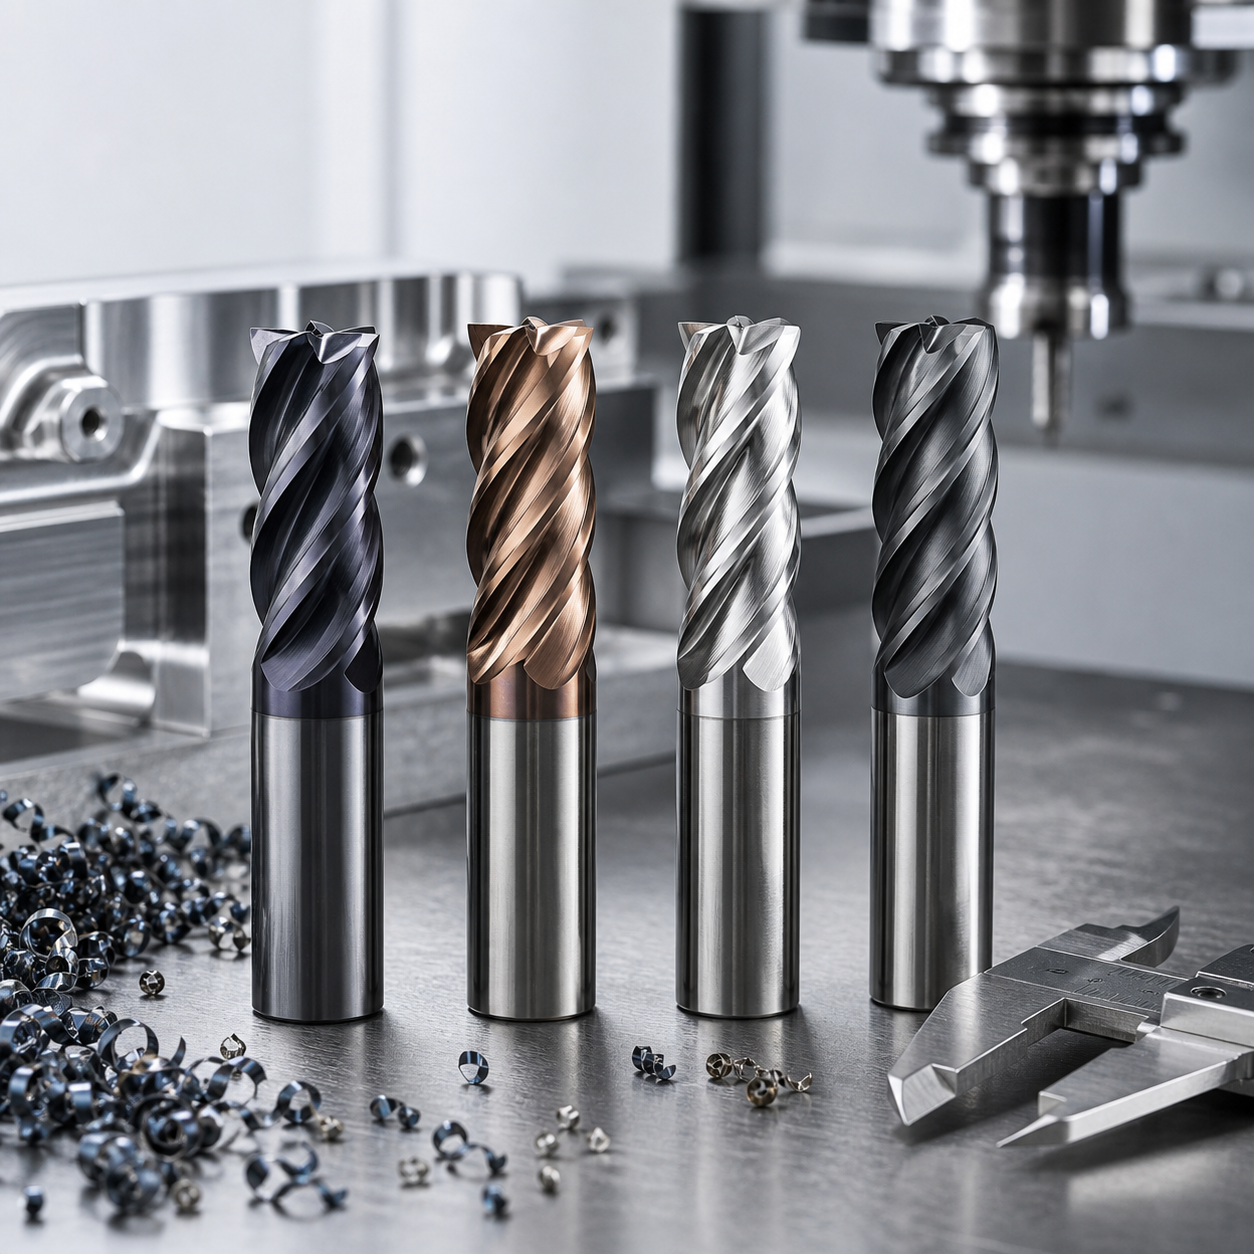
Рабочий режим начинается с материала и элемента чертежа, а не с копирования числа. Сначала выбирают геометрию и покрытие, затем считают обороты и подачу по Vc и fz изготовителя и вводят поправки на утонение стружки, вылет, вход и пределы станка. Это диапазоны решения для условного случая, а не универсальная гарантия.
Построить карту режима по чертежу
Запишите сплав, состояние, диаметр, рабочую длину, радиус, оправку, измеренное биение, ae, ap и тип прохода. Пятизубая фреза 10 мм по стали при ae 10% требует иной логики, чем трехзубая по алюминию в полном пазу. На тонкой стенке или большом вылете жесткость ограничивает раньше прочности карбида.
| Материал и элемент | Фреза и оправка | Начальная логика | Когда отвергнуть |
|---|---|---|---|
| Карман 6061 | Ø10, 3 зуба, полированная кромка, без покрытия/ZrN | Высокая Vc; fz изготовителя; ae 8–15% | AlTiN при налипании |
| Стенка 304 | Ø10, 5 зубьев, переменная спираль, AlTiN/AlCrN | Средняя Vc, непрерывная подача, ae 6–10% | Остановка или длинная оправка |
| Карман Ti-6Al-4V | Ø8, 4 зуба, усиленная кромка, PVD, внутренняя СОЖ | Низкая Vc, постоянное зацепление, ae 5–8% | Полный паз и повторное резание |
| Чистовая твердая сталь | Ø6 шаровая/радиусная, 4–6 зубьев, мелкое зерно | Малый припуск, эффективный диаметр | Номинальный диаметр при мелком контакте |
Рассчитать и внести четыре поправки
Используйте n=1000Vc/(πD) и подачу=n×z×fz. Компенсируйте утонение лишь при малом ae; снижайте режим, если биение нагружает один зуб. Учитывайте вылет более 3×D, слабый зажим, прерывистый вход, а затем пределы оборотов, мощности, ускорения и look-ahead. Динамическую проблему решают сглаживанием траектории, а не общим снижением подачи.
Разделить черновую, получистовую и чистовую фрезы
Радиусная фреза несет припуск и тепло; отдельная получистовая выравнивает запас; острая чистовая держит размер и Ra. Один изношенный инструмент связывает износ с допуском. На уплотняющей стенке биение измеряют до коррекции диаметра. Длинная фреза неверна только потому, что достает; шейка или второй установ часто жестче.
Сначала прочитать признаки
Стабильная стружка имеет одинаковые толщину и цвет. Рост нагрузки с блестящей стружкой означает трение или износ; периодические волны — динамику или биение; сколы после входа — скачок зацепления. Измеряйте размер, конусность и Ra, учитывайте минуты резания и меняйте одну переменную. Износ задней поверхности, канавка, сколы, нагрузка и качество вместе задают предел.
Related: feed-per-tooth calculation guide; tool-holder runout diagnosis; carbide edge-preparation guide.
Проверяемый расчет при ограничении оборотов шпинделя
Числа ниже — условный расчет, а не рекомендация для конкретного сплава. Пусть для фрезы Ø10 мм с четырьмя зубьями изготовитель допускает при данном зацеплении Vc = 120 м/мин и fz = 0,040 мм/зуб. Получаются примерно 3820 об/мин и 611 мм/мин. При разрешенном пределе сборки 3000 об/мин подачу пересчитывают до 480 мм/мин. Сохранение 611 увеличит заданную fz примерно до 0,051 мм.
| Строка карты наладки | Исходный расчет | Ограничение 3000 об/мин |
|---|---|---|
| Обороты | 3820 об/мин | 3000 об/мин |
| Заданная подача на зуб | 0,040 мм | 0,040 мм |
| Линейная подача | 611 мм/мин | 480 мм/мин |
| Фактическая скорость резания | 120 м/мин | 94,2 м/мин |
Отметьте, включена ли в fz компенсация утонения стружки; здесь дополнительной поправки нет. Отдельно проверьте максимальный охват в углах, вход и режим подачи ЧПУ: прямолинейный расчет не подтверждает внутреннюю интерполяцию. При первом сравнении сохраняют сборку и закрепление, оценивая дрейф размера, конусность, заусенец и износ до увеличения съема.
Последовательность опор для кронштейна Ti-6Al-4V добавляет проверку жесткости. Канавка уплотнения плиты Zr 702 требует отдельной малой фрезы и измеренного припуска, а не подачи черновой операции.
Почему после снижения оборотов поверхность хуже?
Сначала подтвердите допустимость ограниченной скорости у изготовителя и проверьте налипание, биение и стружку. Правильный расчет еще не означает пригодность режима для материала и операции.
Вопросы по режимам
Копировать каталог? Нет, это контролируемая исходная точка. Что править первым? Биение и реальное зацепление до fz. Почему малая подача вредит? При толщине ниже округления кромки фреза трет и наклепывает поверхность.
Продолжение выбора геометрии: Для съема припуска используйте руководство по черновым фрезам со стружколомом, для чистового дна — руководство по wiper-геометрии, а drill-mill применяйте лишь для центровки, фаски и легкой интерполяции.