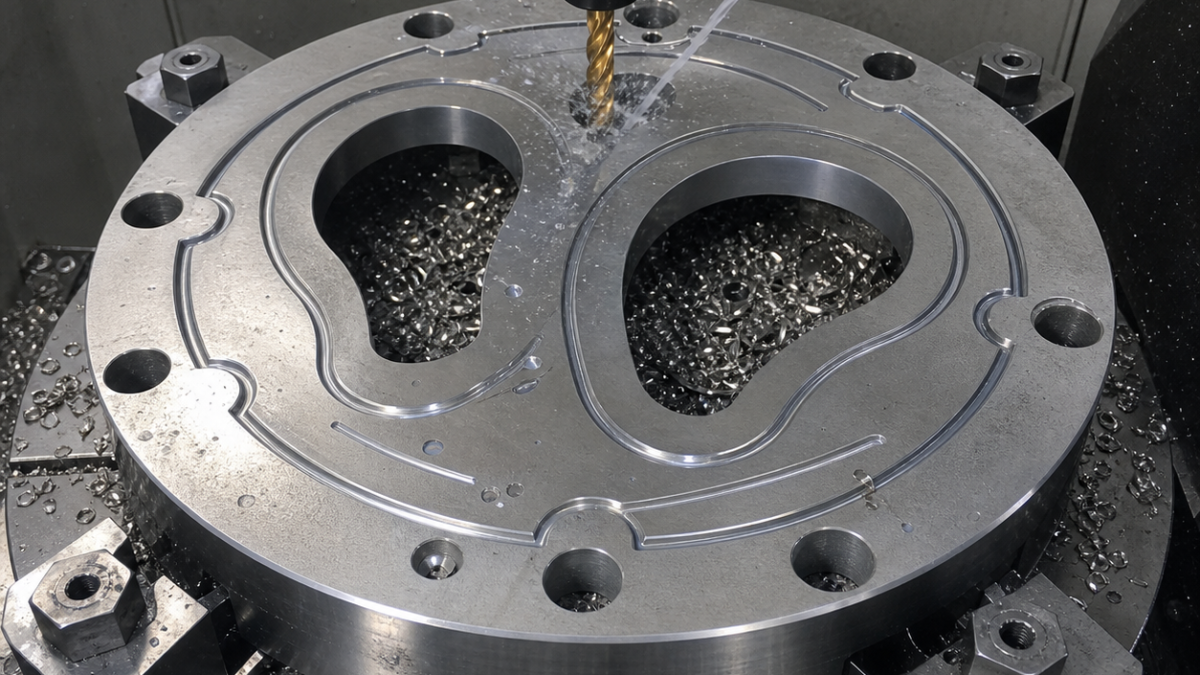
Русский: Плита насоса Zr 702: инструмент для каналов и канавок
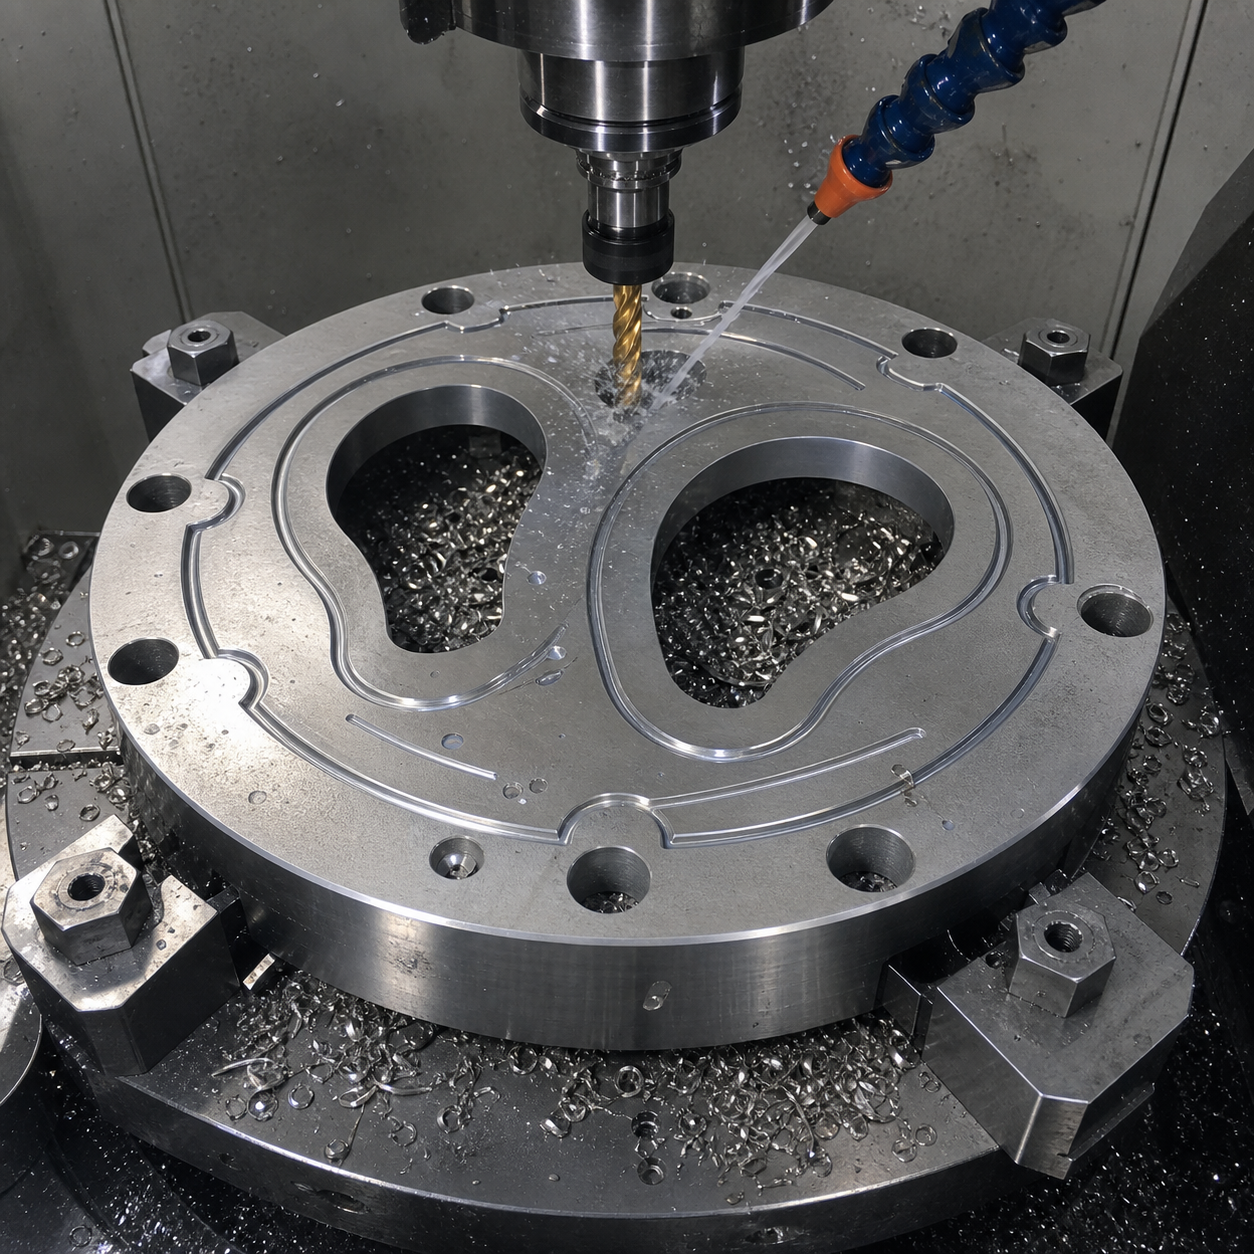
Для плиты насоса из Zirconium 702 подбор начинается с уплотнения: почкообразные каналы требуют острой фрезы с большими канавками, узкая канавка 2,2 мм — отдельного короткого инструмента, а отверстия Ø8 H7 — сверления и точной расточки в базе A-B-C.
Что задаёт чертёж
A — уплотнительная плоскость, B и C задают угол. Профиль каналов равен 0,04 мм, глубина канавки 0,45 ±0,03 мм, плоскостность A 0,025 мм при Ra 0,8 мкм. Низкая теплопроводность циркония делает острую кромку и отвод стружки частью выбора инструмента.
Таблица элемент–инструмент
| Элемент | Инструмент | Почему |
|---|---|---|
| Плоскость A | Позитивная фреза Ø50, полированный мелкозернистый карбид без покрытия | Малое усилие; негативная стальная геометрия трёт металл. |
| Черновые каналы | Ø12, 3 зуба, 35°, короткая режущая часть, гидропатрон с СОЖ | Большой объём канавок; пять зубьев мешают стружке. |
| Стенки | Ø6, 4 неравных зуба, R0,2, шейка 24 мм, термопатрон | Жёстко и без лишних гребешков шаровой фрезы. |
| Канавка 2,2 мм | Полированная Ø2, 2 зуба, длина 5 мм | Позволяет компенсировать ширину. |
| Ø8 H7 | Сверло Ø7,5 и головка тонкой расточки | Расточка исправляет положение; развёртка следует отверстию. |
| Кромка | Карбидная фасочная Ø6, 90° | Программная фаска 0,08 мм. |
Маршрут и риск
Первый установ создаёт A и пилоты B-C, второй базируется по ним. Адаптивная черновая оставляет 0,30 мм на стенке и 0,15 мм на дне; Ø6 выравнивает припуск и финиширует попутно. Канавка идёт последней двумя слоями без остановки в углу.
Стружку удаляют по утвержденной процедуре для циркония; видимая влажность не подтверждает безопасность хранения. Рост нагрузки, размазанная блестящая стенка или мягкий заусенец требуют проверки кромки.
Раздельная коррекция ширины и приемка глубины канавки
Сохраняются условные размеры чертежа: ширина 2,2 мм и глубина 0,45 ±0,03 мм. Для номинальной фрезы Ø2,0 на прямом участке чистовые линии центра инструмента смещены на 0,10 мм в каждую сторону от оси канавки. Это геометрия, а не подтвержденная коррекция износа: учитывают измеренный диаметр, биение, прогиб и огибающую на кривых.
| Наблюдение на уплотнении | Выбор инструмента или наладки | Замер до коррекции |
|---|---|---|
| Ширина уходит, дно в допуске | Оставить короткую двухзубую Ø2; проверить налипание перед боковой коррекцией | Ширина прямых и дуг, режущий диаметр |
| Глубина меняется по контуру | Проверить A, посадку и длину до изменения Z | Дно относительно соседней поверхности A |
| Кромка уплотнения замята | Осмотреть пазовую и отдельную фасочную фрезу | Притупление и оставшаяся полоса без ручной маскирующей доводки |
После черновой и получистовой обработки каналов очищают и повторно устанавливают плиту без стружки под A. Плоскостность свободной детали и глубину в зажиме проверяют отдельно. Оптика или контактный наконечник должны действительно различать узкое дно; опора на плечики канавки не измеряет его глубину. После коррекции повторяют те же точки, чтобы улучшение ширины не скрыло лишнее углубление.
Раздел выбора режимов помогает записать пробный расчет, а руководство по доступу и остатку в полости — спланировать предшествующие каналы. Приемка готового уплотнения остается отдельной.
Достаточно номинального диаметра для приемки?
Нет. Требуются реальный допуск ширины по чертежу, пригодный метод измерения и результаты по ширине, глубине и состоянию уплотнительной полосы.
Разделить охлаждение резания и хранение стружки
Охлаждение резания и хранение стружки требуют разных мер. Сбор, влажность, тара и удаление определяются актуальными данными поставщика и утвержденной процедурой для циркония. Влажная мелочь также опасна пожаром или взрывом. При воспламенении следует эвакуироваться и действовать по подготовленному аварийному плану, а не применять обычную воду или СОЖ.
Alleima — сведения по безопасности циркония
Контроль и вопросы
КИМ сканирует каналы на трёх глубинах; оптика проверяет канавку и фаску, нутромер — H7, профилометр — Ra.
Нужно ли покрытие?
Здесь выбран острый полированный карбид без покрытия.
Зачем Ø2 для канавки 2,2 мм?
Компенсированная орбита независимо управляет шириной.
Как обращаться со стружкой?
Непрерывно удалять и соблюдать утвержденную процедуру сбора, хранения и аварийного реагирования для циркония; влажность не гарантирует безопасность.
См. базы уплотнения и контроль заусенца.


