Русский: Инструмент для тонких рёбер кронштейна Ti-6Al-4V
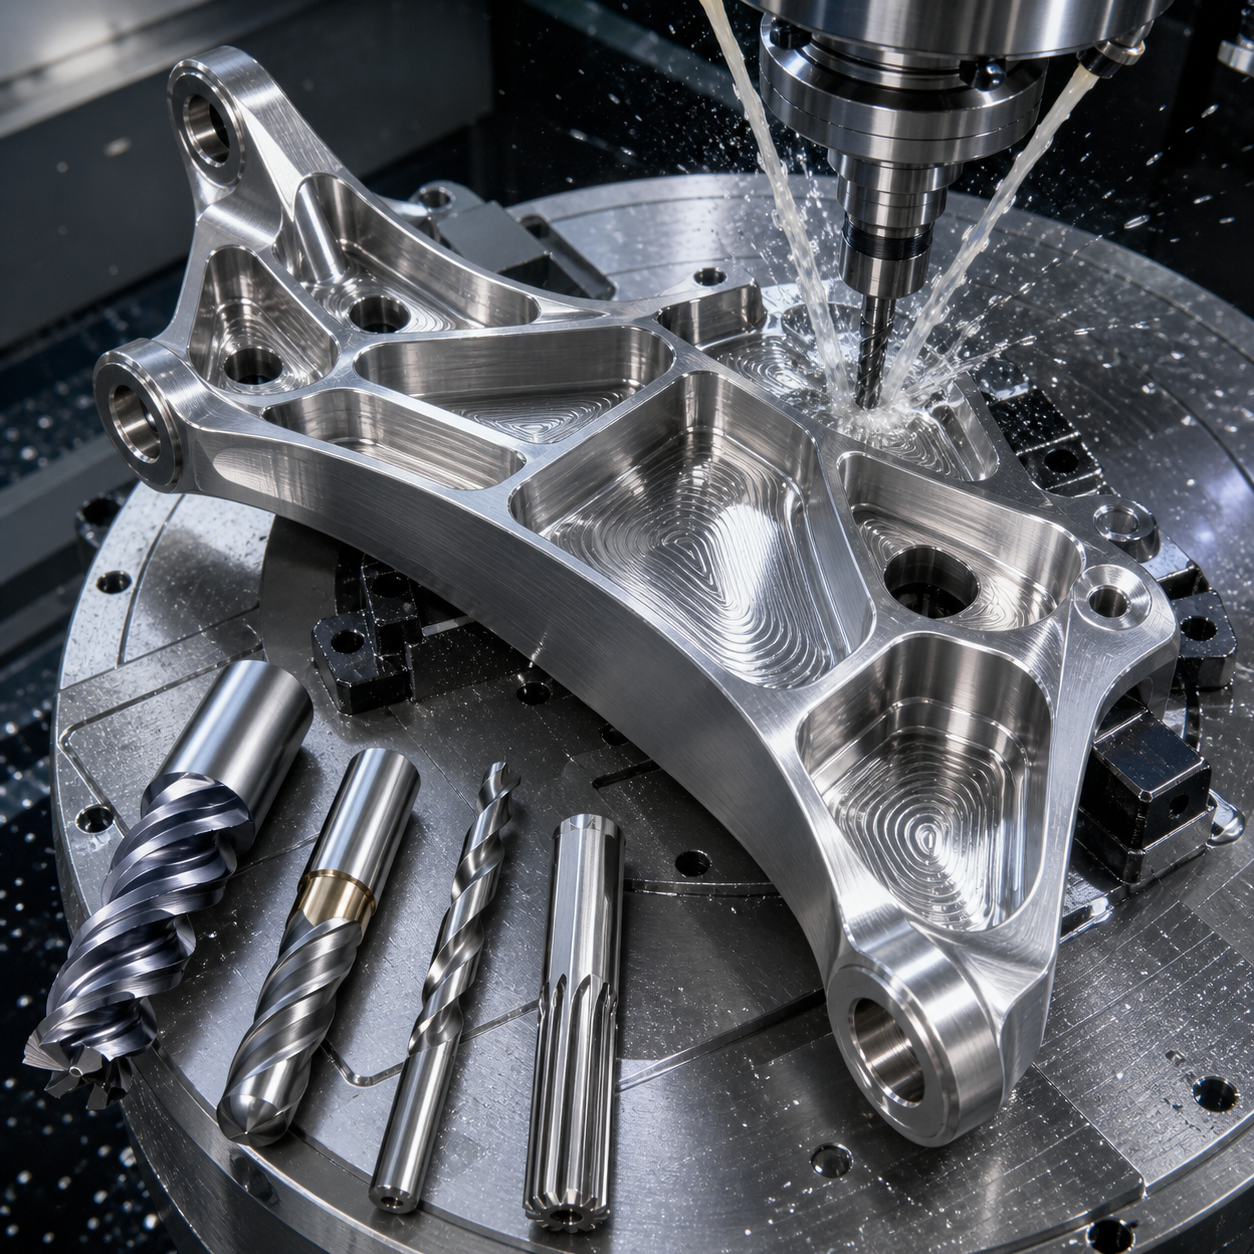
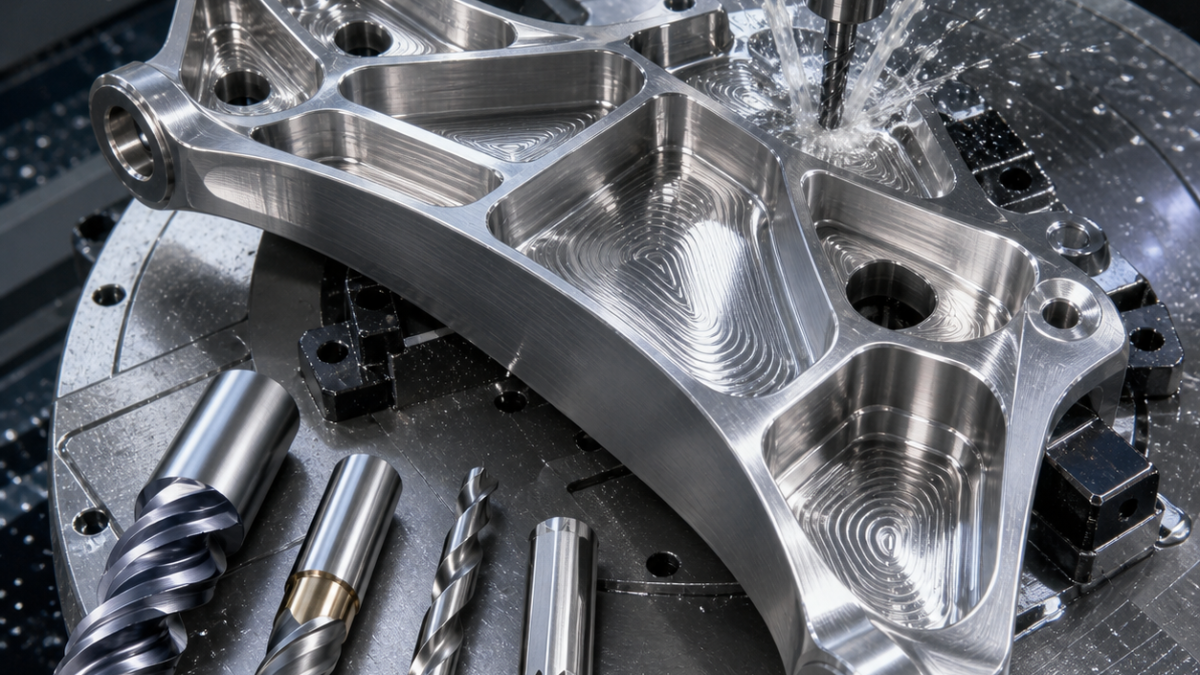
Для кронштейна из Ti-6Al-4V черновую обработку выполняют твердосплавной фрезой с переменной спиралью по адаптивной траектории при малом радиальном контакте. Подача СОЖ под высоким давлением удаляет стружку и ограничивает нагрев.
Тонкие ребра сохраняют опору до завершения основной выборки материала. Равномерный припуск создают радиусной фрезой, а трехмерные сопряжения чистят короткой шаровой фрезой. Критические отверстия обрабатывают от контрольных баз и проверяют на КИМ после стабилизации температуры.
Следующий инструмент выбирают по оставшейся опоре ребра
Это условный разбор, не аттестованный авиационный техпроцесс и не результат заказа. Примерные диаметры проверяют по минимальным радиусам, доступу и габариту оправки на утвержденном чертеже. Нужен вязкий мелкозернистый твердый сплав для Ti-6Al-4V, подходящее для серии PVD-покрытие при необходимости и подготовка кромки под нагрузку входа. Сильное округление кромки не всегда полезно тонкому ребру.
| Элемент и состояние | Кандидат инструмента | Условие перехода |
|---|---|---|
| Карман с сохраненной рамкой | Ø10, четыре зуба, переменная спираль, угловой радиус; короткий гидропатрон | Место для стружки, доступ СОЖ, фактический вылет |
| Парные стенки после выборки | Короткая радиусная Ø6 для получистовой; отдельная острая чистовая кромка | Измеренный припуск с двух сторон без остатков полной ширины |
| 3D-сопряжение | Двухзубая шаровая Ø4 с минимальным вылетом | Эффективный диаметр и гребешок; центр с нулевой скоростью не рабочая зона |
| Установочное отверстие | Твердосплавное сверло с СОЖ; тонкая расточка для исправления положения | Развертка только при приемлемом предварительном отверстии и базах |
| Малая фаска | Короткая двухзубая Ø6 с углом 90° для фаски 45° | Ширина без снятия соседней функциональной полосы |
Опору приближают к резанию, а не усиливают зажим над свободным пролетом. Чередуют стенки, пока остается полезный подпор. Толщину измеряют у основания, посередине и сверху в зажиме, затем в тех же точках после контролируемого освобождения и выравнивания температуры. Если изменение выходит за требования чертежа, сначала проверяют закрепление и порядок снятия припуска. Размер и положение отверстия, профиль и Ra контролируют отдельно.
Руководство по инструменту для титана помогает с материалом и износом; раздел выбора режимов — с записью расчета. Они не заменяют ограничения изготовителя инструмента.
Можно одной фрезой закончить стенку и все сопряжения?
Только при подходящих доступе, радиусе и контакте. Отдельная шаровая фреза не позволяет локальному сопряжению задать лишний вылет для всей стенки.
Достаточно правильного размера в зажиме?
Нет: решает состояние приемки по чертежу. Сравните закрепленную и свободную деталь в одинаковой системе баз до изменения коррекции.


