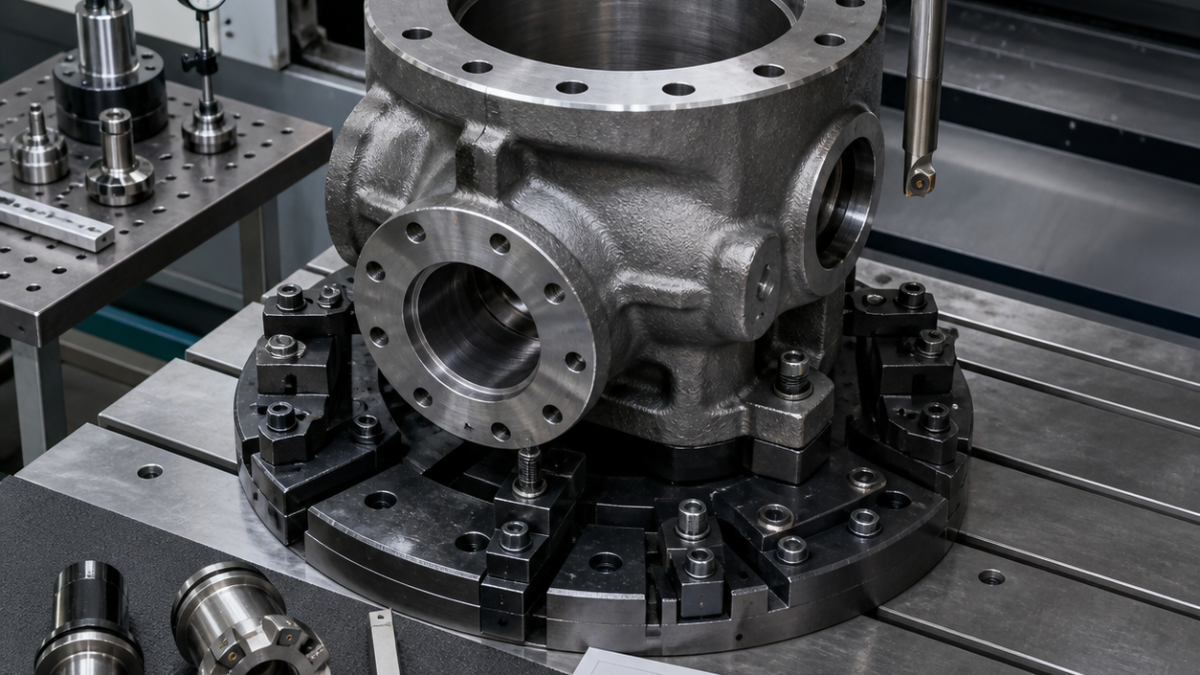
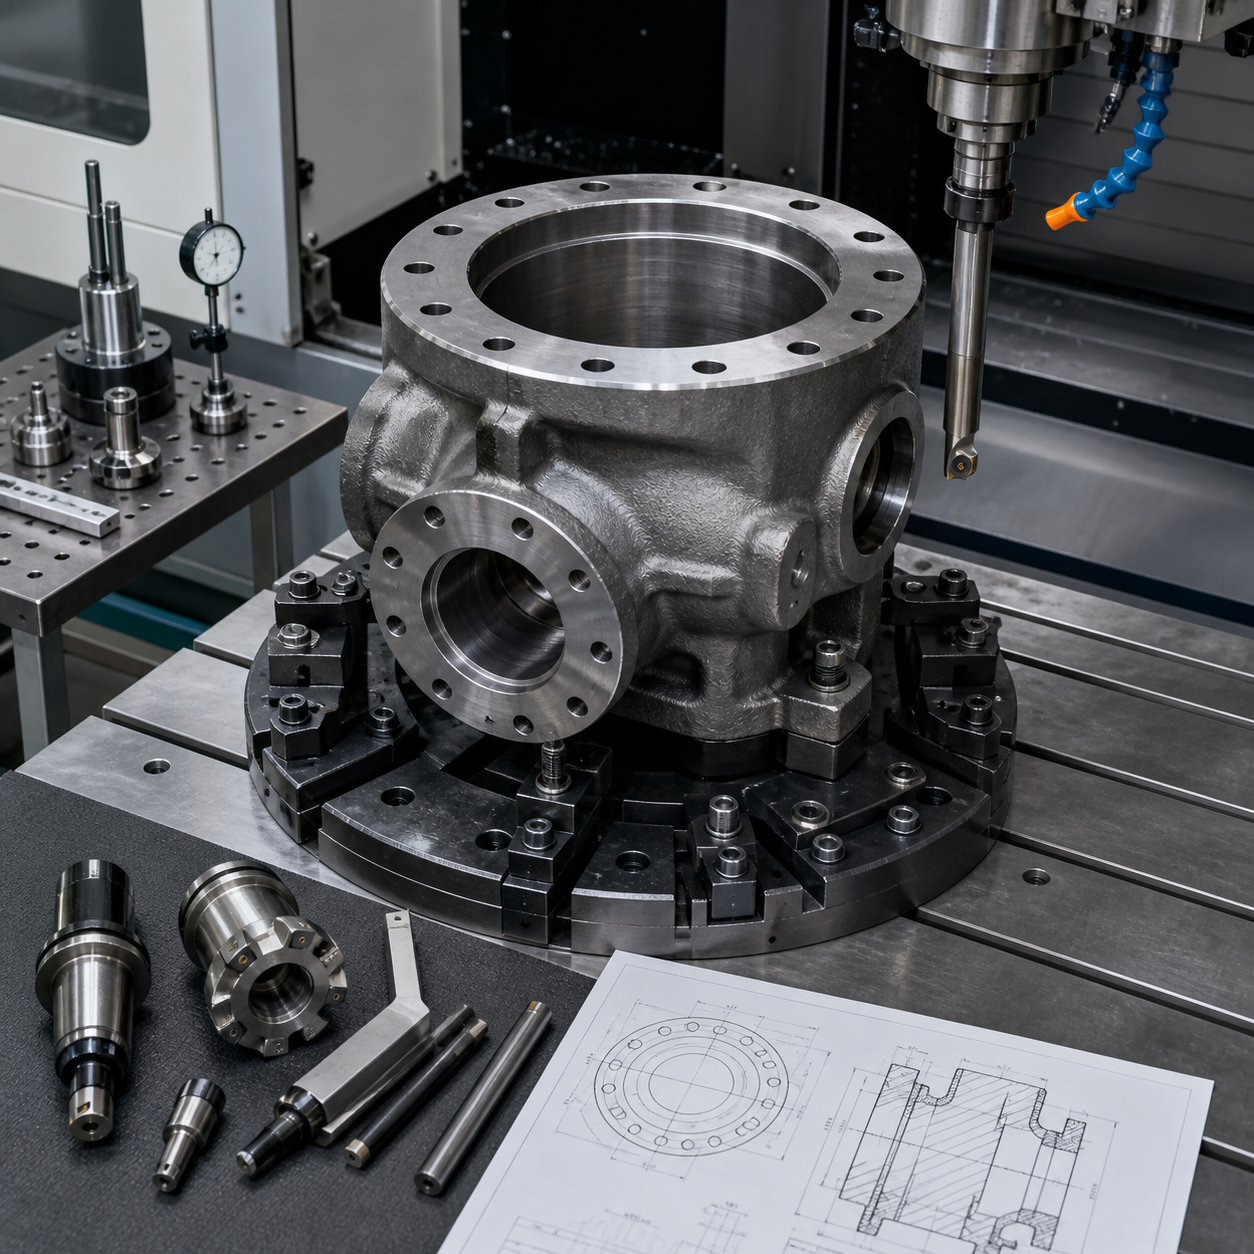
Русский: крышка клапана из литой стали
Этот пример описывает ЧПУ обработку крышки клапана из литой стали с уплотнительным фланцем, большим отверстием и болтовым кругом. Основные сложности: литейная корка, неравномерный припуск, прерывистый рез и возможная деформация при зажиме.
Сначала создают обработанную базу и грубо растачивают отверстие, затем устанавливают деталь по этой базе и поддерживают фланец около зоны отверстий. Для процесса используют прочные фрезерные пластины, жесткую расточную оправку, чистовую расточную головку и контролируемую обработку резьбы. Контроль включает плоскостность, размер отверстия, перпендикулярность, позицию болтового круга и глубину резьбы.
FAQ
Why not finish the sealing face in the first operation?
Uneven casting stock and clamp movement can distort the final face. A rough datum first gives a more predictable finishing setup.
When is thread milling better than tapping?
Thread milling reduces torque, improves chip evacuation and is easier to recover if a tool wears during an expensive casting operation.
Related reading: Stainless Steel Valve Body CNC Machining and Cast Iron Bearing Housing CNC Case.