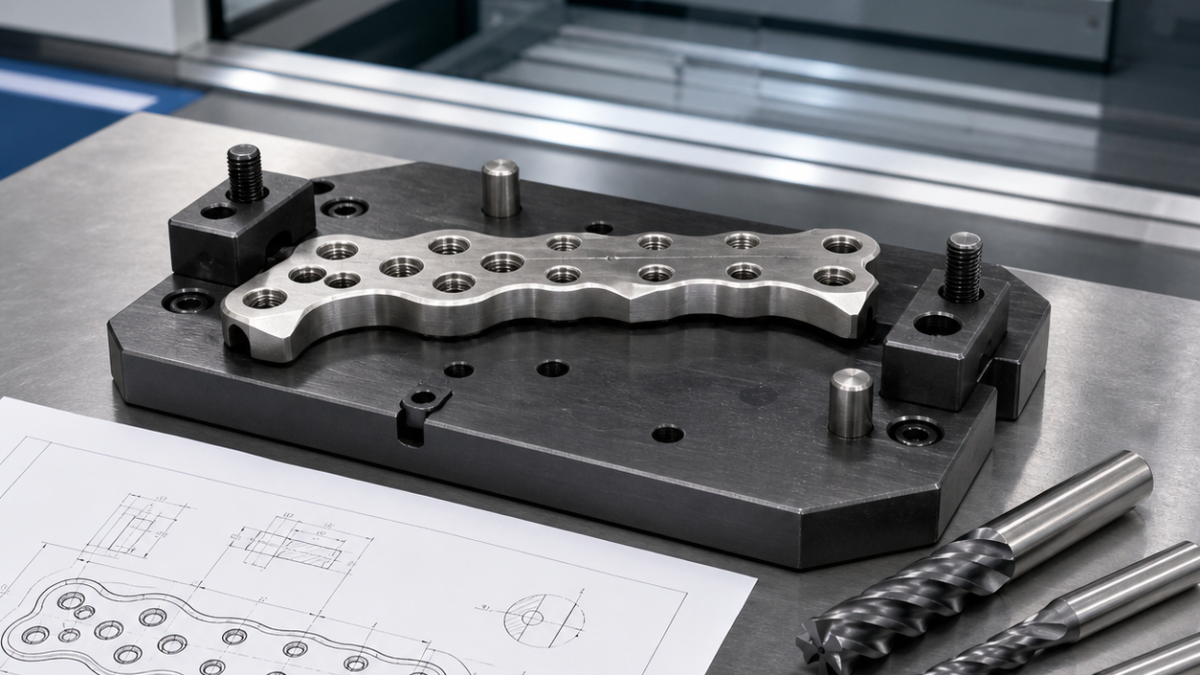
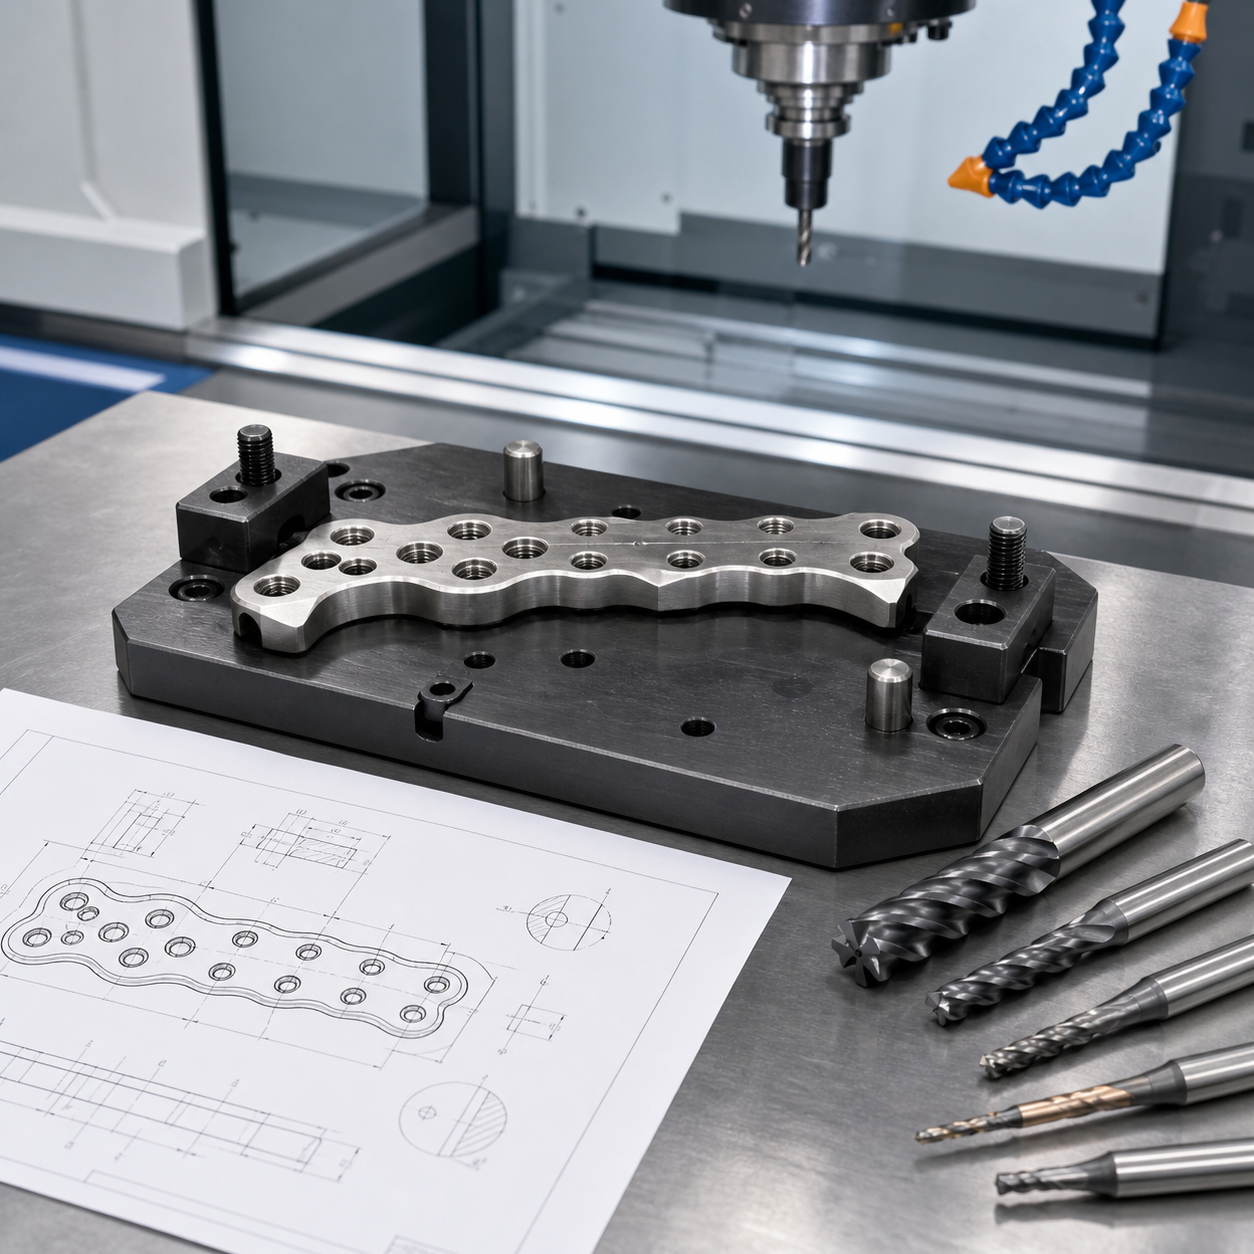
Français: Outillage d’une plaque osseuse Ti-6Al-4V à trous verrouillés
La mise à niveau explique comment usiner les trous verrouillés sans soulever la plaque ni laisser de bavure côté patient. Axe, forme, épaisseur et profil libre forment une chaîne.
Ce cas d usinage CNC traite une plaque osseuse en Ti-6Al-4V avec trous fraises, lumiere oblongue et contour mince. La priorite est de maintenir la position des trous, la profondeur des fraisures et des arêtes sans bavure. Un montage bas avec appuis repartis limite la flexion pendant la finition.
Les outils recommandés sont des fraises carbure affutees, forets carbure, outil de fraisure dedie et petite fraise pour le rayon d arête. Les conditions de coupe doivent limiter la chaleur et eviter le frottement. Le controle final porte sur la position, la profondeur, la rugosite, l epaisseur et l etat des arêtes.
Décision outil du trou verrouillé
La face formée repose sur trois plots et un nid polymère remplaçable. Une fraise AlTiN rayon de 6 mm à quatre dents ébauche; une 4 mm trois dents à hélice variable interpole avant l’outil de forme qualifié. Le couple foret-fraise à chanfreiner est écarté s’il ne corrige pas l’axe après retour élastique.
| Point du plan | Outil / méthode | Critère |
|---|---|---|
| Soutien courbe | Trois plots et nid polymère | Sans levée ni marque |
| Trou verrouillé | Interpolation 4 mm et forme | Axe, circularité et forme |
| Arête côté patient | Chanfreineur arrière 1 mm | Bavure et intégrité |
Contrôle et arrêt
Les trous opposés alternent pour équilibrer la chaleur. Un chanfreineur arrière de 1 mm travaille côté soutenu; le polissage manuel côté patient est interdit. MMT ou optique contrôle axe et forme, puis le profil libre est repris après débridage.
Parcours associés: titanium bracket heat-control plan; angled titanium guide tooling.
FAQ ciblée
Pourquoi interpoler ? Pour corriger position et circularité. Nid polymère ? Il répartit l’effort sans marquer. Fin de vie ? Bavure, poussée ou dérive de forme.
Pour choisir micro-foret, attachement, soutien de sortie et maîtrise des bavures, consulter le guide de décision du microperçage.