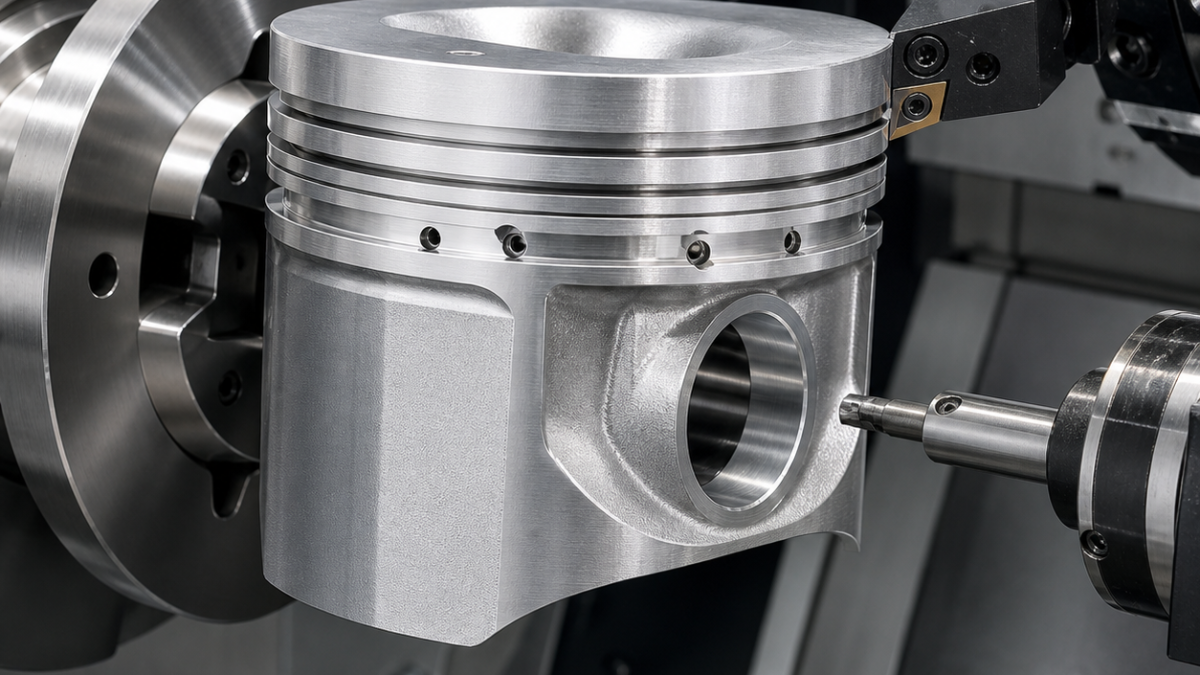
Русский: Подбор CNC-инструмента для поршня A390: канавки, палец и юбка
Первичный кремний A390 быстро изнашивает обычный карбид. Кроме того, широкая фасонная пластина отклоняет тонкую перемычку, а круглое точение не создаёт овально-бочкообразную юбку. Поэтому черновая обработка выполняется карбидом DLC, функциональные поверхности — PCD, а радиус юбки задаёт привод некруглого точения.
Что задаёт чертёж
Плоскость A и ось B связывают два отверстия Ø22 H6 с соосностью 0,010 мм. Канавки имеют ширину 1,20, 1,50 и 2,80 мм; из масляной канавки выходят шесть отверстий Ø2,0. Разность диаметров юбки составляет 0,18 мм, бочкообразность выдерживается ±0,020 мм по заданным высотам, фланки канавок — Ra 0,8 мкм.
Инструмент по элементам
| Элемент | Инструмент | Причина |
|---|---|---|
| Литая корка | Ø12, три зуба DLC, полированные канавки 45°, R0,5, кромка 0,03 мм, гидропатрон | Карбид выдерживает прерывистый слой. |
| Чаша | Шаровая Ø8 R4, три зуба, алмазное покрытие, вылет 24 мм | Оставляет 0,10 мм по нормали. |
| Днище | PCD, положительный угол 20°, R0,4 | Сохраняет геометрию на кремнии. |
| Канавки | Узкие PCD-пластины 1,05/1,35 мм и отдельные чистовые боковые резцы | Каждый фланк компенсируется отдельно. |
| Дренаж | PCD 2,4 мм и сверло Ø2,0 DLC, два зуба, 130° | Короткий вход из измеренного дна. |
| Палец Ø22 H6 | Спиральная фреза Ø18 с алмазным покрытием и расточка PCD R0,2 | Исправляет общую ось обоих бобышек. |
| Юбка | PCD R0,8 на приводе некруглого точения | Повторяет полярный профиль. |
| Фаски | Ø6, три зуба DLC, 90°, фаска 0,10 мм | Не повреждает измерительную зону. |
Последовательность и контроль
В первой установке снимается литая корка и стабилизируется A. Во второй мягкая оправка поддерживает бобышки; чистовая расточка проходит оба отверстия по одной оси. Канавки оставляют по 0,05 мм на фланк, затем режут раздельно. После температурной паузы некруглый привод завершает юбку снизу к поясу колец.
Пневмокалибр проверяет H6, соосный датчик — обе бобышки, полярный сканер — овальность и бочку. Контуромер измеряет канавки, эндоскоп — выход масляных отверстий.
Зачем PCD для A390?
Он дольше сохраняет задний угол при контакте с абразивным кремнием.
Почему не широкая канавочная пластина?
Она одновременно нагружает обе стороны и не позволяет раздельную коррекцию.
Как точится овальная юбка?
Радиальный привод синхронно перемещает PCD-инструмент по углу шпинделя.


