Related tooling references: Polycarbonate Optical Light Pipe CNC Tool Selection for Polished V-Grooves and Snap Tabs and Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief.
Español: Herramientas para asiento C360 con cono y microagujeros
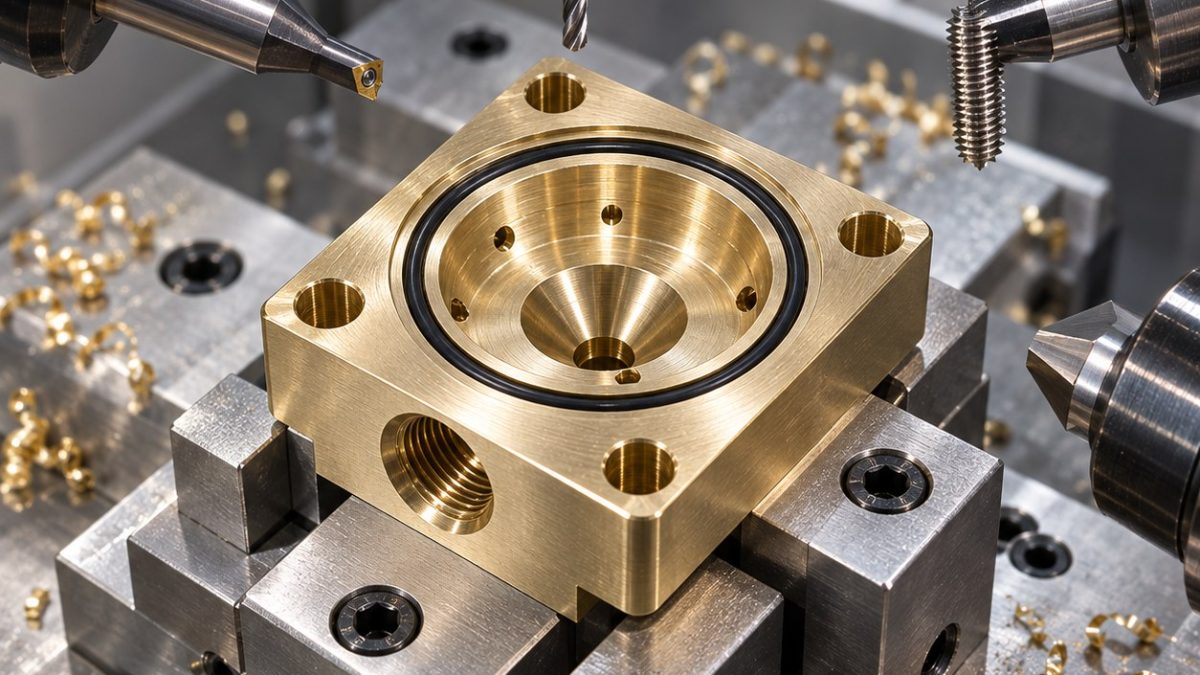
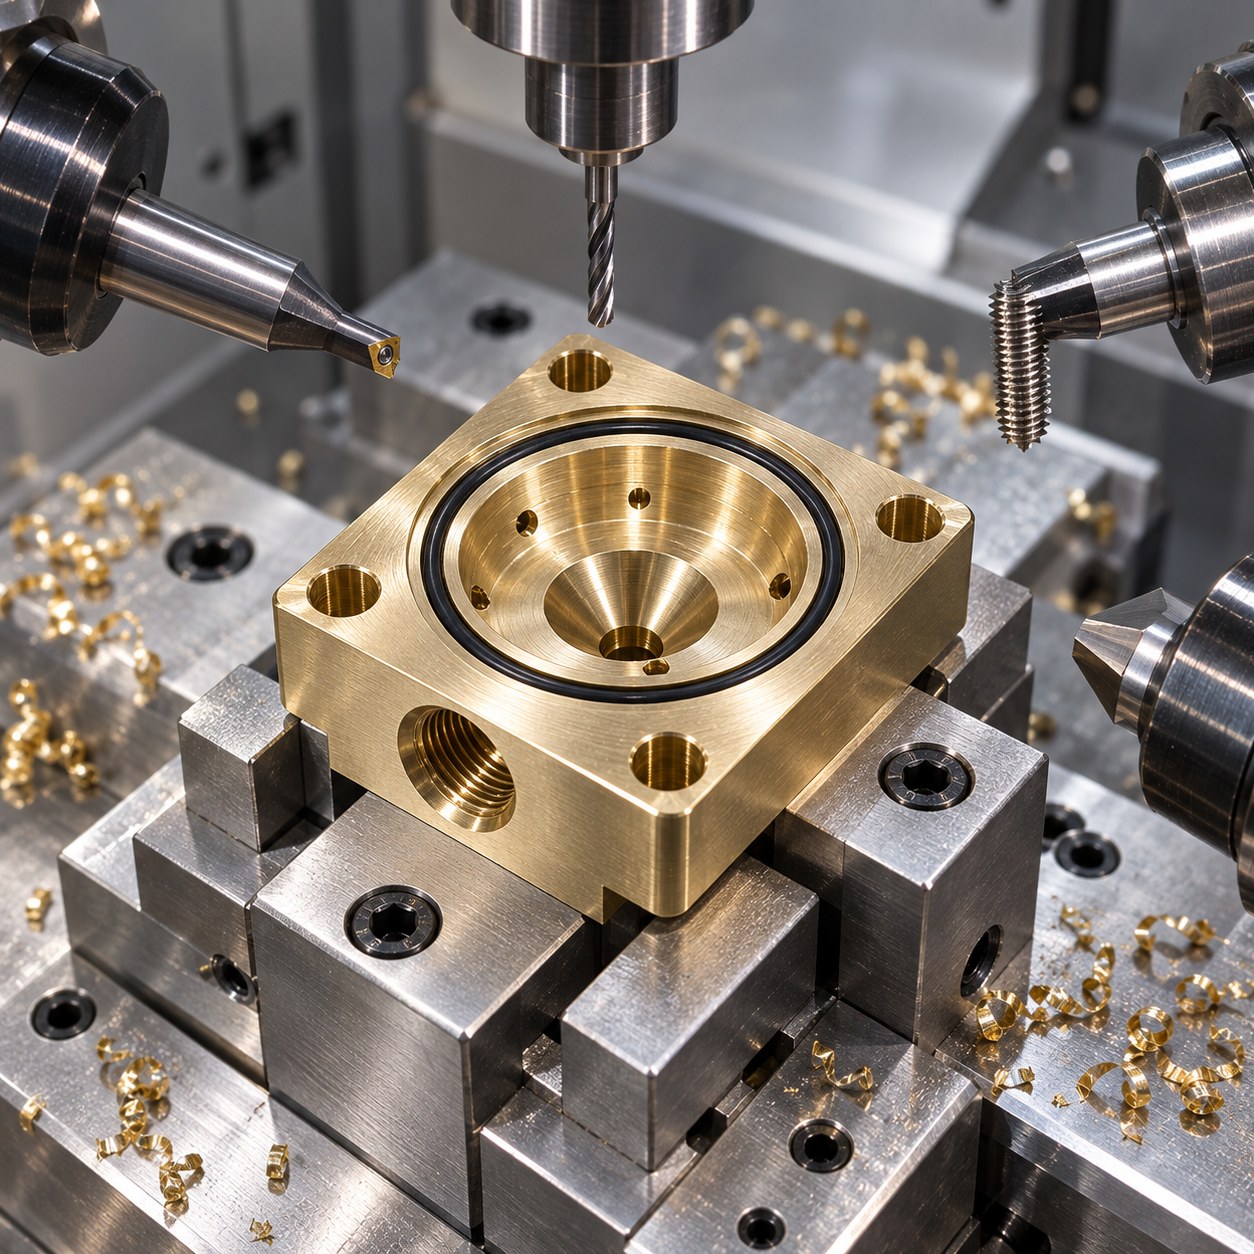
El asiento C360 combina cono, microagujeros, O-ring y rosca en cuerpo pequeño. El problema real es la rebaba en el camino de fuga.
Microasiento y selección de herramienta
| Elemento | Herramienta | Motivo de control |
|---|---|---|
| Cono de sello | Herramienta de forma 90° de carburo pulido | Evita espiral de fuga. |
| Microagujeros | Microbroca 0,6 mm con peck | Controla salida. |
| Ranura O-ring | Ranurador 1,2 mm pulido | No enrolla latón en esquina. |
| Rosca | Fresa de roscar mono-punto | Evita atasco de machuelo. |
| Arista | Back-chamfer micro | No toca el cono. |
Proceso con cono protegido
El cono se forma antes de taladrar cruces. Los agujeros se hacen desde la dirección de rebaba controlada y luego se protegen cono y ranura.
Viruta y microrebaba en latón
C360 corta fácil, pero la viruta enrollada bloquea el asiento. Se controla peck, aire y pulido de herramienta.
Inspección contra fuga
Inspección por óptica, pasadores, rosca, ancho de ranura y baja presión. No se acepta marca en el cono.
FAQ del asiento
¿Por qué herramienta de forma?
Hace un sello continuo.
¿Qué rebaba es crítica?
La que entra al cono.
¿Machuelar en lugar de fresar?
No, puede empaquetar viruta.
Para decidir microbroca, soporte, apoyo de salida y control de rebabas, consulte la guía de decisiones para microtaladrado.


