中文:AZ91D 镁合金薄壁电子壳体方案
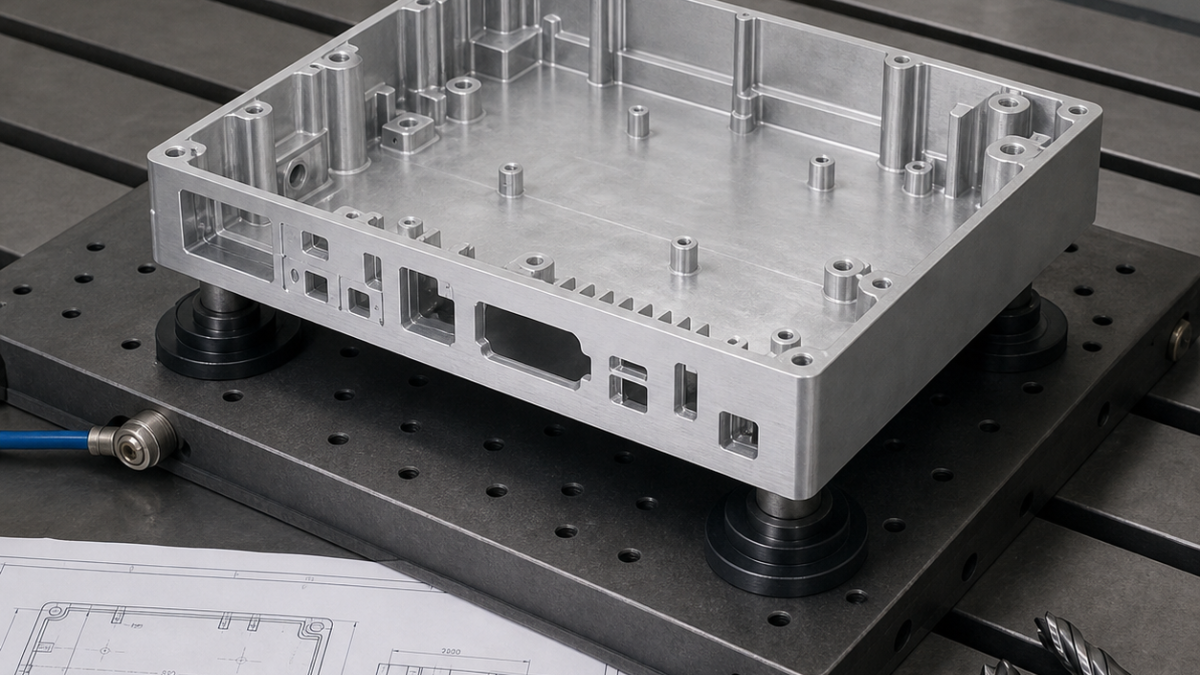
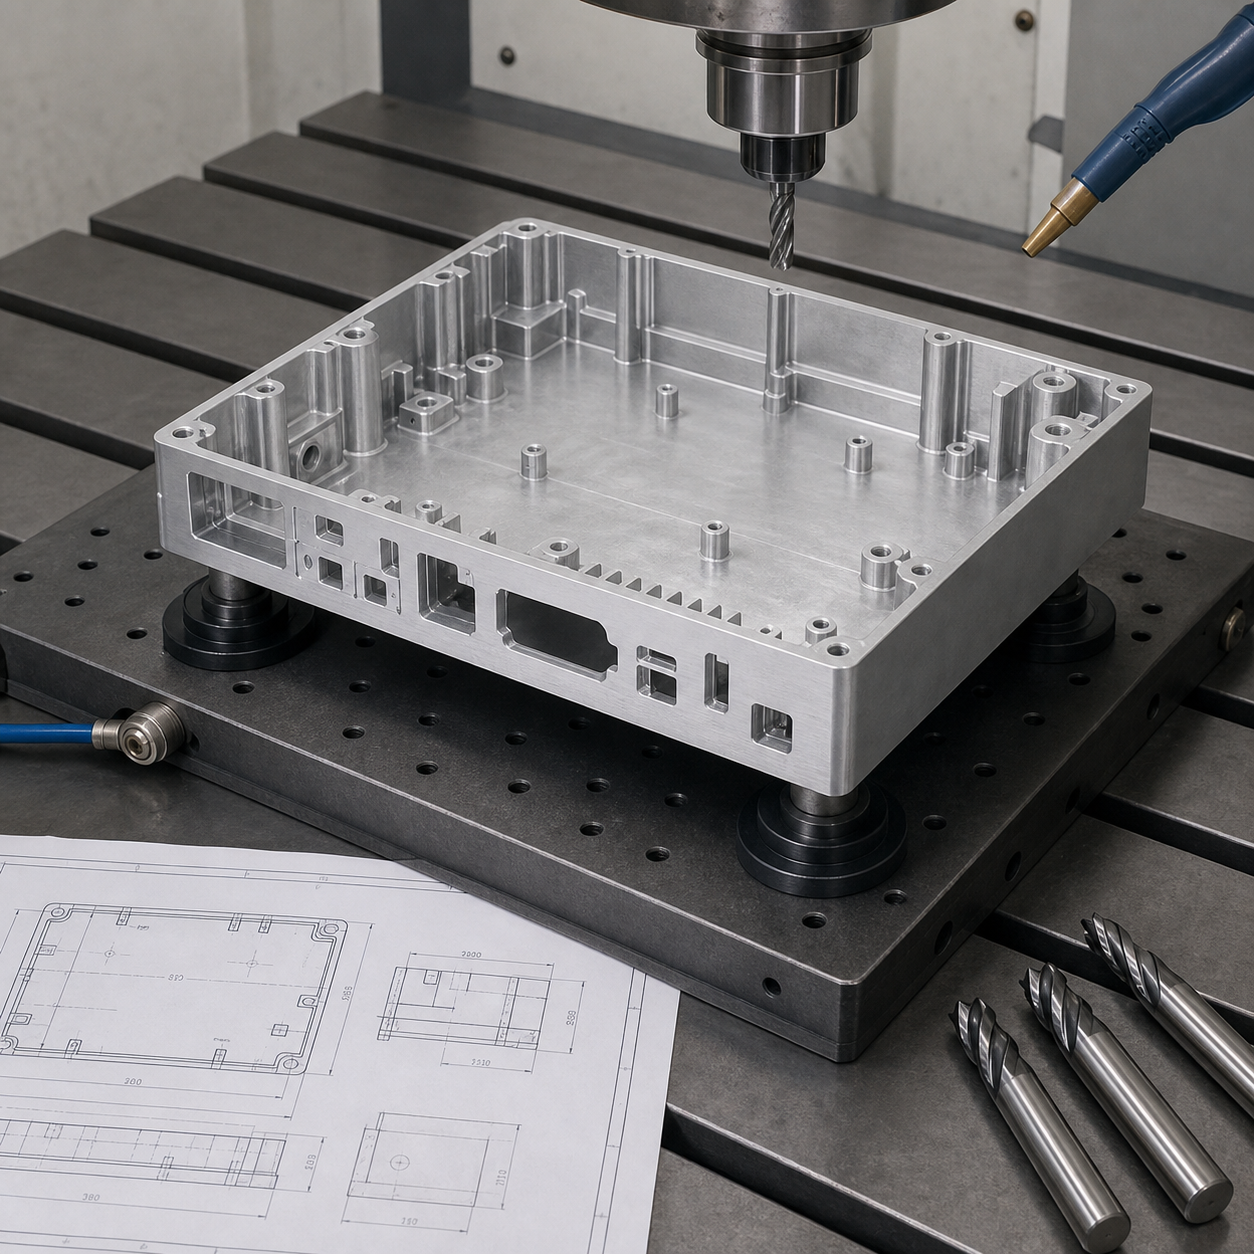
本案例零件约为 260 x 210 x 55 mm,包含薄底板、加强筋、连接器窗口、螺纹柱和周边密封面。首序利用铸造支点加工三处基准、定位孔和部分密封面;第二序以定位孔找正,在分区真空夹具上加工内腔。支撑点应布置在筋位交汇处,避免真空吸力导致底板在夹具上变形、松夹后回弹。
刀具优先选择锋利的铝用槽型:大面可用 PCD 或抛光刃面铣刀,型腔使用三刃大容屑槽硬质合金铣刀,螺纹柱采用螺纹铣刀降低扭矩。镁屑必须连续清理,设备和除尘系统需经过镁合金风险评估,并配置符合当地规定的 D 类灭火介质和应急流程。禁止把普通水或不适用的通用灭火器作为镁火处理方案。