中文:Inconel 718 薄壁密封环工艺方案
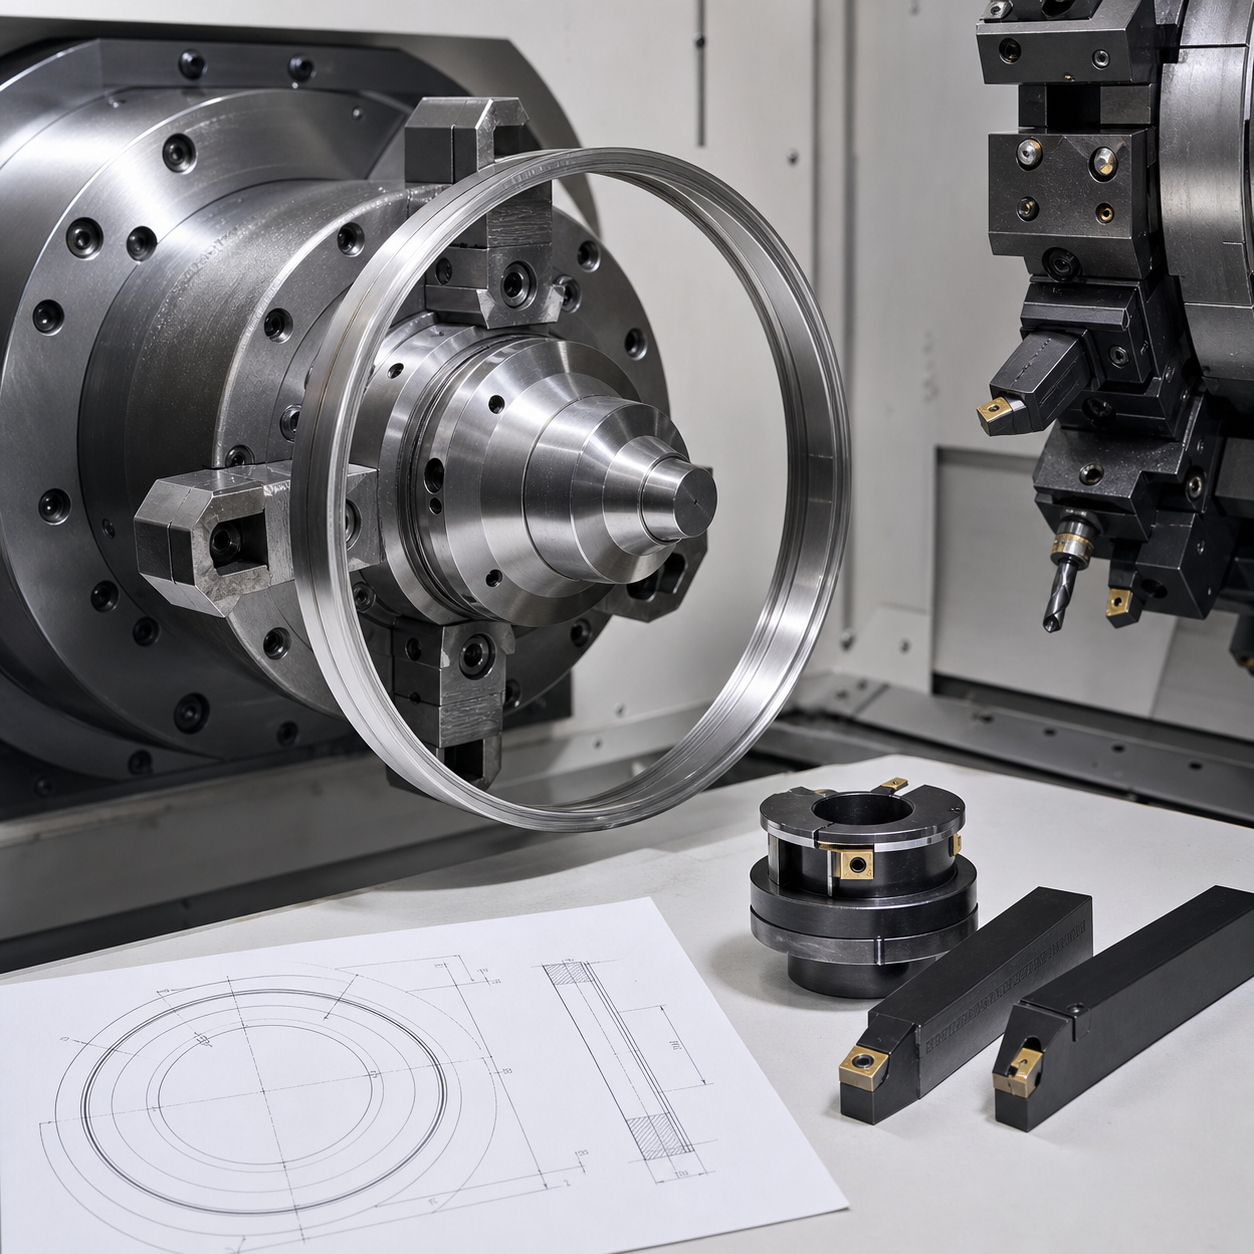
本案例针对外径约 420 mm、成品壁厚约 4.5 mm 的 Inconel 718 涡轮密封环。加工重点不是单纯提高转速,而是同时控制加工硬化、残余应力释放和装夹变形。首序先建立端面与工艺内孔,第二序使用大包络分段胀套,以较低夹紧力支撑内孔,粗加工后松夹静置并检测自由状态圆度。
连续粗车可评估 SiAlON 陶瓷刀片;半精车和精车采用正前角 PVD 涂层硬质合金刀片,以降低径向切削力。密封槽使用高刚性精密切槽刀并保证定向冷却。推荐参数只能作为试切起点,必须依据设备刚性、材料热处理状态和刀片厂家数据调整。最终检测应在松夹状态进行,并对比夹紧与松夹尺寸,区分切削误差和弹性变形。
要横向对比型腔、孔、密封座、槽与薄壁的配刀,可查看镍基合金 CNC 配刀决策专题。