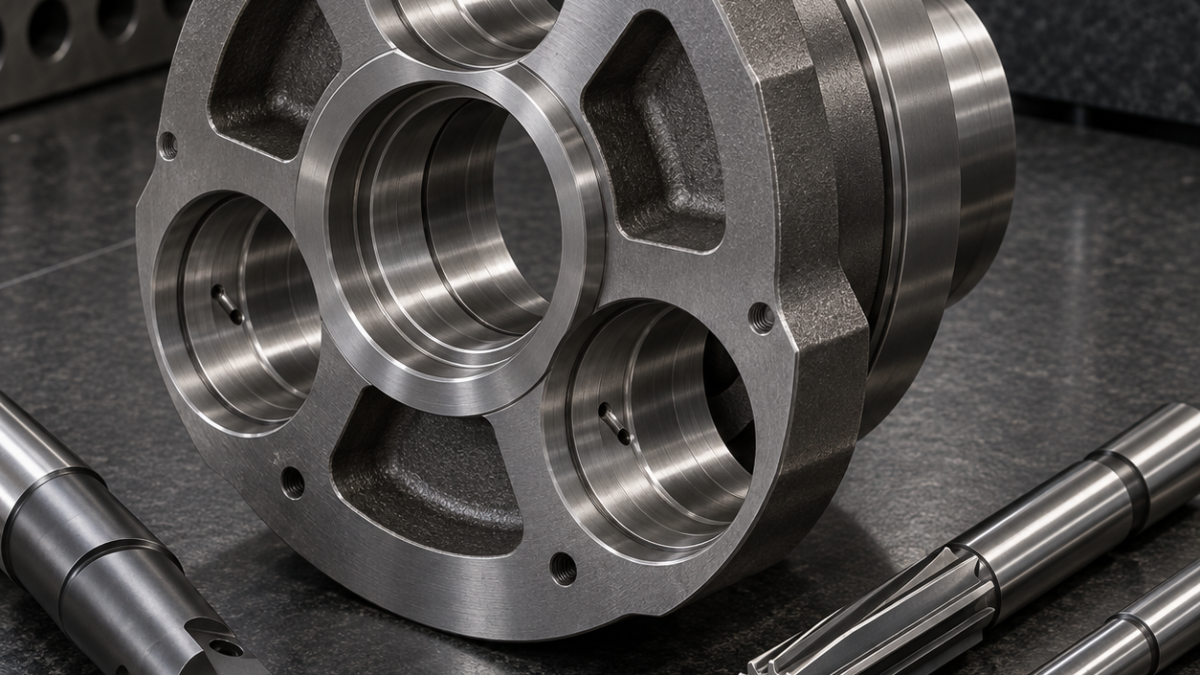
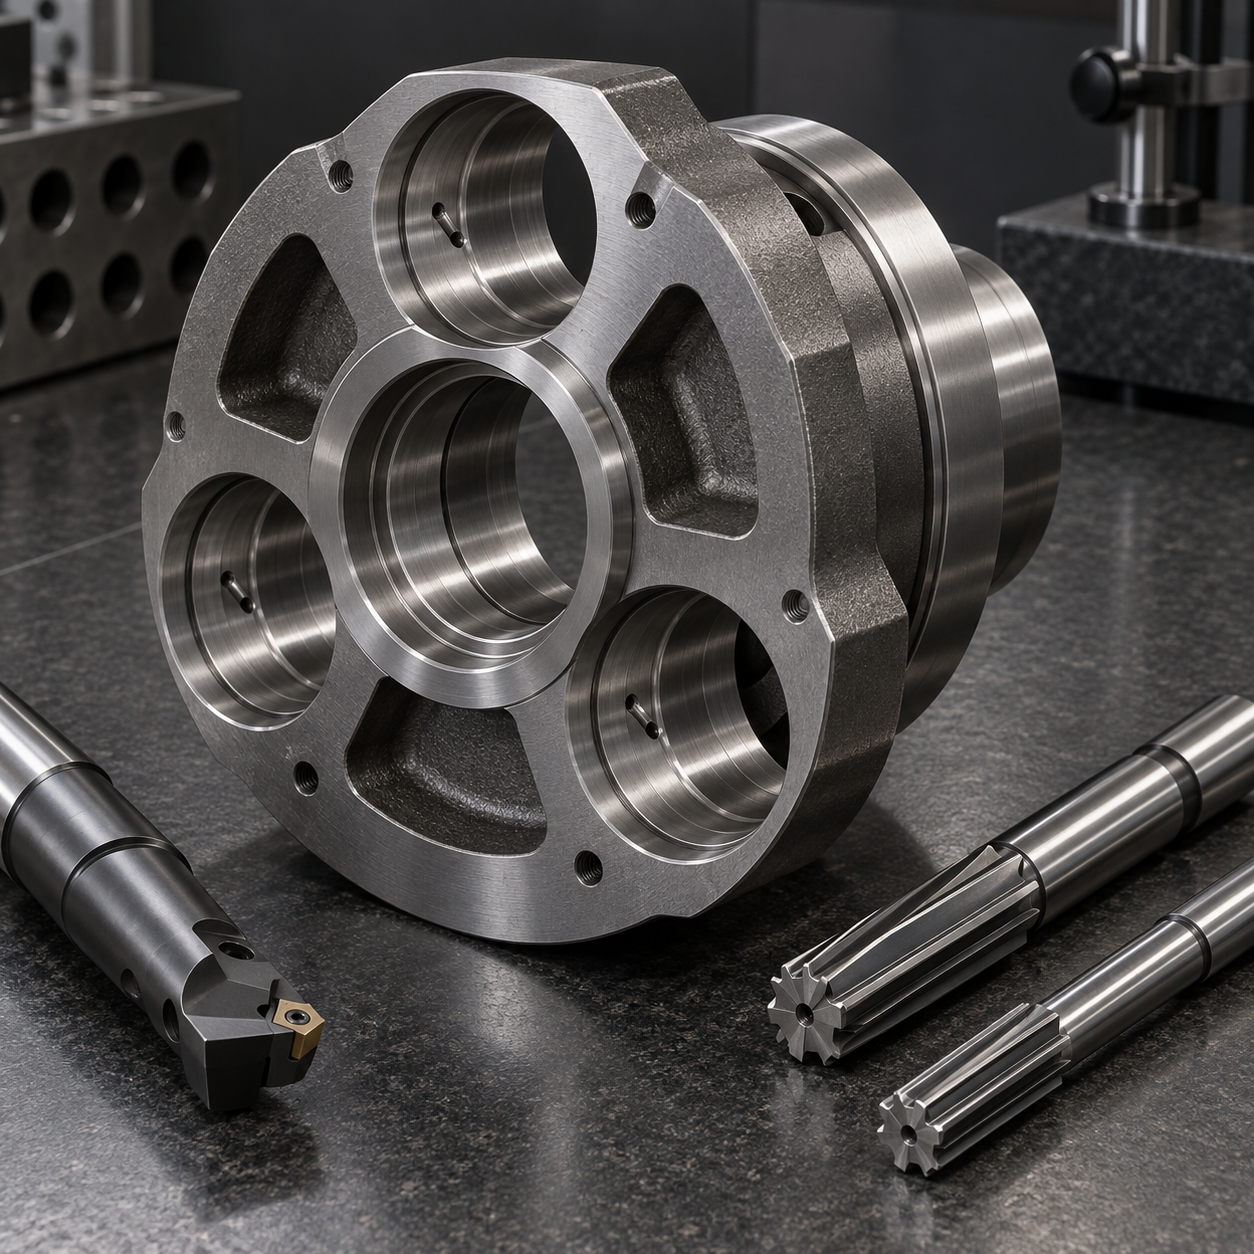
Русский: Инструмент для водила AISI 9310 с посадками и масляными каналами
Чертеж задает общую способность процесса: три отверстия осей имеют единое расположение, а две посадки остаются соосными после цементации. Припуск и измерения распределяют между мягкой обработкой, термообработкой и твердым финишем.
Цепочка допусков через цементацию
На горизонтально-расточном станке обрабатывают торцы и черновят посадки с измеренным припуском. Три отверстия интерполирует фреза AlTiN 16 мм с пятью зубьями, затем их полу-растачивают от центрального пояска. Контрольные площадки показывают деформацию цементации.
Инструмент по контрольным этапам
| Элемент чертежа | Инструмент и оправка | Причина / отклоненная альтернатива |
|---|---|---|
| Торцы и поясок | Торцевая фреза 80 мм, вязкие CVD-пластины, жесткий патрон | Балансирует припуск; малая фреза дает тепловую тарелку. |
| Мягкие отверстия | Фреза AlTiN 16 мм, 5 переменных зубьев, гидропатрон | Исправляет координату; сверло повторяет поковку. |
| Твердые посадки | Демпфированная CBN-оправка минимального вылета | Сохраняет общую ось. |
| Отверстия пальцев | Микрозернистая PVD-головка; короткая развертка при цельном выходе | Расточка корректирует, развертка калибрует. |
| Масляные каналы | Сверло с СОЖ 3 мм и обратный фасочник | Выводит стружку и чистит пересечение. |
Черновая обработка жесткого кольца
После закалки стенку поддерживают тремя равными опорами. Демпфированная CBN-оправка завершает обе посадки по одной оси; PVD-головка корректирует отверстия пальцев. Короткая развертка допустима только при цельном выходе и не исправляет координату.
Твердые посадки от единой оси
Масляные каналы сверлят со стороны окна сверлом 3 мм с внутренней СОЖ до окончательного хонингования. Проход проверяют бороскопом и расходом, перо снимает обратный фасочник. Общая КИМ-база, пневмокалибр и кругломер подтверждают процесс.
Связанные примеры: eccentric journal datum control; robot flange bore alignment.
Вопросы по водилу
Зачем разный припуск? Для компенсации измеренного движения. Можно все развернуть? Нет, развертка повторяет ось. Признак смены? Канавочный износ CBN и рост огранки отверстия.


