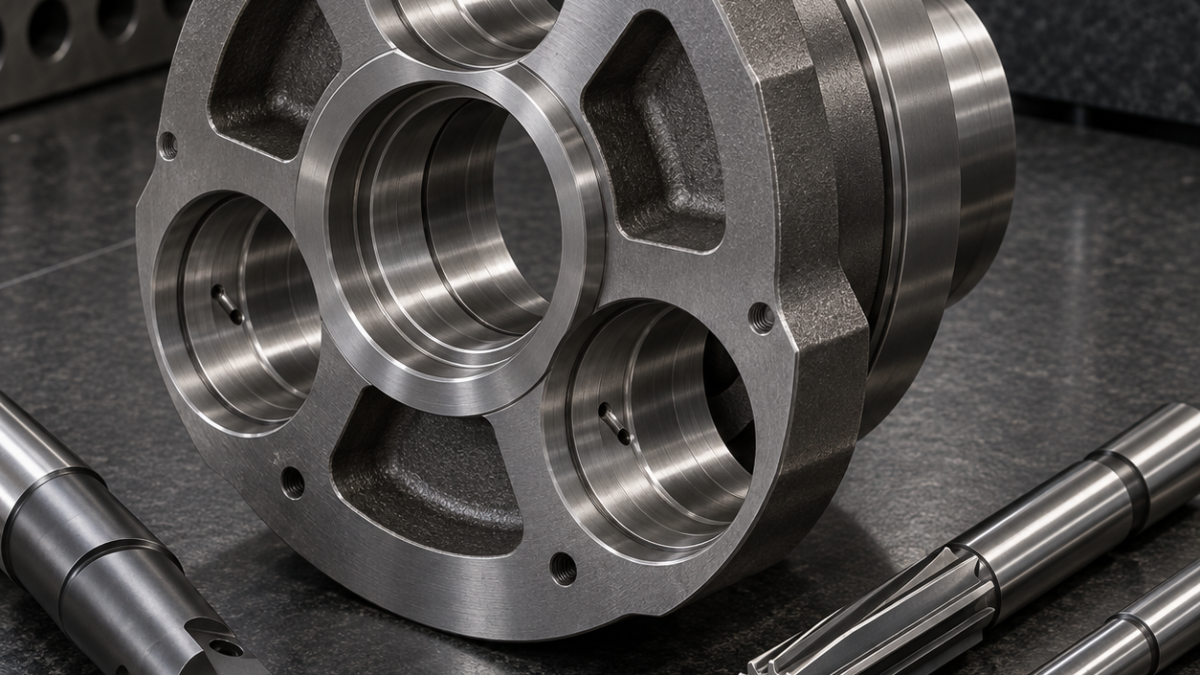
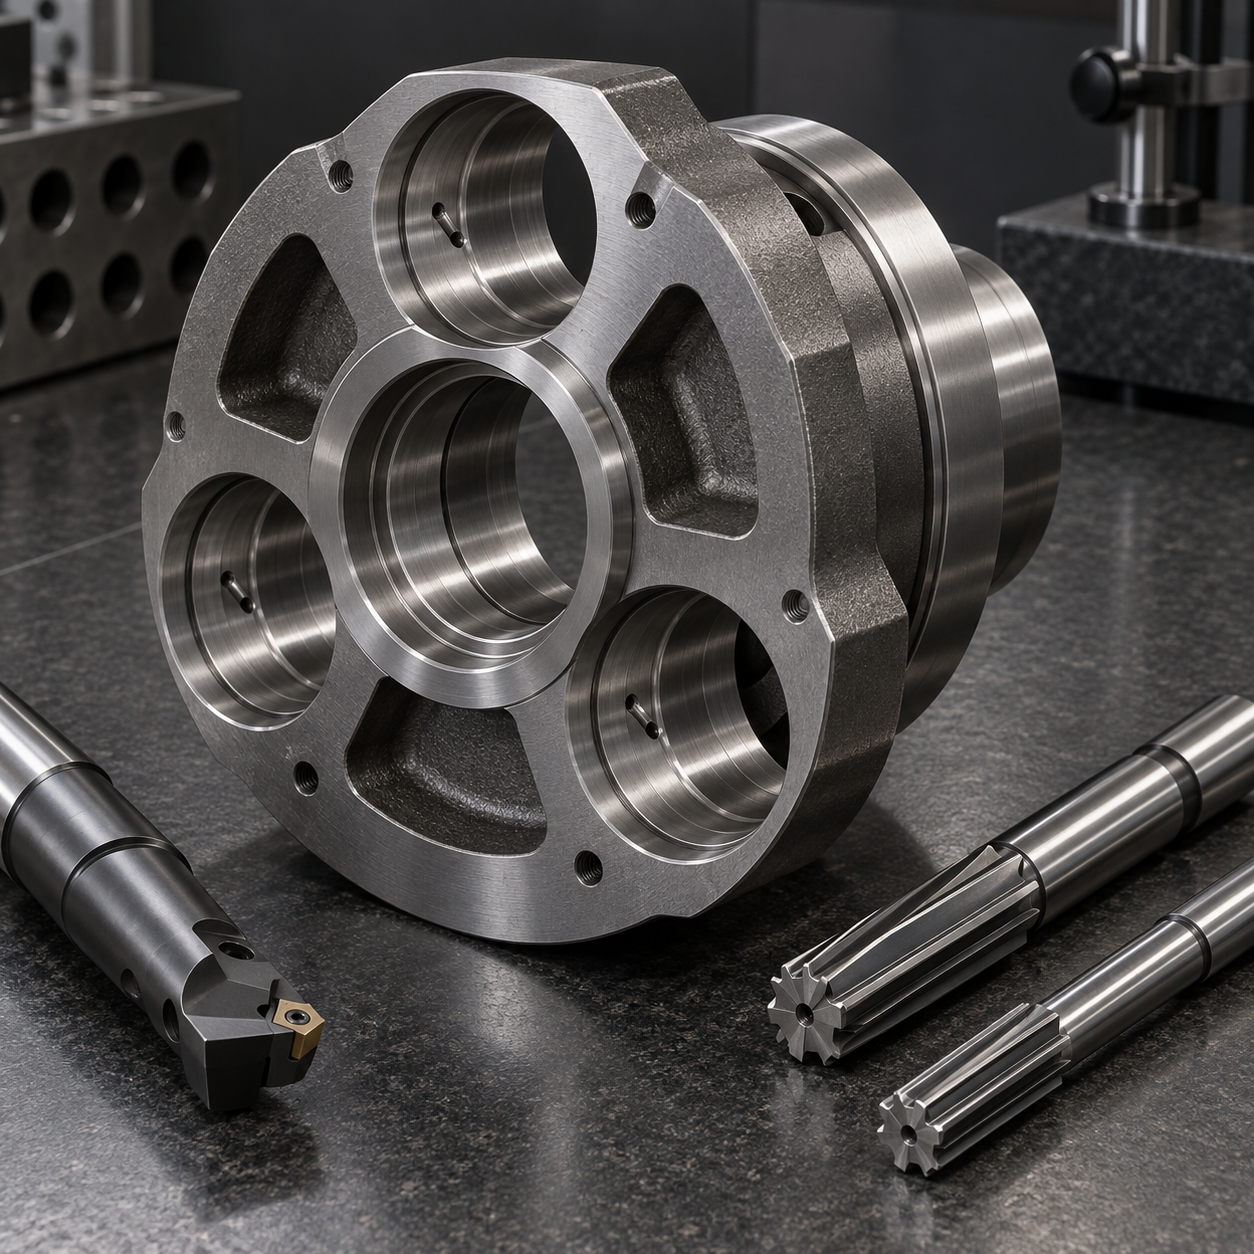
Français: Outils pour porte-satellites AISI 9310 à alésages et jets d’huile
Le plan impose une capacité globale : trois alésages de pions partagent position et axe, tandis que deux portées restent coaxiales après cémentation. Les surépaisseurs et contrôles sont donc répartis entre usinage doux, traitement et finition dure.
Construire une chaîne de tolérances autour du traitement
Sur aléseuse horizontale, les faces sont dressées et les portées ébauchées avec surépaisseur mesurée. Une fraise AlTiN de 16 mm à cinq dents interpole les trois logements, ensuite semi-alésés depuis le pilote central. Des témoins quantifient la déformation de cémentation.
Choix des outils par seuil de capacité
| Élément du plan | Outil carbure et attachement | Raison / solution écartée |
|---|---|---|
| Faces et pilote | Tourteau 80 mm, CVD tenace, attachement rigide | Équilibre le stock; une petite fraise voile par chaleur. |
| Logements doux | Fraise AlTiN 16 mm, 5 dents variables, mandrin hydraulique | Corrige la position, contrairement au perçage direct. |
| Portées cémentées | Barre CBN amortie, sortie minimale | Conserve l’axe commun. |
| Alésages de pions | Tête PVD micrograin; alésoir court si sortie stable | La tête corrige, l’alésoir calibre. |
| Jets inclinés | Foret arrosé 3 mm et outil arrière | Évacue et nettoie l’intersection. |
Ébaucher lorsque l’anneau est rigide
Après traitement, trois plots égaux portent la toile. Une barre CBN finit les deux sièges sans rompre l’axe; une tête PVD corrige les alésages de pions. Un alésoir court n’est utilisé que sur sortie continue, car il ne corrige pas la position.
Finir les portées depuis un axe unique
Les jets sont percés depuis la toile par foret carbure arrosé de 3 mm avant la finition ultime. Boroscope et débit confirment le passage; un outil arrière retire la bavure. MMT commune, air et circularité jugent la capacité.
Cas d’outillage associés: eccentric journal datum control; robot flange bore alignment.
FAQ du porte-satellites
Pourquoi des surépaisseurs différentes ? Pour corriger la déformation mesurée. Tout aléser à l’alésoir ? Non, il suit l’axe existant. Quel signal d’usure ? Entaille CBN et croissance de la lobation.


