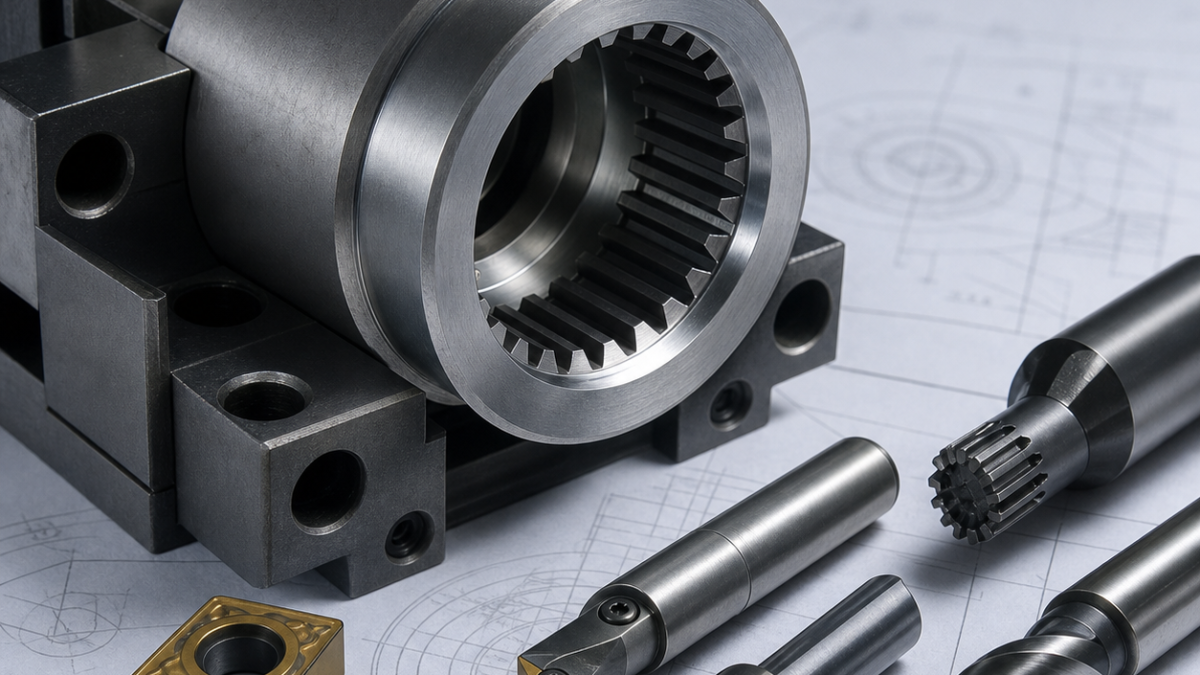
Français: Usinage d’un moyeu 16MnCr5 : alésage, cannelure et surépaisseur de cémentation
Dissocier géométrie finie et carte thermique
Le mot moyeu ne suffit pas pour répondre à la recherche. Le plan relie face A, alésage B, cannelure, portée de joint et trou d’huile aux zones cémentées. Chaque cote avant traitement dépend de la reprise possible après traitement.
Carte des outils du tendre au dur
| Fonction du plan | Outil et attachement | Contrôle / rejet |
|---|---|---|
| alésage B | Positive carbide boring bar in soft state; CBN or grinding after case hardening | Roundness, axis and stock map |
| cannelure | Carbide power-skiving cutter, corrected pilot and defined clocking tooth | Profile, lead, pitch and runout to B |
| trou d’huile | Ø3 through-coolant carbide drill + reverse chamfer | Clocking, flow and no internal burr |
| face A | P25 turning insert before heat; CBN/light grind after heat | Face runout to recovered B |
Transfert des références à travers la cémentation
À l’état tendre, A et l’extérieur sont tournés avec une plaquette positive P25; B est ébauché par une barre courte antivibratoire. Une surépaisseur de 0,25 mm par côté reste uniquement là où tournage dur ou rectification accède. La cannelure est préformée par power skiving depuis B et une dent définie. Le trou de 3 mm est percé sous arrosage et chanfreiné arrière avant traitement. Après masquage et cémentation, A et B sont repris avant le contrôle final.
La surépaisseur est un budget de correction
Trop de matière augmente l’effort et déplace la couronne; trop peu ne retire ni déformation ni peau altérée. Le brochage depuis un pilote non corrigé est exclu. Une barre longue est remplacée par une tête modulaire sous 4×D. La plaquette tendre est arrêtée à l’entaille, la dure à la dérive de circularité ou couche blanche.
Mesurer la chaîne deux fois
Avant traitement : entrée de cannelure par rapport à A, B, calage du trou et carte des réserves. Après stabilisation : A, circularité de B, voile de face, puis profil, hélice, pas et battement de cannelure à B. Profondeur et dureté sont validées sur témoin; débit et boroscope contrôlent le trou.
Parcours techniques associés: cas du couteau de taillage; cas du porte-satellites cémenté.
FAQ moyeu 16MnCr5
Pourquoi reprendre B avant le contrôle ? Le battement exige l’axe final. Réserve identique partout ? Non, accès et déformation diffèrent. Trou avant traitement ? Pour éviter la sortie dans une couche dure.


