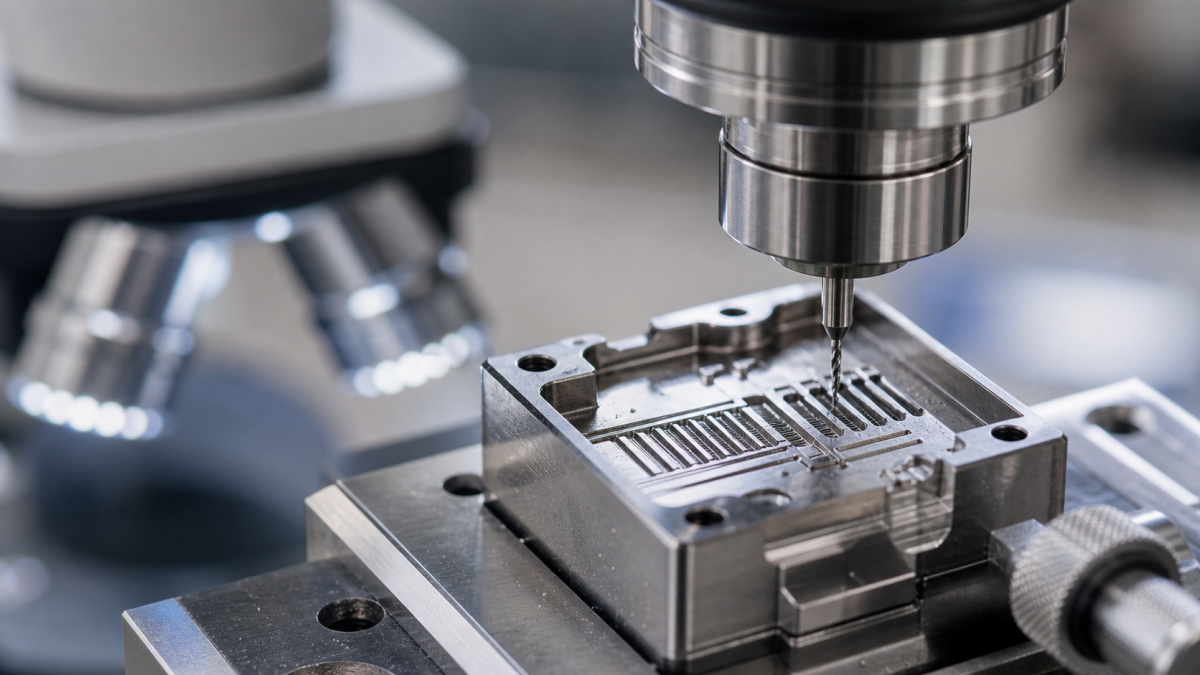
Русский: Как предотвратить поломку микрофрезы: биение, вылет, стружка и траектория
Поломка микрофрезы обычно является системной проблемой, а не доказательством слишком высокой подачи. Чертеж требует малого диаметра, но биение, лишний вылет, трение ниже округления кромки, повторное резание или скачок зацепления определяют первый сломанный зуб. Сначала отделите элементы, действительно требующие субмиллиметрового инструмента, от доступных большой жесткой фрезе.
Прочитать микроэлементы до выбора диаметра
Отметьте минимальный паз, внутренний радиус, отношение глубины к ширине, дно, выход и позиционный допуск. Паз 0,45 мм не гарантирует место фрезе 0,40, если покрытие и биение съедают зазор. Радиус R0,25 не должен заставлять ее черновить открытый карман 3 мм. Снимите доступный объем большим диаметром, оставьте равномерный запас и применяйте малую фрезу только в ограниченной зоне.
| Элемент | Микрофреза и оправка | Траектория | Контроль / браковка |
|---|---|---|---|
| Паз 0,45×1,2 мм | Ø0,35–0,40, два зуба, короткая часть, шейка, микроцанга/термо | Открыть подход; малые проходы с полной очисткой | Оптика ширины, конуса, радиуса и забивания |
| Карман 1,8 мм, R0,25 | Черновая Ø0,8; Ø0,45–0,50 только в остатках | Rest machining, дуговой вход без паузы | Карта припуска, дно и стык |
| Ребро у микроканала | Острая 2–3-зубая чистовая, минимум длины, измеренное биение | Чередовать стены и заканчивать после стабилизации | Толщина после снятия, изгиб, заусенец |
| Абразивный графит/композит | Алмазное покрытие, вытяжка, закрытая оправка | Сухая вытяжка без повторного резания | Округление, потеря покрытия, дрейф |
Выбирать геометрию, покрытие и вылет вместе
Для алюминия нужны полированные два зуба, большая канавка и инструмент без покрытия либо ZrN/DLC; AlTiN не заменяет место для стружки. Нержавеющая или твердая сталь допускает 2–4 зуба из мелкозернистого карбида, тонкое PVD и небольшое усиление, но hone меньше стружки. Графит и волокна требуют алмаза и вытяжки. Длинная стандартная режущая часть хуже короткой с шейкой, сохраняющей сердцевину.
Биение распределяет нагрузку зубьев
Измеряйте у кромки после сборки. Несколько микрометров могут занять большую долю fz: один зуб трет, второй перегружен. Очистите интерфейсы, проверьте цангу, сократите вылет и поверните инструмент до повышения подачи. Коррекция диаметра не выравнивает зубья. Свяжите предел с fz и допуском, а не единым числом цеха.
Разделить черновую, получистовую и чистовую
Сначала создайте базы и снимите объем. Получистовую выполняйте большим диаметром и проверяйте остаток, чтобы микрофреза не встретила скрытый полный припуск. Постоянное зацепление, дуги и правильный вход обязательны. Погружение, пауза, острый угол или вход в неубранную стружку ломают без предупреждения. Воздух, MQL или СОЖ должны удалять стружку по материалу.
Задать предел до разрушения
Нагрузка шпинделя может не измениться заметно. Осматривайте с увеличением по интервалу, сравнивайте радиус и сколы, следите за шириной и заусенцем; лазер и щуп используют в пределах повторяемости и усилия. Меняйте при износе одного зуба, потере слоя, дрейфе или росте заусенца. Тонкие ребра меряют после снятия.
Связанные материалы: руководство по биению; руководство по толщине стружки; центр микроотверстий; пример микрокарманов MP35N.
Вопросы о микрофрезах
Всегда снижать подачу после поломки? Нет; сначала биение, отвод, скрытое зацепление и вход. Слишком малая подача вызывает трение. Больше зубьев безопаснее? Нет без места для стружки. Микросверло вместо фрезы? Для круглого осевого отверстия; фреза нужна боковой геометрии, интерполяции и остаткам.


