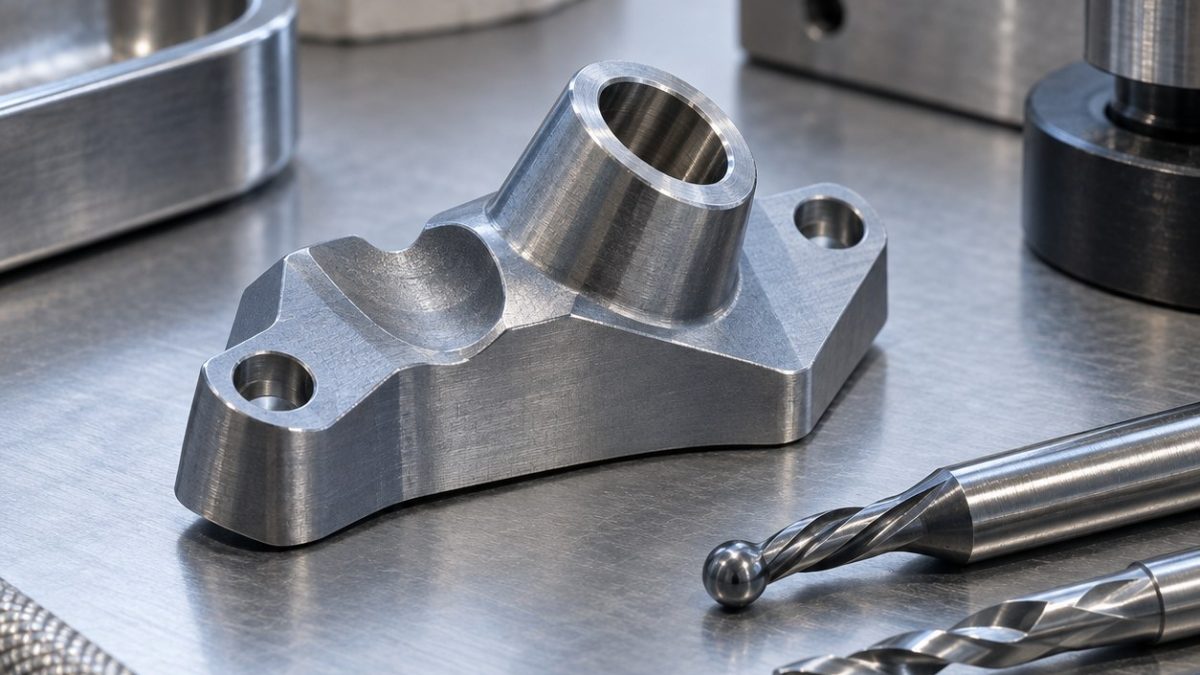
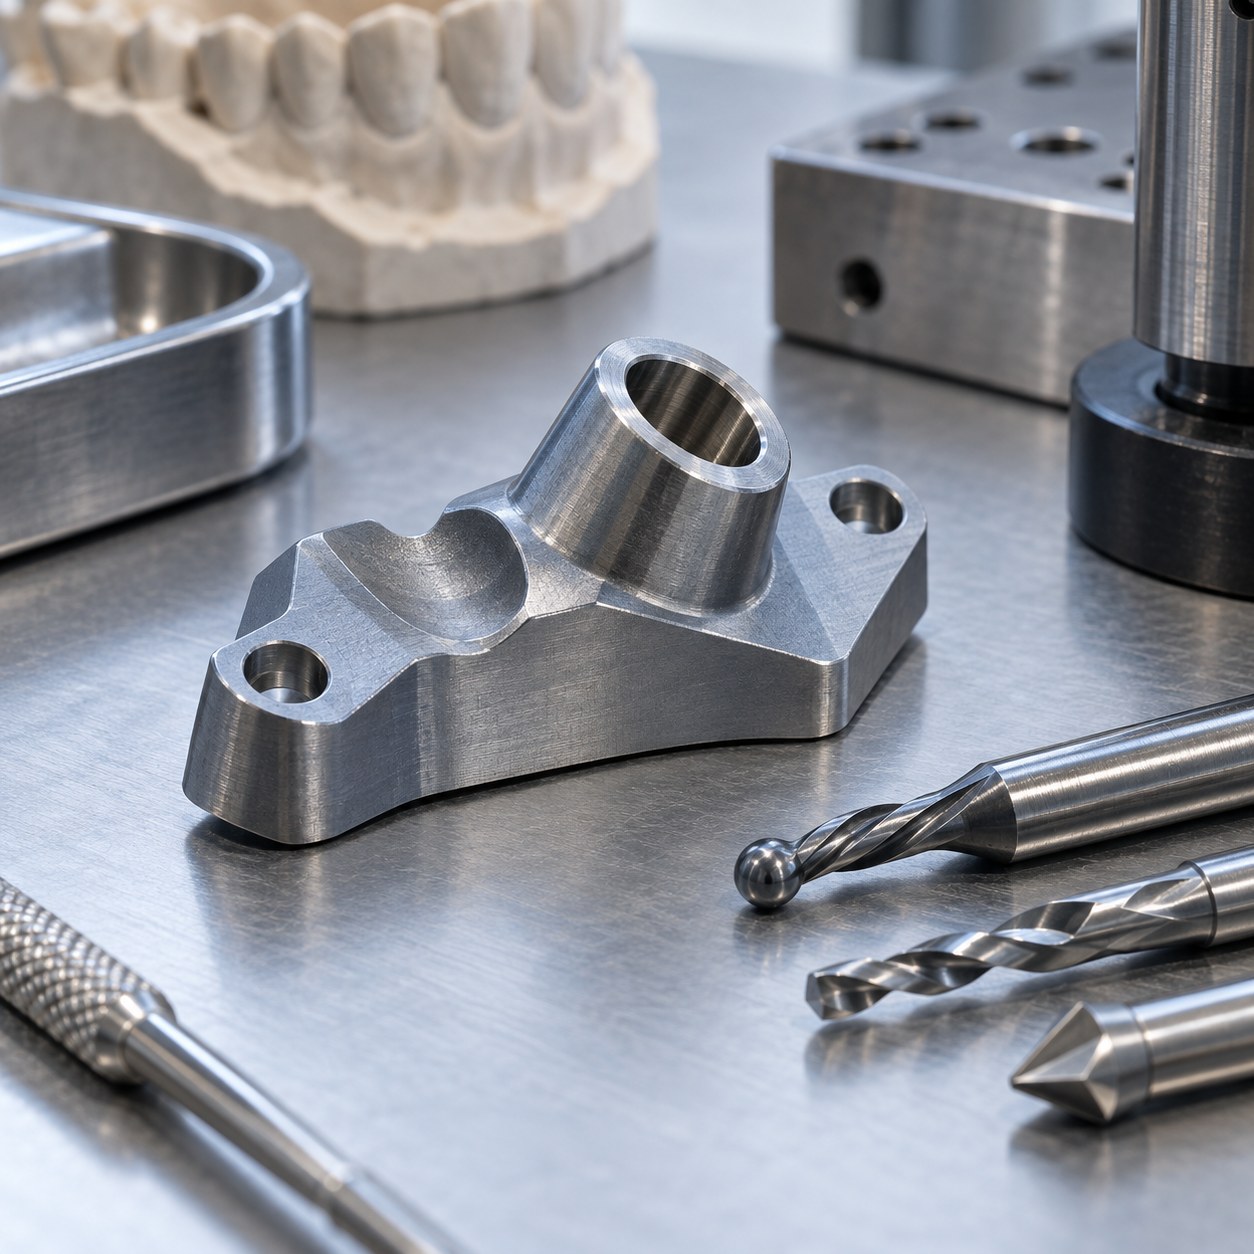
中文: Ti-6Al-7Nb牙科导向器斜套筒孔与牙面鞍座配刀
这件假设的Ti-6Al-7Nb牙科导向器,选刀先看斜套筒轴线与牙面鞍座的关系,而不是外轮廓。图纸把鞍座作为就位基准,斜孔对其局部平面定向;文中尺寸只用于说明,不构成临床或法规结论。
先读斜孔基准链
毛坯仍有足够刚性时先加工底面和鞍座,再让鞍座贴合软巢定位。按图纸角度设定正弦夹具,定心并预钻套筒轴线,给精镗留少量余量;外形粗加工放在就位几何受保护之后。
导向器特征与刀具
| 特征 | 刀具 | 理由 |
|---|---|---|
| 牙面鞍座 | 4 mm两刃变螺旋TiAlN硬质合金球刀,短热缩刀柄 | 浅层三维精修贴合支撑面;长球刀易颤振。 |
| 斜套筒孔引导 | 正弦夹具上的硬质合金定心钻 | 建立受控起点;直接在斜面钻孔会跑偏。 |
| 套筒孔 | 可转位硬质合金钻后接短精镗刀 | 精镗校正轴线和尺寸;铰刀不能修正偏移引导孔。 |
| 固定孔 | 2 mm内冷硬质合金钻,出口背衬 | 仅为排屑分段;钝HSS钻会升温。 |
| 微倒角 | 45°单刃硬质合金倒角刀 | 量化去毛刺;手工处理改变就位面。 |
控热、断屑与表面
钛合金要保持真实切削,不能靠擦磨。按材料文件选择稳定冷却方式,及时清理鞍座上的切屑。发蓝、主轴负荷上升或孔壁涂抹,应先检查刀刃与夹具,不能只盲目改进给。
松夹后的几何检查
松夹前后都检查鞍座,再以局部就位平面为基准,用探头或适当光学系统建立套筒轴线;查孔径、固定孔位置和微倒角。几何检查不等同于临床流程认证。
实用配刀问答
为何钻后还要精镗?
精镗在最终夹具基准下修正孔径和轴线。
刀钝后能抛光继续用吗?
应换刀;抛光改变几何且不能恢复完整刃口。
C77000 Nickel Silver EMI Frame CNC Tool Selection for Lid Rabbet and Spring Contact Slots · PPS-GF40 Battery Isolation Comb CNC Tool Selection for Thin Tines and Vent Slots


