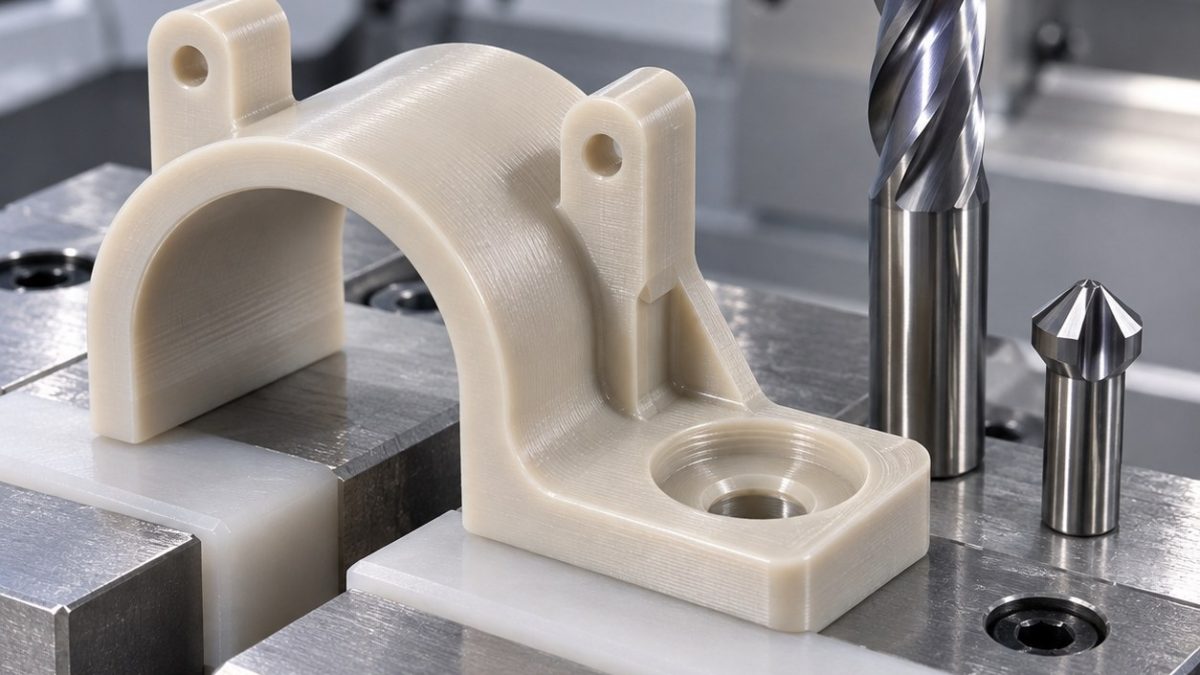
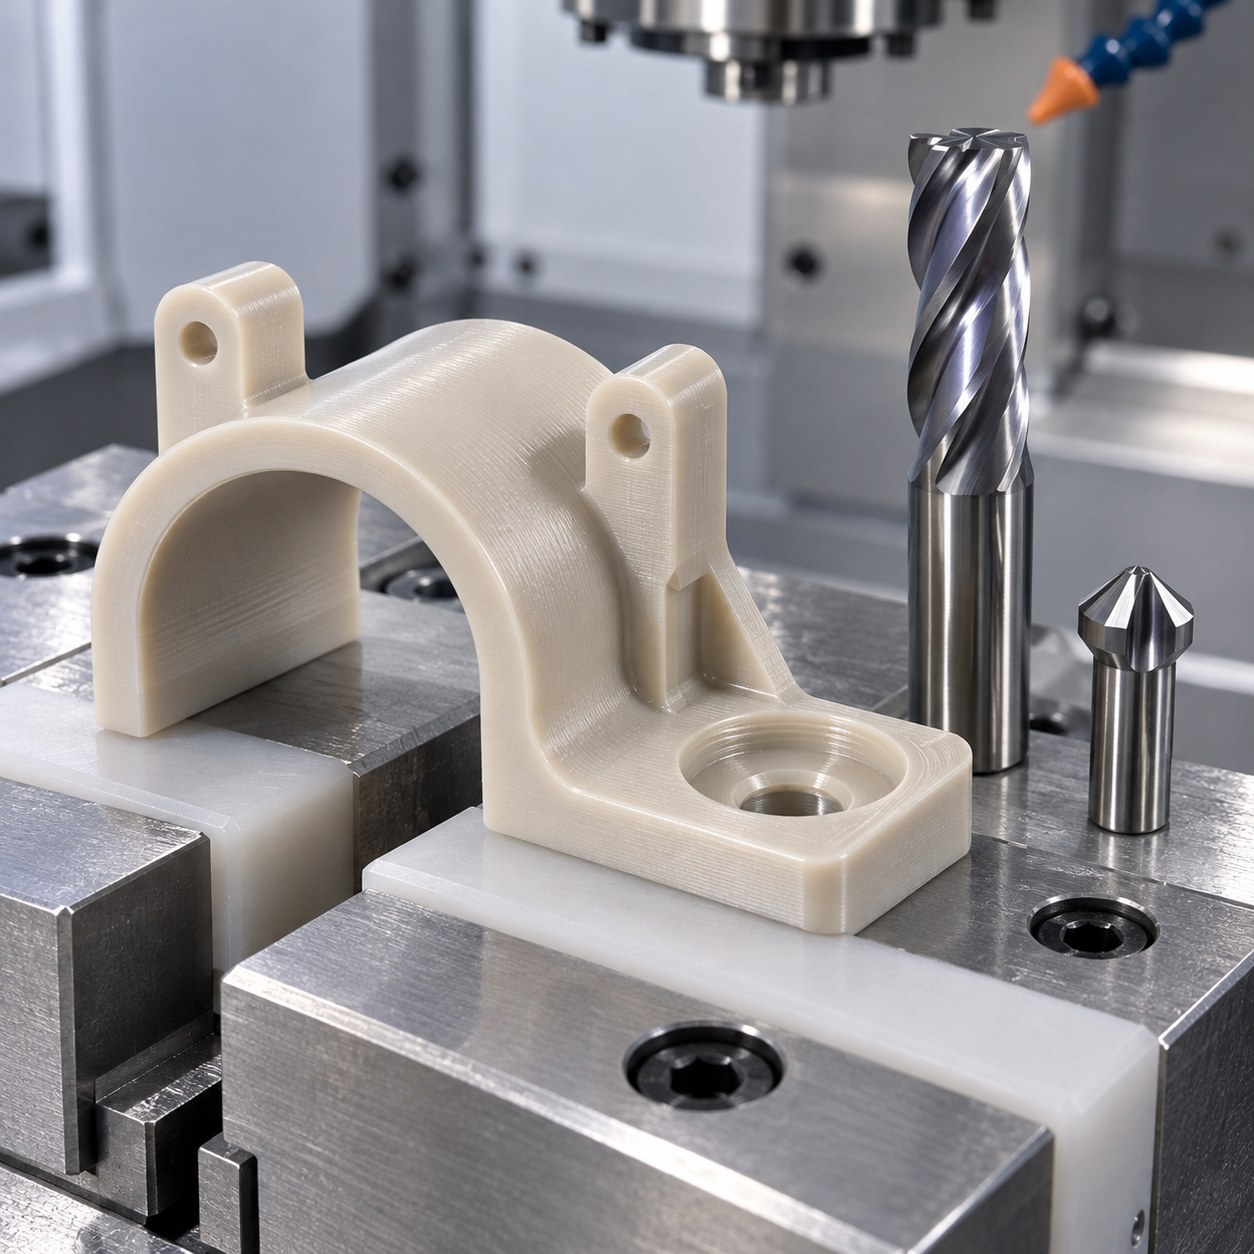
中文: PEKK航空线束夹弧形鞍座与限位耳配刀
这件假设PEKK线束夹的功能面是线缆鞍座,脆弱特征是两侧限位耳。读图应从鞍座半径及其与紧固座的关系开始,外形轮廓放在后面;文中数值仅用于加工讨论。
先形成线缆鞍座
用大面积真空板或软巢固定,先完成鞍座再分离限位耳。开腔时在耳尖保留薄桥,紧固座和主要外形稳定后才用轻量顺铣拆桥。
特征到刀具的选择
| 特征 | 刀具 | 理由 |
|---|---|---|
| 弧形鞍座 | 6 mm两刃抛光未涂层硬质合金球刀,短夹持 | 轻量三维精修保持半径;涂层粗刀会让接触面发雾。 |
| 限位耳 | 2 mm单刃抛光硬质合金刀,8 mm伸出 | 每个耳周围留支撑桥粗加工;长多刃刀使边缘发热。 |
| 防转腔 | 3 mm两刃高正前角抛光硬质合金刀 | 螺旋切入不推薄壁;垂直下刀会使其发白。 |
| 紧固座 | 硬质合金定心钻后接短90°倒角刀 | 耳朵终释放前完成座面;手工沉孔会磨圆基准。 |
| 外形边 | PCD或抛光硬质合金压缩刀 | 量产才考虑PCD;砂轮易升温。 |
控热与聚合物毛刺
PEKK需要锋利抛光刃和真实切屑。热屑未擦伤鞍座前就清走,冷却或清洗方法须匹配指定牌号与服役条件。白化、丝状毛刺或鞍座半径漂移说明热量或刀刃有问题。
自由状态装配检查
松夹后以合适轮廓方法查鞍座半径,影像测耳厚与位置并检查紧固座。可用代表性非功能线缆样件看夹持配合,但不能替代航空认证。
实用配刀问答
为何耳尖保留工艺桥?
避免薄耳在开腔时移动。
鞍座光滑就代表服役合格吗?
不代表,只说明加工几何。
Tantalum Sputtering Target Clamp Ring CNC Tool Selection for Stepped Seat and Relief Slots · PEI Ultem Connector Backshell CNC Tool Selection for Bayonet Lugs and Cable Thread


