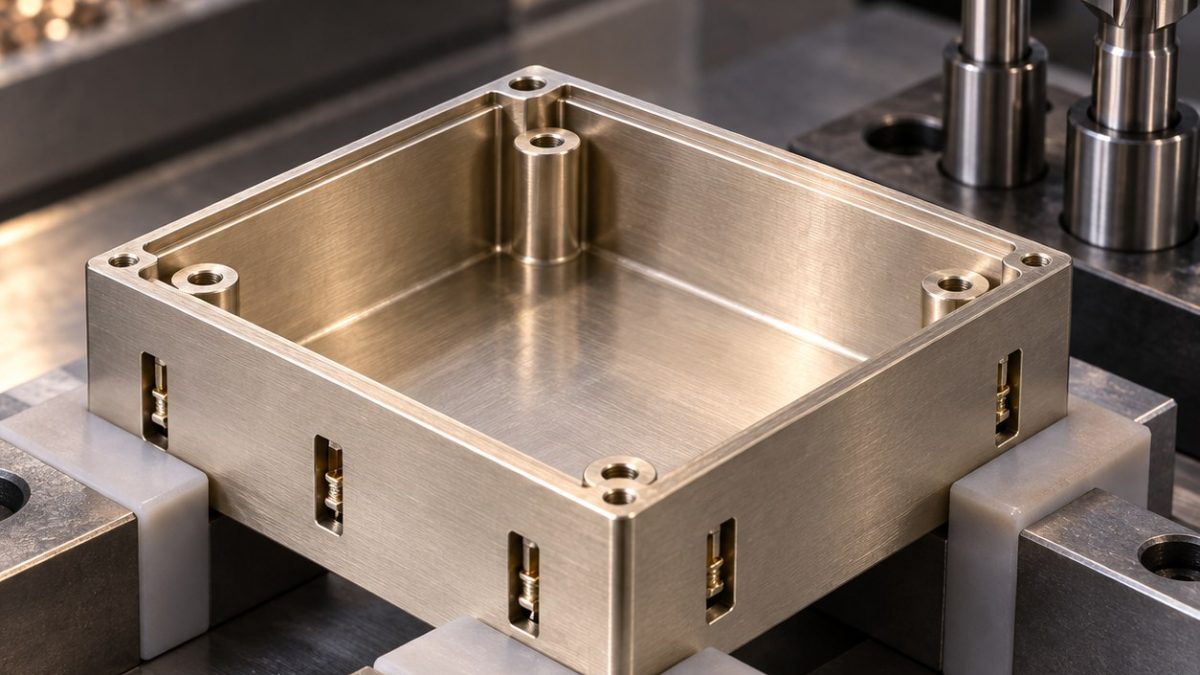
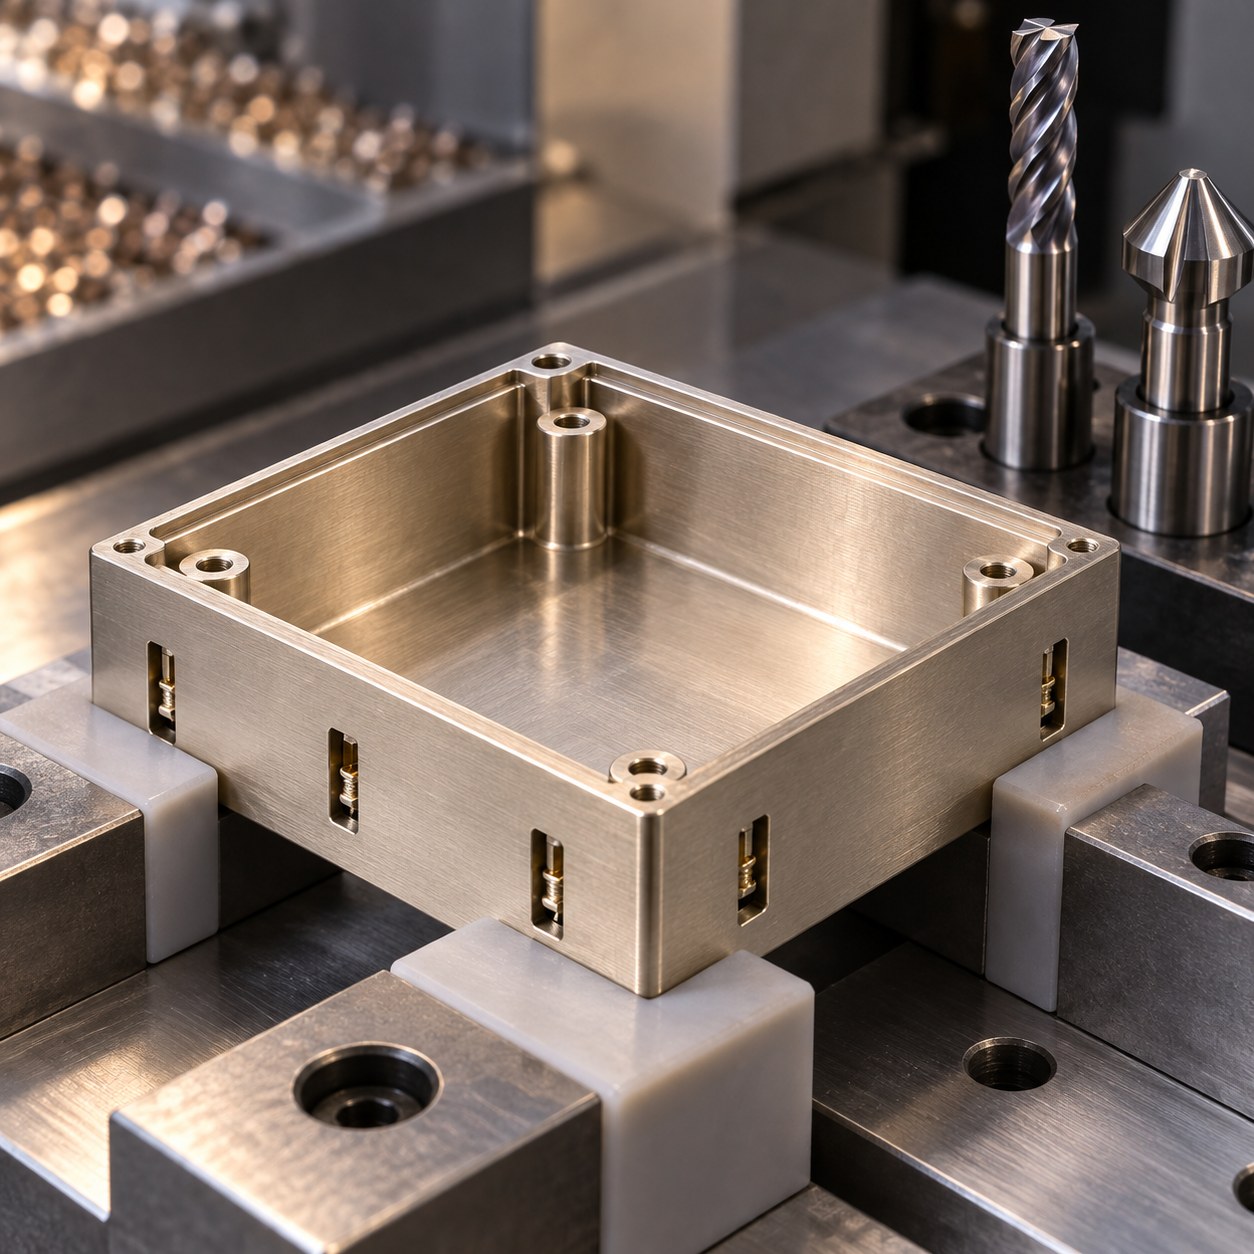
中文: C77000镍银屏蔽框盖口台阶与弹片槽配刀
C77000镍银屏蔽框的盖口台阶决定装配间隙,窄壁槽定位独立弹片。这里把C77000作为假设图纸材料;实际屏蔽效能和接触电阻仍须系统试验,不能从合金名称推断。基准A为安装底面,B为一侧外壁;台阶深度变化0.04 mm、弹片槽位置带0.06 mm仅为示例。接触边卷毛刺和尺寸偏差同等重要。
先读盖口配合,不按去料量排工序
安装底面贴真空板或软巢,外侧B靠定位块。大腔粗铣时给盖口台阶留余量,再半精搭接面。弹片槽的顶端先保留工艺桥,让腔内大部分材料去除后再切通。终槽出口放背衬块;盖口终精保留在同一基准装夹,避免换夹带入新的盖缝误差。
镍银切屑与磨损迹象
C77000不是易切削黄铜。保持抛光正前角刀刃真正切削,及时清掉浅台阶内的切屑,避免回切。微量润滑或浇注按机床和后续清洁要求决定,不预设干切。首条弹片槽后查微刀;毛刺渐高或槽壁被擦亮意味着刃口磨损。不能把刷子朝接触面方向随意刷槽。
盖口、弹片槽和凸台分开选刀
| 图纸特征 | 硬质合金刀具 | 接触边上的取舍 |
|---|---|---|
| 框内大腔 | 8 mm两刃正前角抛光未涂层硬质合金刀,刚性液压刀柄 | 自适应粗铣且留壁余量;钢件高刃数粗刀排屑差、易翻毛。 |
| 盖口台阶与搭接面 | 3 mm两刃抛光硬质合金精刀,短刃、低跳动热缩刀柄 | 半精后轻量顺铣;大径刀难到角部避让。 |
| 弹片定位窄槽 | 1.2 mm两刃抛光硬质合金微刀,颈部避空,仅伸出所需壁深 | 分两层、出口支撑;0.6 mm长刀挠曲使槽宽漂移。 |
| 角部凸台及螺孔 | 4 mm硬质合金锪平刀、2.2 mm两刃钻、短夹持 | 以A锪平后有背衬制孔;复合钻倒角刀在断续凸台处可能振动。 |
| 接地边微倒角 | 45°锋利单刃硬质合金倒角刀,偏置受控 | 只去量化锐边以保接触面积;手锉易卷出导电薄唇。 |
按装配界面验收
松夹后从A多点测盖口深度,从B查各弹片槽位置,并测凸台高和螺孔位。影像检查槽口,用低力量具测盖缝;放大看全部接地边的卷毛刺。搭接面粗糙度按图纸规定记录。代表性盖板与弹片验证机械就位;电连续性和EMI屏蔽另做试验。
配刀与检测问答
为什么选抛光两刃刀?
窄铜合金壁需要锋利切刃和排屑空间。
弹片槽可以刷毛刺吗?
只有刷向和验收标准受控时才可,避免把毛刺卷向接触边。
盖缝尺寸合格就代表屏蔽合格?
不代表,整机还需电气和EMI验证。
相关配刀案例: Molybdenum-Copper RF Heat Spreader Lid CNC Tool Selection for Gasket Moat and Vent Slots; 7075-T651 Waveguide Filter CNC Tooling Case: Thin Iris Walls and Cavity Corners.


