中文: 钽靶材夹环阶梯定位面与径向释应力槽配刀
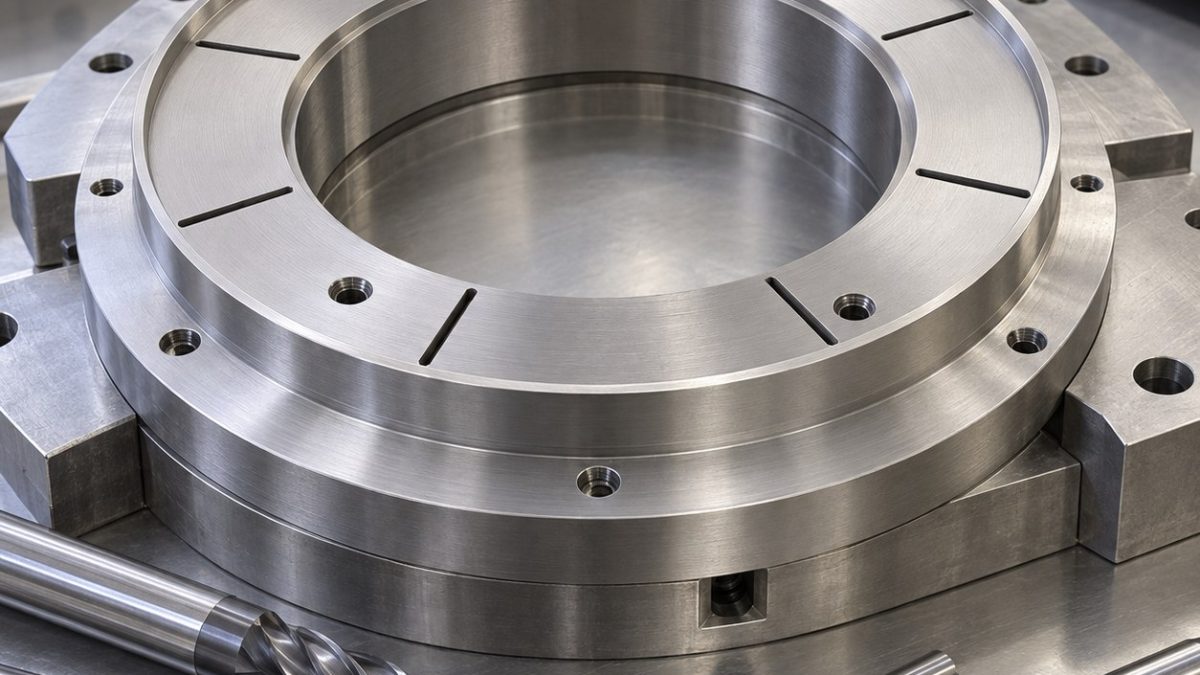
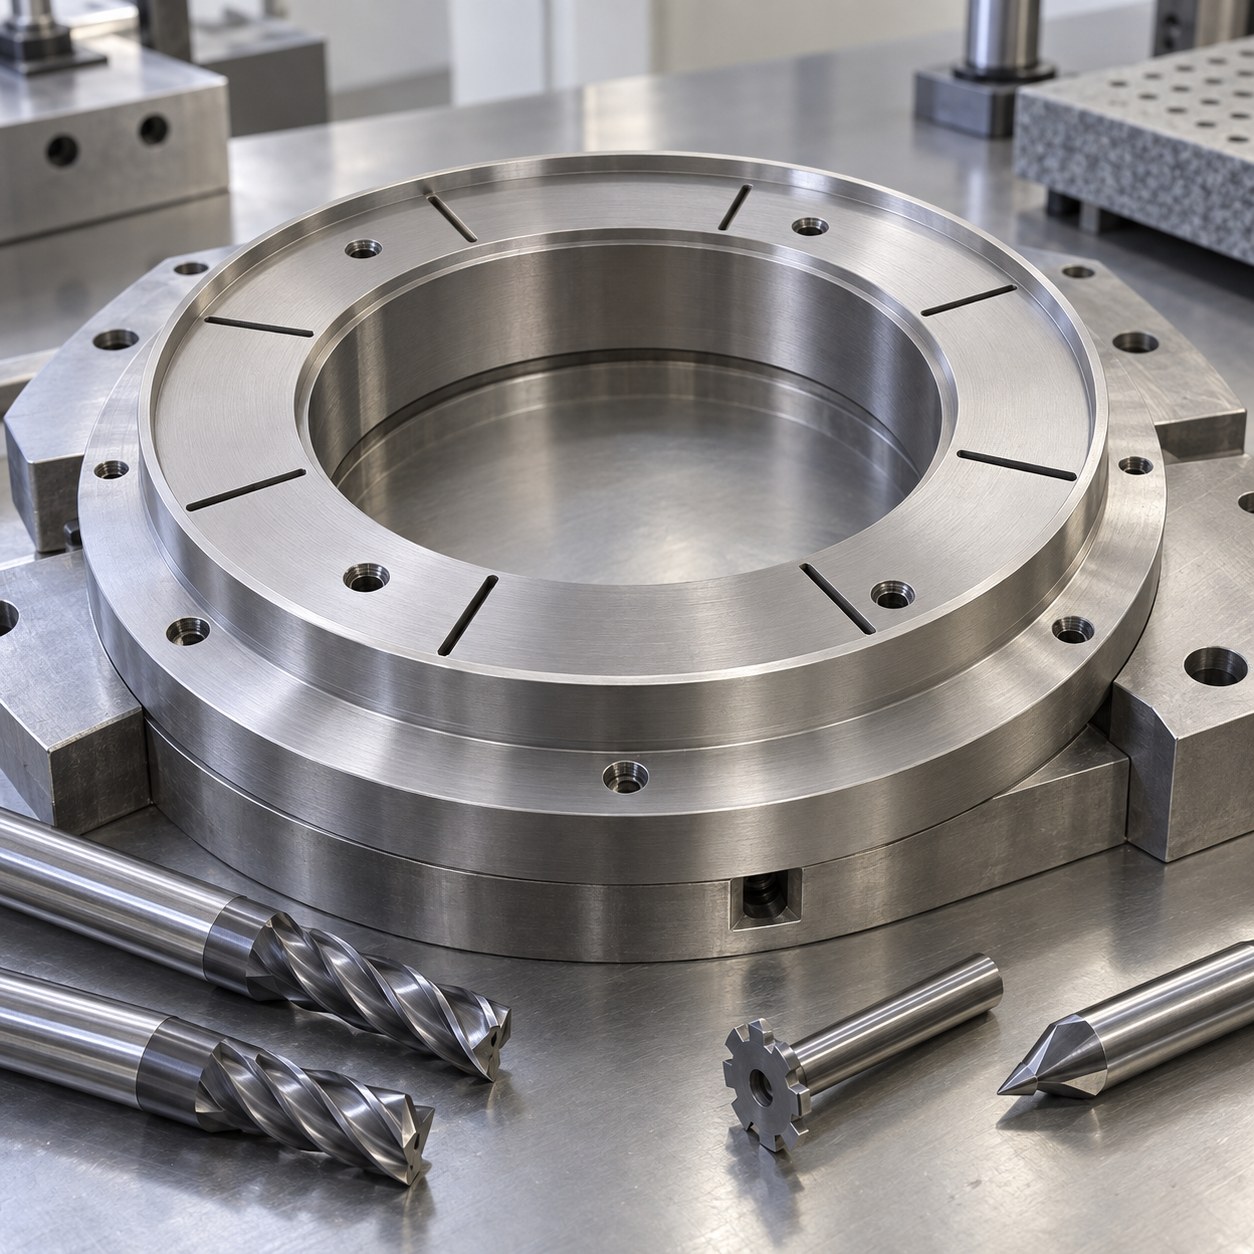
钽靶材夹环的内侧阶梯面决定靶材边缘位置,径向窄槽则给外圈留微量变形空间,因此卷边毛刺不能等到最后再处理。假设图纸以内侧阶梯座为基准A、底面为基准B,松夹圆度要求0.05 mm;薄唇0.7 mm、槽宽1.2 mm只是说明性尺寸。配刀要在不夹伤薄唇的前提下保持定位面洁净。
基准与夹具先行
首工序用胀套夹住牺牲外缘,铣底面B并粗开内台阶,径向槽暂不切通。内座半精后换大面积端面支撑环,只从螺栓区施加受控夹紧力,绝不压0.7 mm薄唇。稳定状态下精修A,再以A确定各槽角位。
图纸特征对应的硬质合金刀具
| 图纸特征 | 刀具及刀柄 | 选择与淘汰理由 |
|---|---|---|
| 环形粗去料 | 10 mm两刃抛光未涂层细晶硬质合金刀,正前角,液压刀柄 | 小径向吃刀并持续润滑;干切四刃钢件粗刀易黏附。 |
| 阶梯定位面A | 轻微刃口钝化的正前角抛光硬质合金车刀,短镗杆 | 半精镗后连续精修;大刀尖圆弧会挤压内侧薄唇。 |
| 径向释应力槽 | 1.0 mm两刃锋利硬质合金槽铣刀,颈部避空,最短5 mm伸出 | 隔位开槽且出口支撑;宽锯片难控制各槽根圆角。 |
| 螺栓孔圈 | 90°硬质合金定心钻、3 mm两刃钻和45°微倒角刀 | 先定心再有背衬钻穿;手工沉孔会拉起软材出口翻边。 |
| 外缘及唇口终修 | 6 mm两刃抛光硬质合金精刀和小圆角倒角刀 | 量化微倒角,避免卷唇;手工磨除会掩盖撕裂。 |
黏刀与切屑必须在机内解决
钽材塑性高,钝刃容易黏附。按真空腔洁净要求选相容切削液,并连续送到切削区;及时收屑,避免回切划伤阶梯座。槽根不能停刀摩擦。第一条槽之后就查刃口,此后定距复查;定位面抹痕、扭矩上升、薄唇拉丝毛刺都应停机换刀,而不是把进给降到擦磨。
松夹后验证定位功能
自由状态检测A对B垂直度、台阶直径和整环圆度;影像测槽宽与根圆角,塞规测孔。薄唇不宜用手指触摸判定,应以放大检查。定位面粗糙度按图纸方法实测,不虚设Ra目标。真空洁净和靶材保持力另按装配要求验收。
配刀与检测问答
为何不先把全部槽开完再精座?
开槽改变整环刚度,座面终精必须有稳定支撑。
钽能用涂层刀吗?
可以验证,但要先证明该涂层刃口和选定润滑条件下不黏刀。
首件毛刺先看哪里?
每条槽出口及内侧薄唇,越早发现磨损越容易追溯。
相关配刀案例: Niobium RF Cavity Flange CNC Tool Selection for Seal Land and Thin Weld Lip; Molybdenum Heat-Shield Cup CNC Tooling Case: Deep Blind Bore and Thin Lip.


