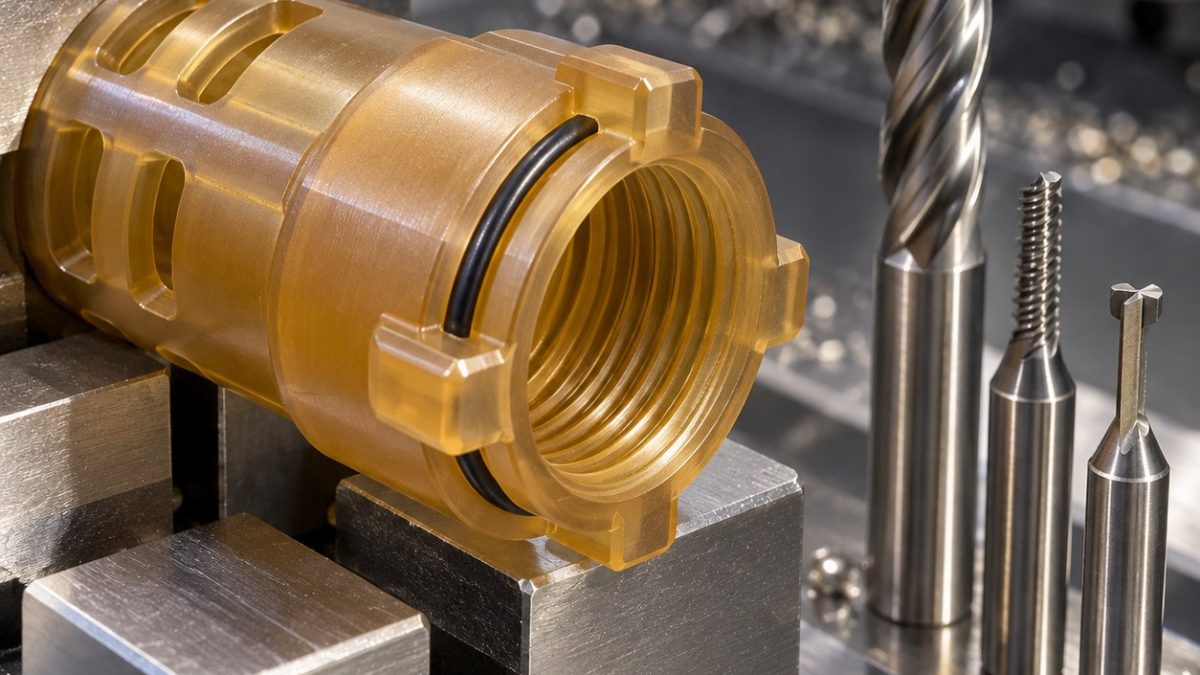
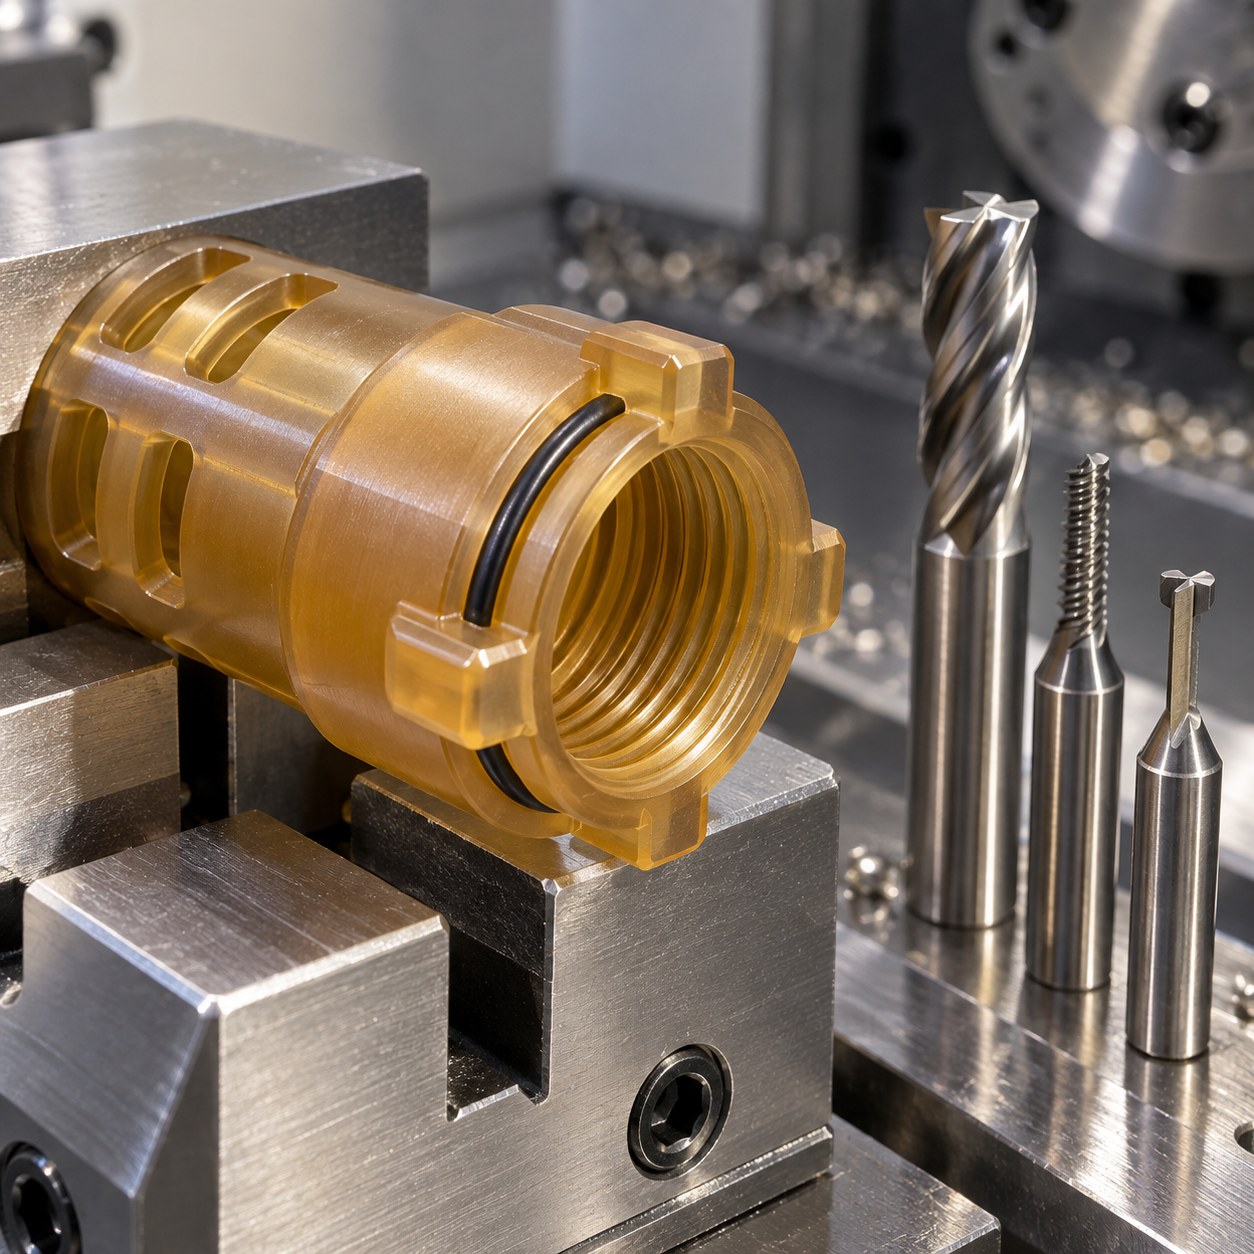
中文: PEI连接器尾罩卡口凸耳与电缆内螺纹配刀
假设PEI Ultem 1000航空连接器尾罩图纸有三个定角度卡口凸耳、螺纹旁1.6 mm薄壁、窄O形圈槽和四条减应力槽。示例验收目标为凸耳相对基准A位置误差0.06 mm,并按指定螺纹量规验收;这些都是说明性数值。配刀重点在低热量、锋利抛光刃和松夹后的回弹。
卡口和压线特征配刀表
| 图纸标注 | 抛光硬质合金刀 | 替代刀具的问题 |
|---|---|---|
| 外壳和内孔 | 8 mm两刃高正前角未涂层抛光硬质合金刀,短热缩刀柄 | 小径向分层粗铣;钢件用涂层粗刀容易发热并拉出绒边。 |
| 三个卡口凸耳 | 3 mm两刃抛光硬质合金颈部避空刀,10 mm有效伸出 | 凸耳根先半精、再顺铣轻修;1 mm长刀会多余挠曲。 |
| 压线件内螺纹 | 2 mm单牙型未涂层抛光硬质合金螺纹铣刀,刚性夹头 | 螺旋铣可微调配合,避免薄壁攻丝扭矩。 |
| O形圈凹槽 | 1.2 mm抛光硬质合金T形槽刀,颈部只伸出所需长度 | 一次受控成槽;手刮槽深难稳定。 |
| 减应力槽及倒角 | 1.5 mm单刃抛光上切刀,随后45°单刃倒角刀 | 单刃排屑空间大,避免多刃刀把热屑困在槽内。 |
薄壳夹持与工序交接
先车出可牺牲夹持环,用分体塑料衬套和软爪支撑内孔,粗铣及半精卡口凸耳;再换贴合芯轴,以基准A作终加工定角。铣内螺纹时保持薄壁受支撑,主孔稳定后再开O形圈槽和减应力槽。终精凸耳与最终检测必须用同一旋转基准。
不靠降进给解决发热
用过滤干燥空气连续清屑,任何冷却液和清洗剂都应核对指定PEI等级与服役要求。保持真正切屑厚度而非擦磨。凸耳根出现绒状毛刺、螺纹侧面发亮,需先查刃口磨损与刀柄跳动;盲目降进给可能使热回弹更大。
按装配功能检测
取下衬套后用影像测三个凸耳角位及厚度,以规定配合量规验收内螺纹,用低接触力测O形圈槽宽与深。显微镜检查减应力槽白化和残留须边。自由状态记录内孔圆度和局部壁厚,并用代表性对接件验证卡口旋转行程。
常见配刀问题
为什么不直接攻内螺纹?
薄壁件攻丝扭矩高,螺纹铣便于控制尺寸与回弹。
PEI一定不能用切削液吗?
应按具体材料牌号和用途核对兼容性,不能一概而论。
凸耳刀何时该换?
松夹后根部绒边或凸耳厚度漂移就是信号。
相关图纸配刀案例: Tungsten Heavy Alloy Collimator Insert CNC Tool Selection for Stepped Slit Aperture and Dovetail Rail; Kovar Hermetic Connector Header Plate CNC Tool Selection for Glass Seal Bores and Pin Hole Array.


