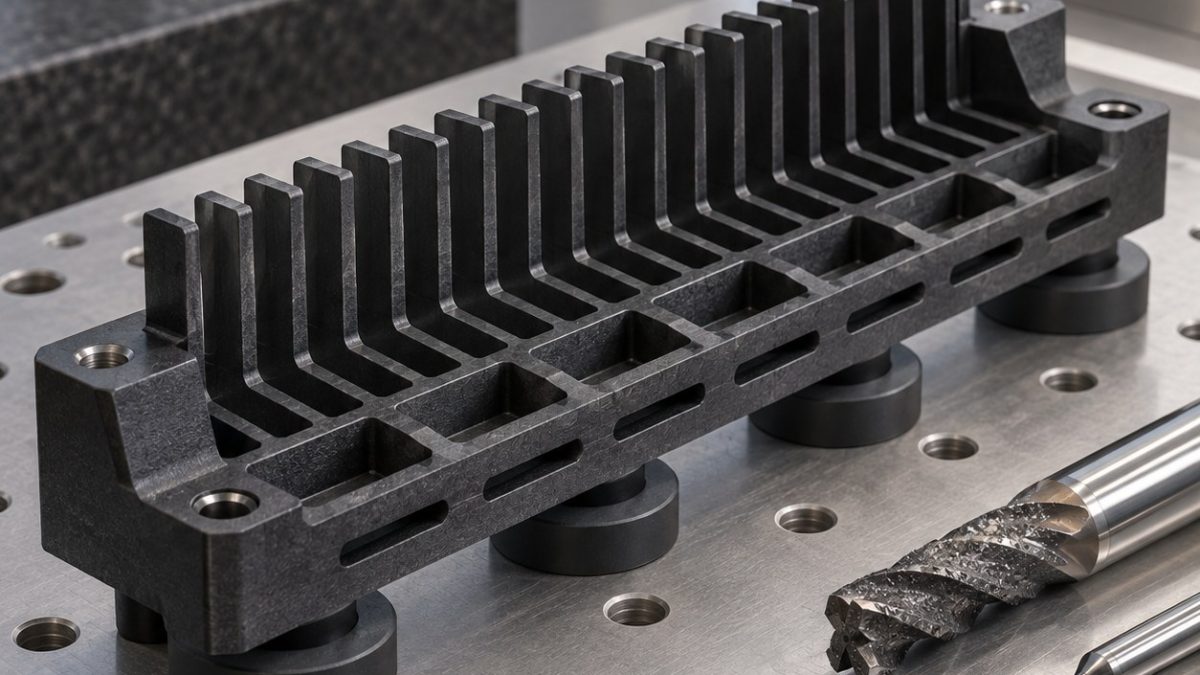
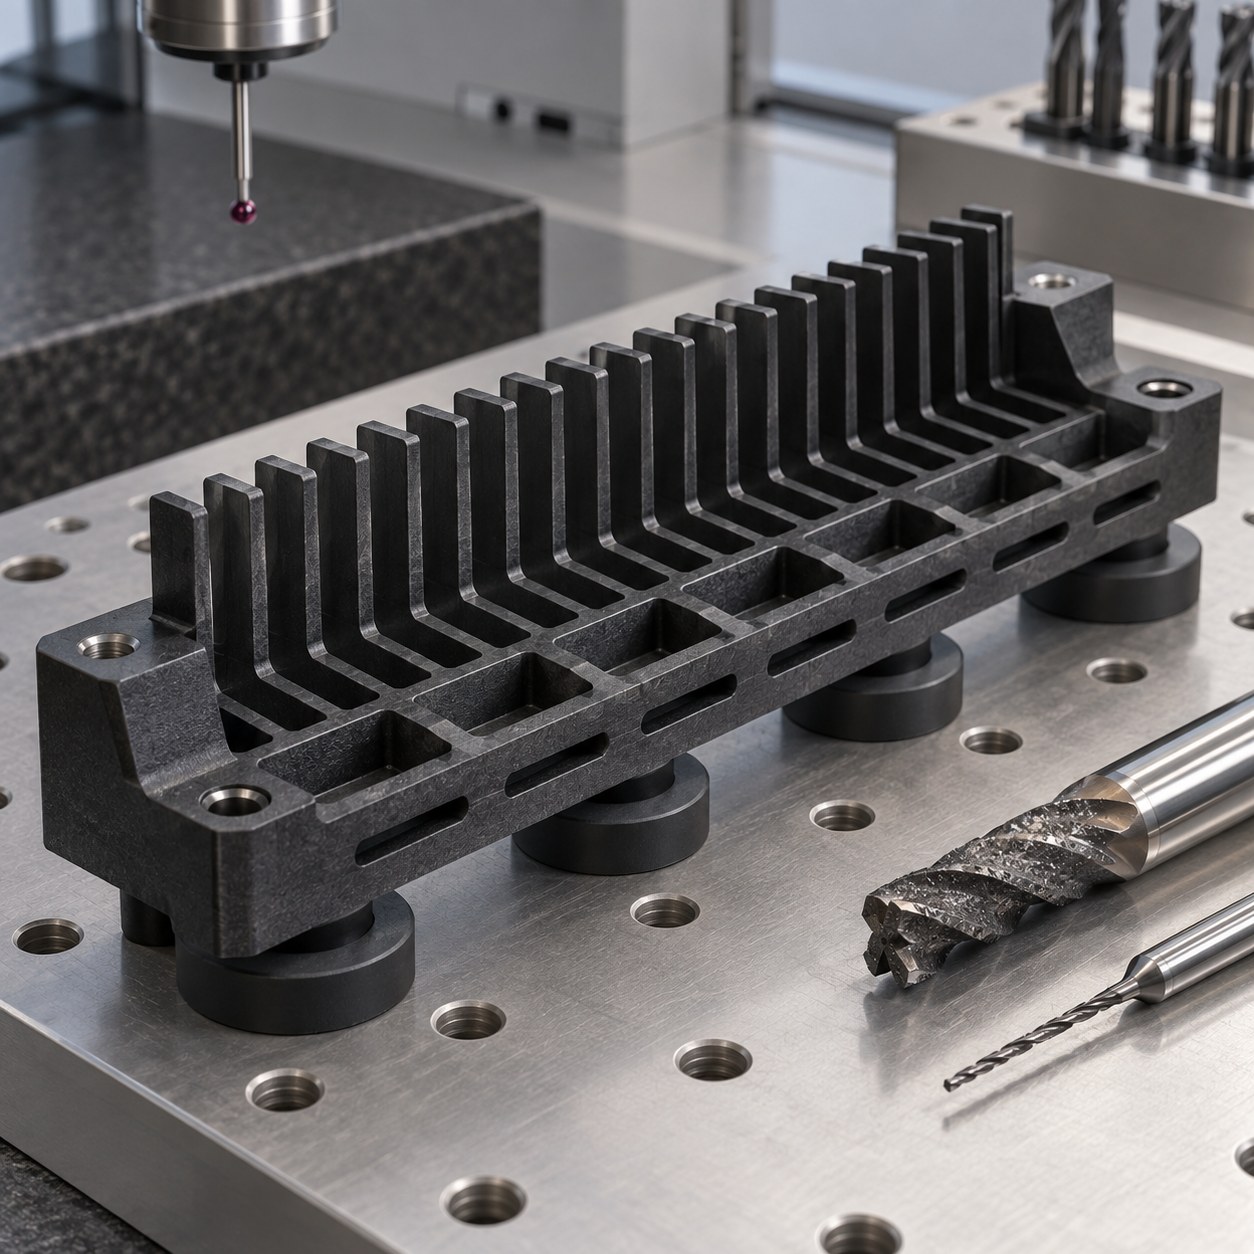
中文: PPS-GF40电池隔离梳薄齿与排气槽配刀
PPS-GF40电池隔离梳的薄齿应在撤掉支撑板后判断位置,而不是只看机内读数。假设图纸要求薄齿隔开相邻电芯包络,浅定位腔承托电芯,侧向排气槽保留设计通道。最小齿厚1.4 mm、整排节距0.08 mm、底部基准面平面度0.05 mm是示例。玻纤增强PPS刚性高,但填料磨刀,悬空齿根也容易崩裂。
每个特征对应哪把刀
| 特征与风险 | 硬质合金刀具组合 | 不能采用的捷径 |
|---|---|---|
| 顶面基准及定位腔粗铣 | 6 mm两刃金刚石涂层硬质合金刀,短热缩刀柄,小径向切宽 | 抗磨去料;钢件高刃数刀困住磨蚀性粉屑,磨钝快。 |
| 薄齿间隙 | 2 mm两刃金刚石涂层颈部避空刀,只伸出所需长度 | 隔位开槽并保留支撑;长微刀一次全深切槽会折齿根。 |
| 薄齿侧壁精修 | 专用于少量终刀的2 mm锋利细晶未涂层硬质合金刀 | 新刃减少玻纤露头,刀寿短则定距换刀,不假定无限寿命。 |
| 排气窄槽 | 1 mm两刃金刚石涂层刀,切区同步吸尘 | 小层深防止槽根崩边;锯片难避让窄开口。 |
| 固定孔与倒角 | 2.5 mm硬质合金钻、出口垫板、60°单刃小倒角刀 | 孔出口受托;手工刀刮容易带起纤维。 |
先看自由状态包络
以连续底面为基准A、两端固定孔确定整排位置。先精面A并开浅定位腔,此时坯料还支撑薄齿。工艺周边固定到平整多孔支撑板,夹紧力不直接施加到齿上。开齿缝时齿尖留薄桥,释放应力后拆桥,侧壁按隔位顺序终修。
玻纤磨蚀决定换刀时点
在切区抽走增强塑料粉屑,不能把粉末吹回定位腔。金刚石涂层适合粗去料抗磨,但涂层边缘变圆也会使齿端崩碎。定距放大检查一根参考齿;纤维拉出、切削力升高、节距漂移都意味着换刀。先减小层深,不把每齿进给降到只擦不切。
按电芯包络验证
拆下支撑后用影像测整排节距与齿端位置,并测A面平面度,不只查一条齿缝。量浅腔深度和排气槽通畅,放大查齿根、钻孔出口裂纹及玻纤露头。用代表性假电芯验装配力;几何合格不能代替绝缘和热性能试验。
配刀与检测问答
薄齿侧面为何两把刀?
耐磨刀粗去料,短寿命的新锋利精刀守住纤维边缘。
可以直接夹住薄齿吗?
会把变形锁在机内,松夹后的真实位置看不到。
没有毛刺就说明绝缘合格吗?
不行,还需产品规定的电气验证。
相关配刀案例: PEEK-GF30 Rotary Valve Rotor CNC Tool Selection for Seal Lands and Curved Metering Slots; PBT-GF30 Connector Inspection Nest CNC Tool Selection for 0.60 mm Pin Pockets.


