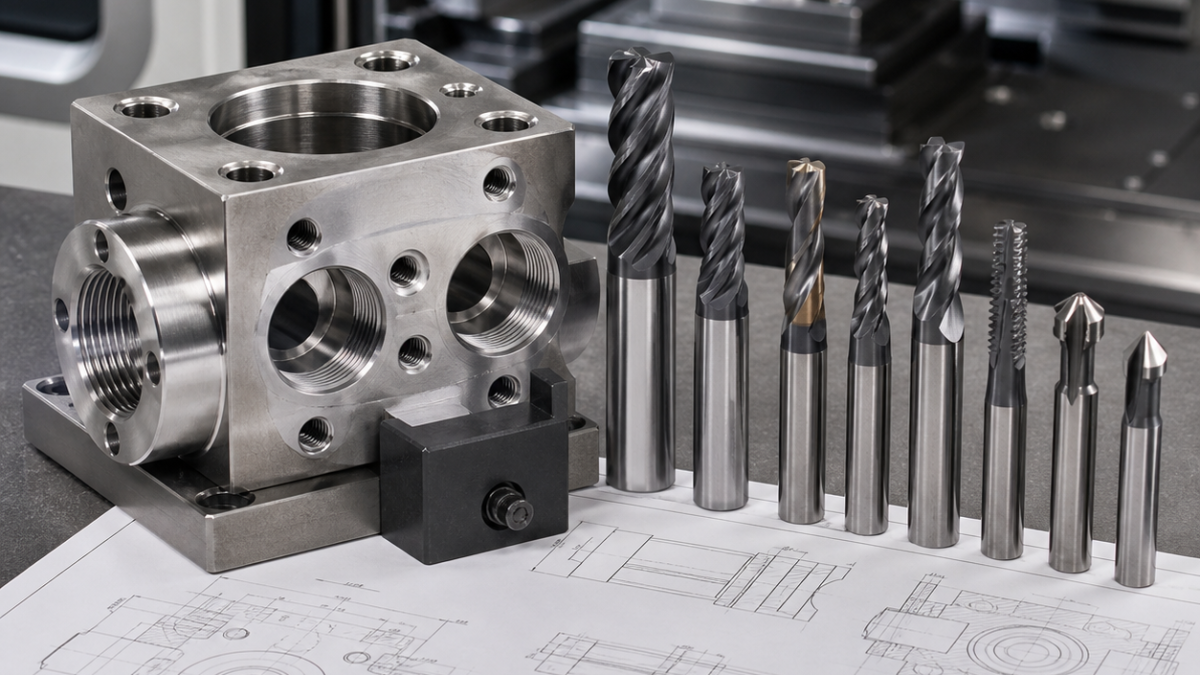
Русский: Инструмент для корпуса клапана: отверстия, седло и каналы
Сначала прочитать путь потока
Обычный перечень фрез не решает задачу. Чертеж образует цепь: база A, основной канал, запорное седло, пересекающиеся отверстия и резьбовые порты. Седло обрабатывают от радиальной базы отверстия, а боковые каналы раскрывают при сохраненной поддержке выхода.
Выбор инструмента по элементам
| Элемент чертежа | Инструмент и оправка | Контроль / браковка |
|---|---|---|
| канал | Ø18 through-coolant drill + Ø16 helical mill + damped fine-boring head | Axis and diameter before the seat pass |
| седло | Positive-rake carbide form tool, polished edge, short hydraulic holder | Angle, circularity, Ra and bore relation |
| боковой порт | Stub carbide drill + 1.5 mm reverse chamfer tool | Position and borescope burr check |
| резьбовой порт | Carbide thread mill with relief groove | Pitch diameter and gauging without torn crest |
Приспособление и порядок
Заготовка лежит на трех проверенных опорах и боковом упоре. После базы A карманы черновят радиусной пятизубой AlTiN-фрезой 12 мм при постоянном зацеплении. Канал сверлят, получисто интерполируют и исправляют короткой демпфированной расточной головкой. Твердосплавный фасонный инструмент заканчивает конус в том же установе. Боковые порты индексируют вертикально, резьбу фрезеруют, пересечения чистят обратным фасочником до последнего прохода по седлу.
Наклеп, стружка и стойкость
Остановка у уступа запрещена: нержавеющая сталь наклепывается, и следующая кромка трется. Сверла получают внутреннюю СОЖ; дробление включают только ради эвакуации. Длинная развертка HSS последует за уведенным пилотом, а комбинированное сверло не достанет внутренний заусенец. Пластину меняют при совместном росте коррекции, нагрузки и шероховатости.
Контроль потока и герметичности
В приспособлении щупают A, ось и центры портов. Диаметр измеряют пневмокалибром, угол и круглость седла — профилометром, пересечения — бороскопом. Пятно контакта или падение давления дополняет размеры только по требованию чертежа. После резьбы и раскрытия каналов седло проверяют снова.
Связанные технические материалы: пример санитарного корпуса 316L; пример микрофлюидного седла.
Вопросы по корпусу клапана
Почему седло после удаления заусенца? Последний проход снимает след операции. Почему резьбофреза? Размер регулируется, момент ниже. Какая база влияет на утечку? Связь основного отверстия и седла.
For a broader material strategy, see stainless milling tool selection against work hardening.


