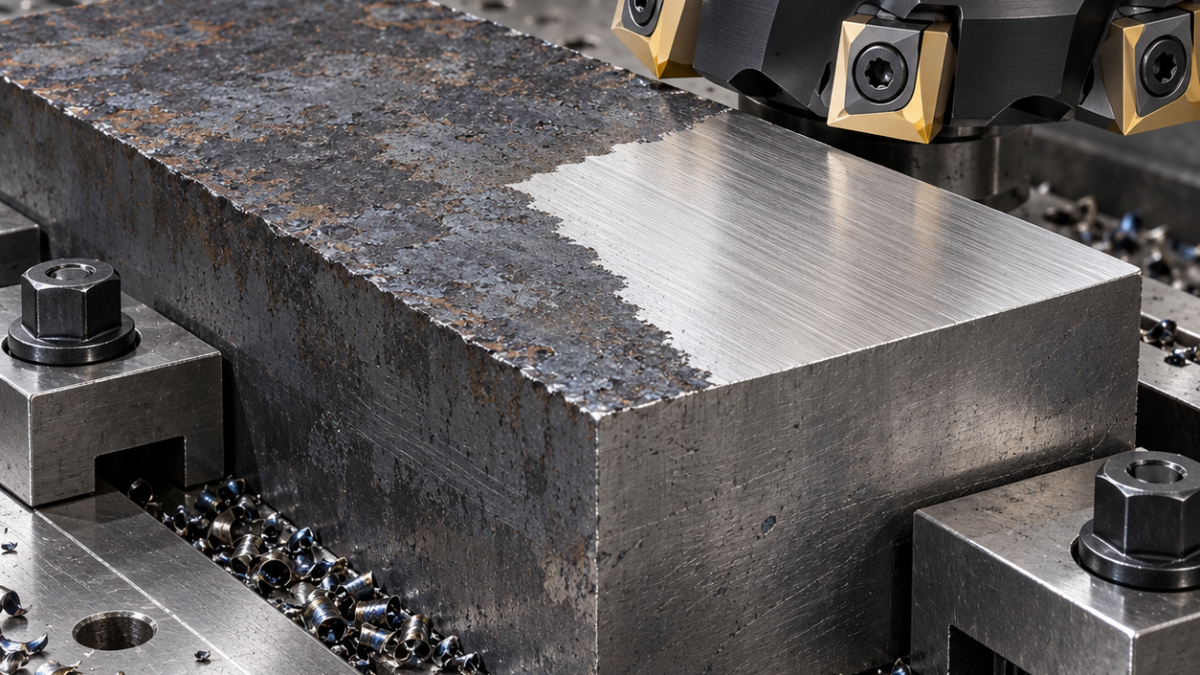
中文: SPKN方形铣刀片铣钢板氧化皮:清皮余量与刀盘配刀
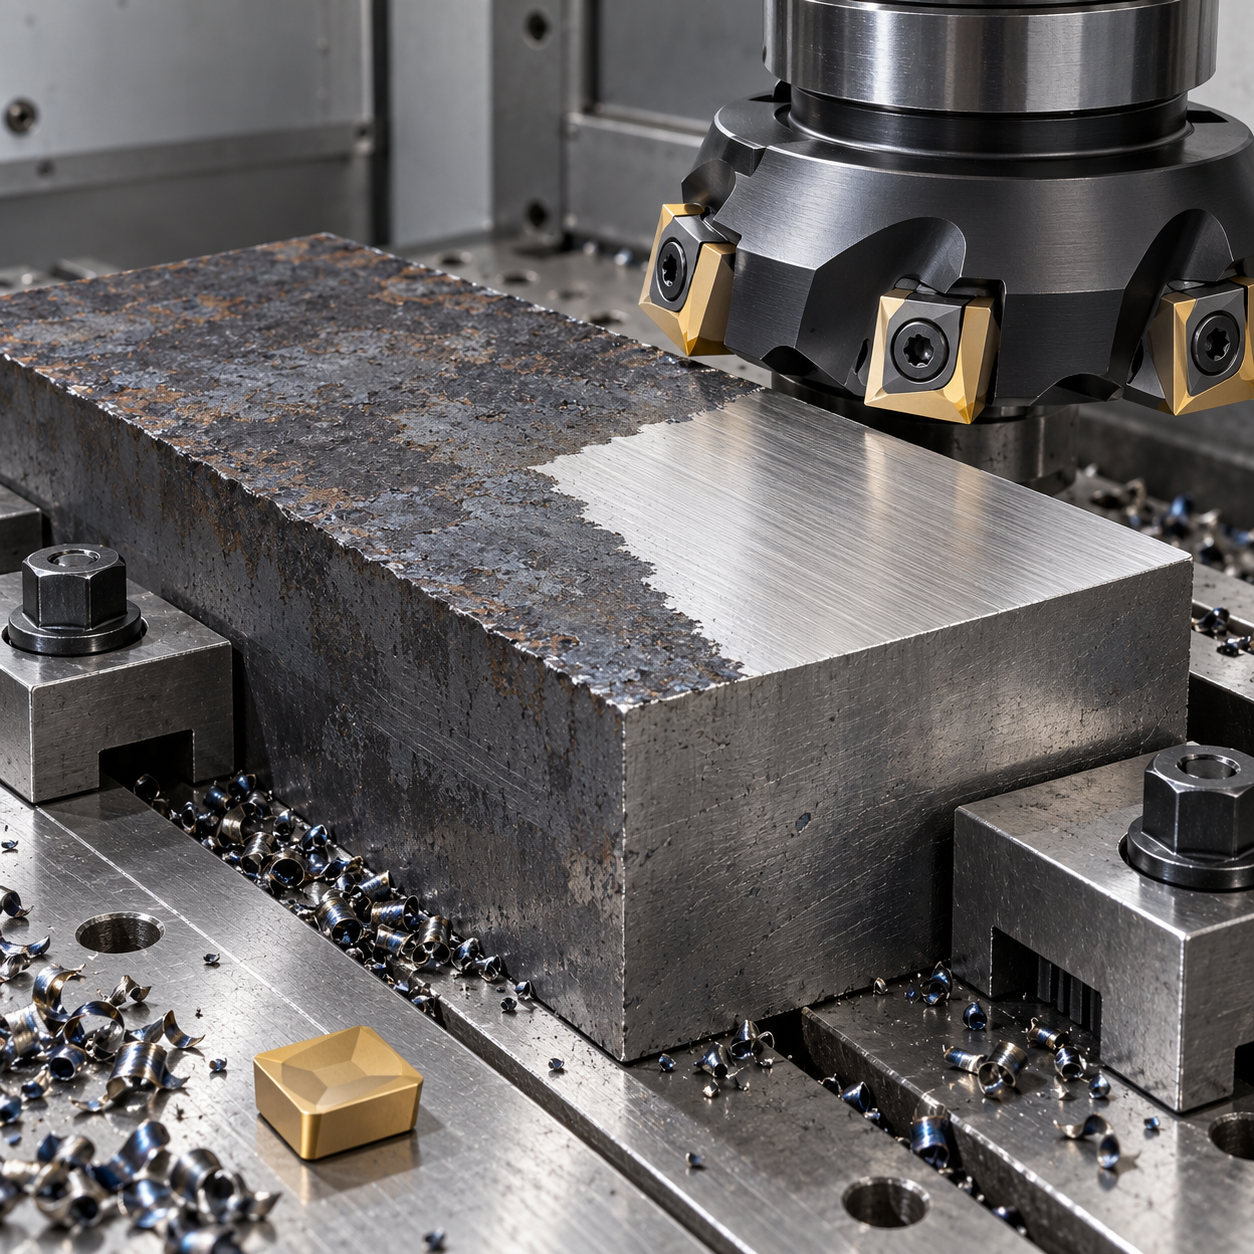
钢板表面氧化皮厚薄不一时,SPKN方形刀片的第一刀应从实测余量包络确定,而不是看到“30厚”就直接铣到28。本例假设S355基础垫座尺寸180×100×30 mm,成品厚度28 mm,安装面相对定位侧面的垂直度要求0.05 mm。配刀对象是开敞大平面,不代表所有SPKN刀片与刀盘可以跨厂家互换。
先写下三个高度
建立A基准后,记录最高铸轧皮、最低可靠金属面和最终平面的位置。如果清净表皮必然使厚度低于图纸下限,必须先解决毛坯或设计问题,不能私自减薄。工件底面充分支承,设可靠端挡,压板避开整个刀盘扫掠范围。刀具能抗冲击,不等于可以忽略夹层、硬点或毛坯翘曲。
| 加工特征 | 候选刀具 | 为什么独立安排 |
|---|---|---|
| 带皮开敞平面 | 匹配指定SPKN规格的63 mm四刀位面铣刀盘,钢用韧性涂层硬质合金 | 足够容屑空间,压板对刀片有可靠支承 |
| 定位侧面 | 16 mm四刃圆角硬质合金立铣刀,短液压刀柄 | 单独保证侧面基准和垂直度 |
| 安装长孔 | 12 mm四刃粗刀,另留侧壁精加工 | 槽宽不能由大面铣刀的补偿决定 |
| 外部锐边 | 双刃90°硬质合金倒角刀 | 去除带皮边缘毛刺,不倒塌定位棱线 |
尚未测清完好金属高度前,不宜把清皮工序直接换成高进给浅层铣。高进给余量与支承对照用于区分有效去料和只在表皮擦削。
方形相同不等于夹持相同
按刀体图确认SPKN完整规格、厚度、后角、刃口和压紧接触面。无孔上压式方片不能因为边长一致,就换成中心螺钉式方片。候选牌号以实际钢材状态、冲击和清皮难度选择韧性基体及适用涂层;高度抛光的有色金属刃口并非清钢皮的默认选择,过分追求耐磨而缺乏抗崩能力也可能适得其反。先检查刀座、压块和螺钉,不以更大扭矩补偿接触不良。
切入位置决定刃口先遇到什么
夹具允许时,从可靠、被支承的材料一侧进入,控制径向啮合并使碎屑离开下一段切削。实际装刀数量服从厂家刀体配置,不能任意拆掉几片就认定变成安全的疏齿刀盘。粗加工进给同时考虑实际参与切削的齿数、主轴低速扭矩和牌号推荐范围。粗后保留有计划的精余量,清理工作台和刀座,再用经过检查的刃口完成安装面;最严重的粗铣崩口不应继续充当精刀。
长孔先粗开再精侧壁,出口毛刺及时清除,防止翻面时夹在A面下。安装面假设要求Ra 3.2 µm,仍需结合实际图纸确认纹理方向和测量区域。检验时量四角及中心厚度、侧面对安装面的垂直度,以及长孔宽度。记录载荷突升、角部微崩和刀片压紧后的位移;异常不能仅靠下调转速来掩盖。
清皮操作常见疑问
贴着表皮轻轻刮是不是更稳?不一定,轻擦可能在皮层和金属间反复滑动,要按实际工况及刀具范围确定切深。粗刀角能直接精铣吗?必须先检查磨损和试切结果,不能默认。
需要低轴向力精面时,可转到ONHU薄盖板精铣方案;调进给前先核对每齿进给与实际切屑厚度。


