中文: 5083铝导轨T槽配刀:可转位方刀片与刀颈避让
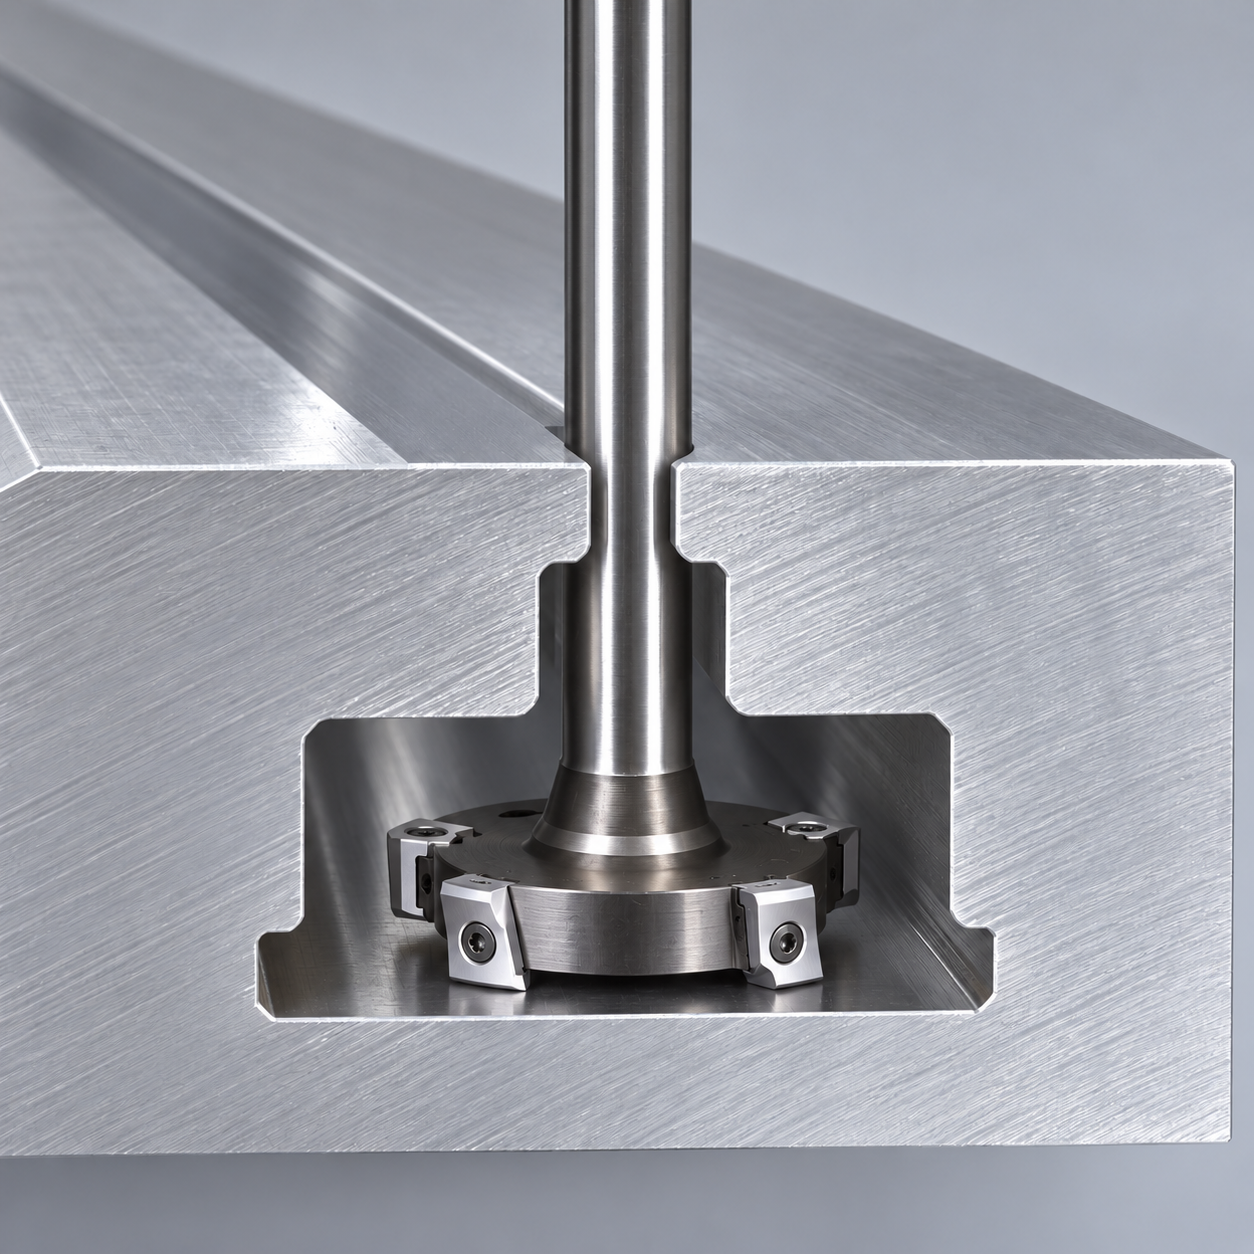
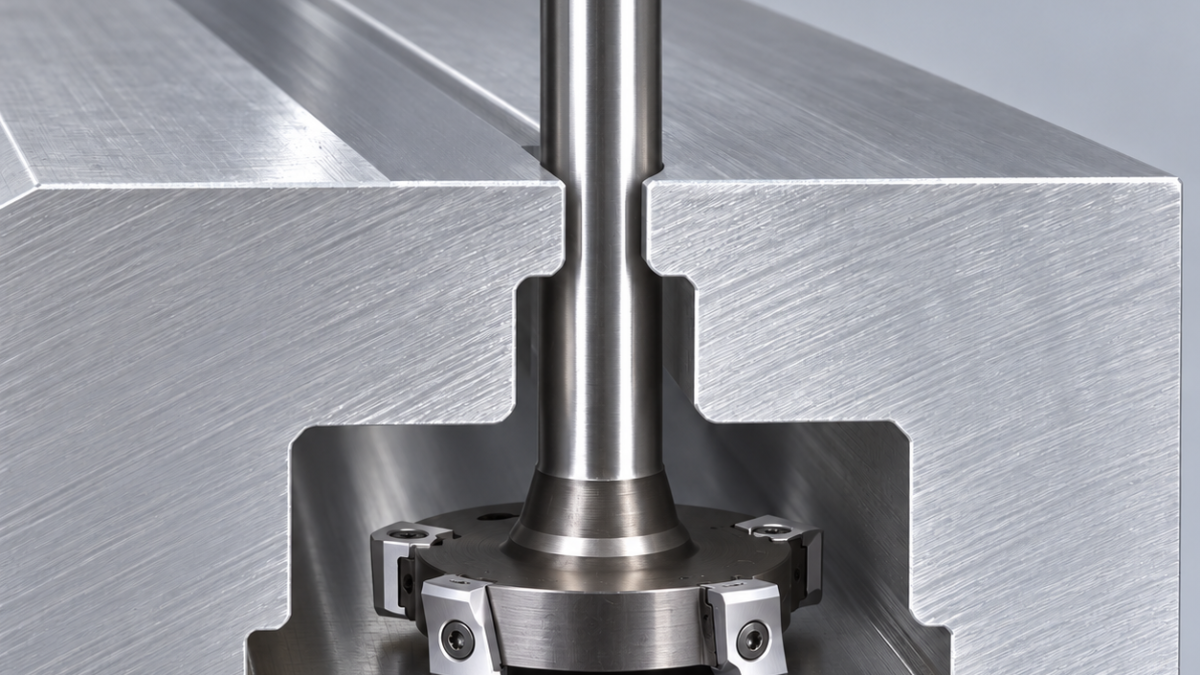
T槽刀能否用,不能只比较刀盘外径,还要算刀颈在精修偏移后的间隙。假设5083铝导轨两端开敞,槽口18.10~18.20 mm,下槽宽32.00~32.08 mm,下槽高度14.00~14.06 mm。候选31.75 mm方刀片刀头留有修正空间,但必须把实际刀颈、圆角、上下刃包络一并核实。
一个槽宽后面有多组功能面
读图时分别标出槽口侧面、下槽侧面以及上下水平承压面。刀片留下的小圆角要满足图纸角部退让,不能因为T螺母能滑进去就忽略。以导轨底面和侧基准定位,压板分布在实体筋上,不把槽唇压弯。入口、出口及切屑通道保持开放。
| 特征 | 配刀方案 | 为什么这样选 |
|---|---|---|
| 预开槽口 | 12 mm三刃抛光硬质合金立铣刀,先粗后精到18.10~18.20 mm | 先用立铣刀建立通道,再让下凹槽刀进入 |
| 下部T槽 | 候选M4575-032级刀体:刀头31.75 mm、刀颈17 mm、切削宽13.75 mm、有效齿数2;配指定方形硬质合金刀片 | 按完整组合确认,不能把相似方刀片随意互换 |
| 上下承压面 | 用合格的上下切削刃作受控轴向及横向小量修正 | 固定刀头宽度不会自动得到14.00~14.06 mm高度 |
| 内外毛刺 | 可到达的硬质合金反倒角刀及顶部小倒角刀 | 避免把隐蔽毛刺压进滑动面 |
铝屑必须有真实出口
选择适应5083的锋利正前角和低粘附表面。准确刀体系统有对应选项时,优先评估抛光无涂层硬质合金;否则试验厂家明确适用铝材的涂层与槽型,不能只因能装进去就用重钝化钢件刀片。M4575资料用于核对刀体概念和尺寸,并不代表任何牌号都已获准加工这根导轨。
槽口精好并排净切屑后,刀盘在下槽高度从开口端横向进入,而不是从窄槽口垂直压下。沿全程检查刀颈和夹头,17 mm颈部的侧向空间有限,改槽宽补偿时必须计算颈部随之偏移后的间隙。按刀柄柄部规定夹持、保证夹紧长度并缩短悬伸。进给使用有效齿数计算,不把看得到的刀片全部算成同一表面的切削齿。
不借槽唇弹性来凑尺寸
粗下槽保持稳定负载,给各功能面留下可测余量,不在未经验证时让两侧同时满负载重切。冷却与排屑方向稳定,把屑送向开口;铝屑粘在刃口会改变实际切削包络并划伤看不见的承压面,不能在堵屑状态下继续反复走刀。
先检查上下刃跳动,再用小量、记录明确的修正达到宽度和高度。仍有工具通道时完成去毛刺,清洗后松夹终检。假设承压面Ra 1.6 µm,应采用可到达的测量方式,并在两端和中部检查下槽宽高。T螺母滑动只是装配检查,不能证明槽没有锥度或槽唇没有回弹。
T槽选刀问答
能从上面直接把刀盘放进槽口吗?刀头大于槽口就不行,本例从开放端进入。为什么松夹后螺母才卡?先查槽唇变形和残留毛刺,再调刀径。
开口侧刃控制可参照三面刃开槽案例;另一个UHMWPE导轨T槽案例可比较材料响应,但塑料切削参数不能移植到铝材。
预开槽口的三刃刀可结合材料、涂层与吃刀量参数专题选择,不能凭涂层颜色判断是否适合铝材。