中文: M60×2黄铜外螺纹铣削配刀:全牙型刀片与法兰避让
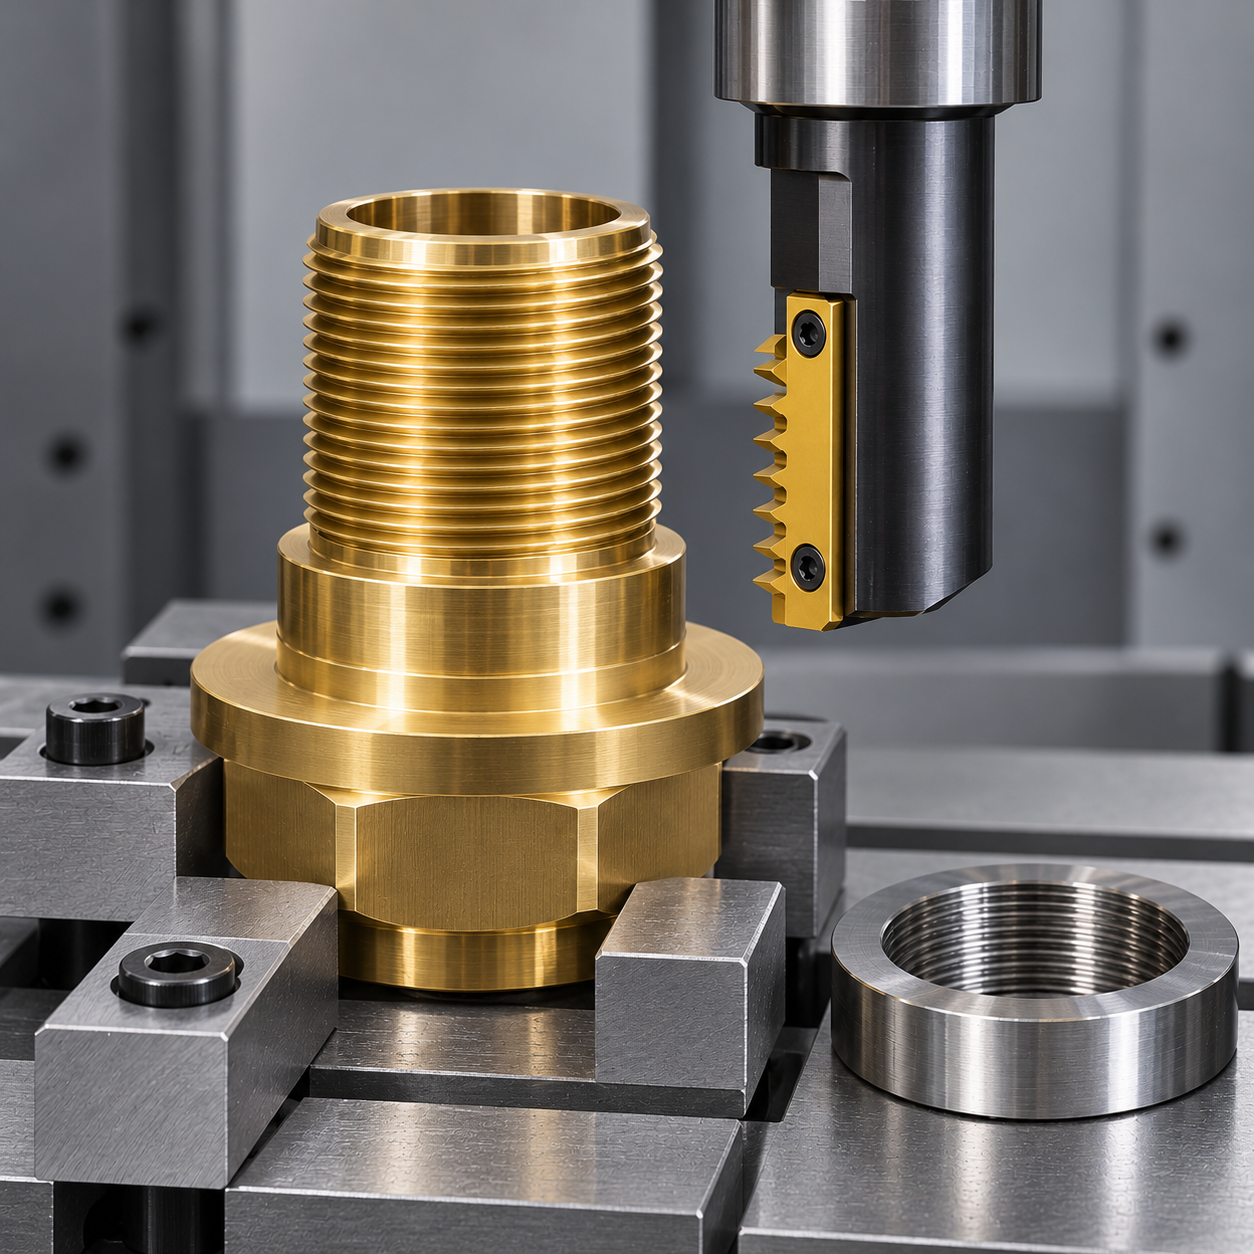
靠近法兰的M60×2外螺纹,先选对外螺纹全牙型和螺距,再核对整排刀齿与肩部的空间,不是看到60°刃形就能代用。本例为假设CuZn39Pb3黄铜压盖,有效螺纹长度18 mm,图纸单独规定退刀槽和密封肩面。采用铣床加工,是因为法兰上的定位特征希望保留在同一次装夹中。
有效牙长不是到法兰的总距离
确认螺纹标准、单线右旋及公差等级,本例假设6g。准确尺寸极限和量规要求按受控图纸及适用标准查询,不能由公称60 mm自行推断。入口倒角和退刀槽应有明确尺寸。如果刀具到不了图纸要求的最后完整牙,应反馈设计冲突,不得悄悄缩短有效牙长。
| 图纸特征 | 刀具分工 | 匹配重点 |
|---|---|---|
| 外圆坯形与肩面 | 12 mm三刃抛光硬质合金立铣刀外圆插补,肩面另作轻精铣 | 大径余量和肩高分别建立 |
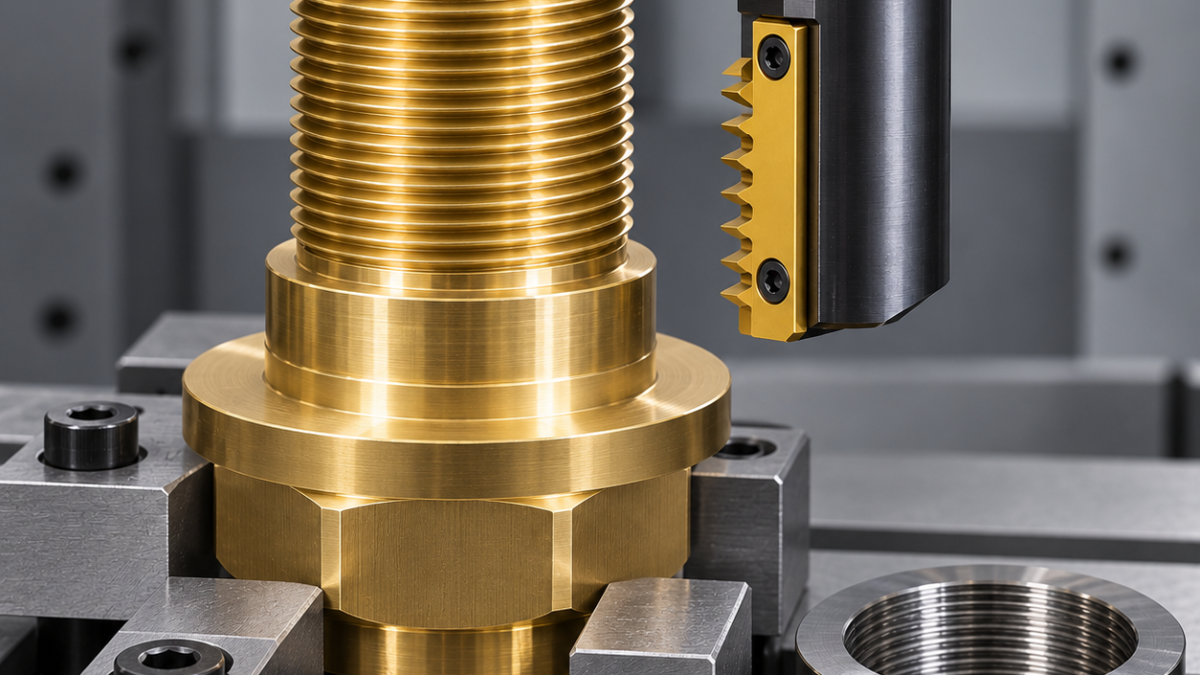
| M60×2外螺纹 | 候选32 mm可转位螺纹铣刀、周向有效齿数2,匹配MT LNHU类外螺纹2 mm螺距全牙型刀片 | 准确刀体、左右手、牙距、齿列长度和避让;系列名不是订货号 |
| 规定退刀槽 | 槽宽和根部退让适配的小硬质合金铣槽刀 | 不可侵入密封带 |
| 入口和残余毛刺 | 双刃硬质合金倒角刀及可到达的受控去毛刺工具 | 保留第一完整牙与牙顶形状 |
一圈升2毫米,只是程序的一部分
单线2 mm螺距意味着螺旋一周轴向移动2 mm;多排牙刀片同时形成多个牙圈,因此必须检查整段齿列的轴向位置和法兰干涉。切入切出圆弧要检查齿列两端,不只看刀尖。外螺纹插补的刀心轨迹在螺纹外侧,采用进给修正前先确认CAM数值是按刀心还是接触轮廓给定。
易切削黄铜采用适当锋利的正前角硬质合金刃。准确系统有选项时可用抛光无涂层,也可选择供应商已验证的低粘附涂层;不能直接采用重钝化钢件刀片,以免推力和牙顶毛刺增大。刀柄应刚性好、跳动低、夹紧长度足够。用背部法兰和可靠支承定位,使螺旋切削力不会移走中心,不夹压螺纹凸台使其变椭圆。
量规前分开判断三个尺寸问题
先粗外形,再精肩面与大径,做规定退刀槽,随后按计划进行螺纹径向粗切与最终定径。多次径向走刀必须保持相同螺旋相位。切削参数从厂家针对黄铜的适用范围试起,以实物刀刃和切屑调整,不给未经验证的通用转速。排净法兰凹处短屑,含铅黄铜按车间材料暴露与冷却管理规定操作。
去毛刺清洁后用规定、已校准的外螺纹环规检查,同时独立测大径、有效牙长和肩面位置。环规到法兰处停住不一定是中径过大,应先查退刀槽、最后一牙和毛刺。确认原因后才用正确方向的径向补偿修中径;轴向移动会改变螺纹位置,不能替代尺寸补偿。按图纸检牙侧纹理,假设要求处Ra 3.2 µm,并监测牙顶微崩和刀座移动。
螺纹刀片选型问答
内螺纹全牙型刀片能直接切同规格外螺纹吗?只有厂家明确允许两用才行,螺距相同不够。2毫米多牙刀片能改程序切1.5毫米螺距吗?不能,刀齿物理间距仍为2毫米。
细牙螺纹与密封座案例用于区分牙型验收和密封几何。宽平密封面则要参考八角刀片精铣的载荷与平面度检查,不能用螺纹环规替代。