中文: ONHU八角精铣刀片怎么选:薄钢盖板平面度与装夹变形
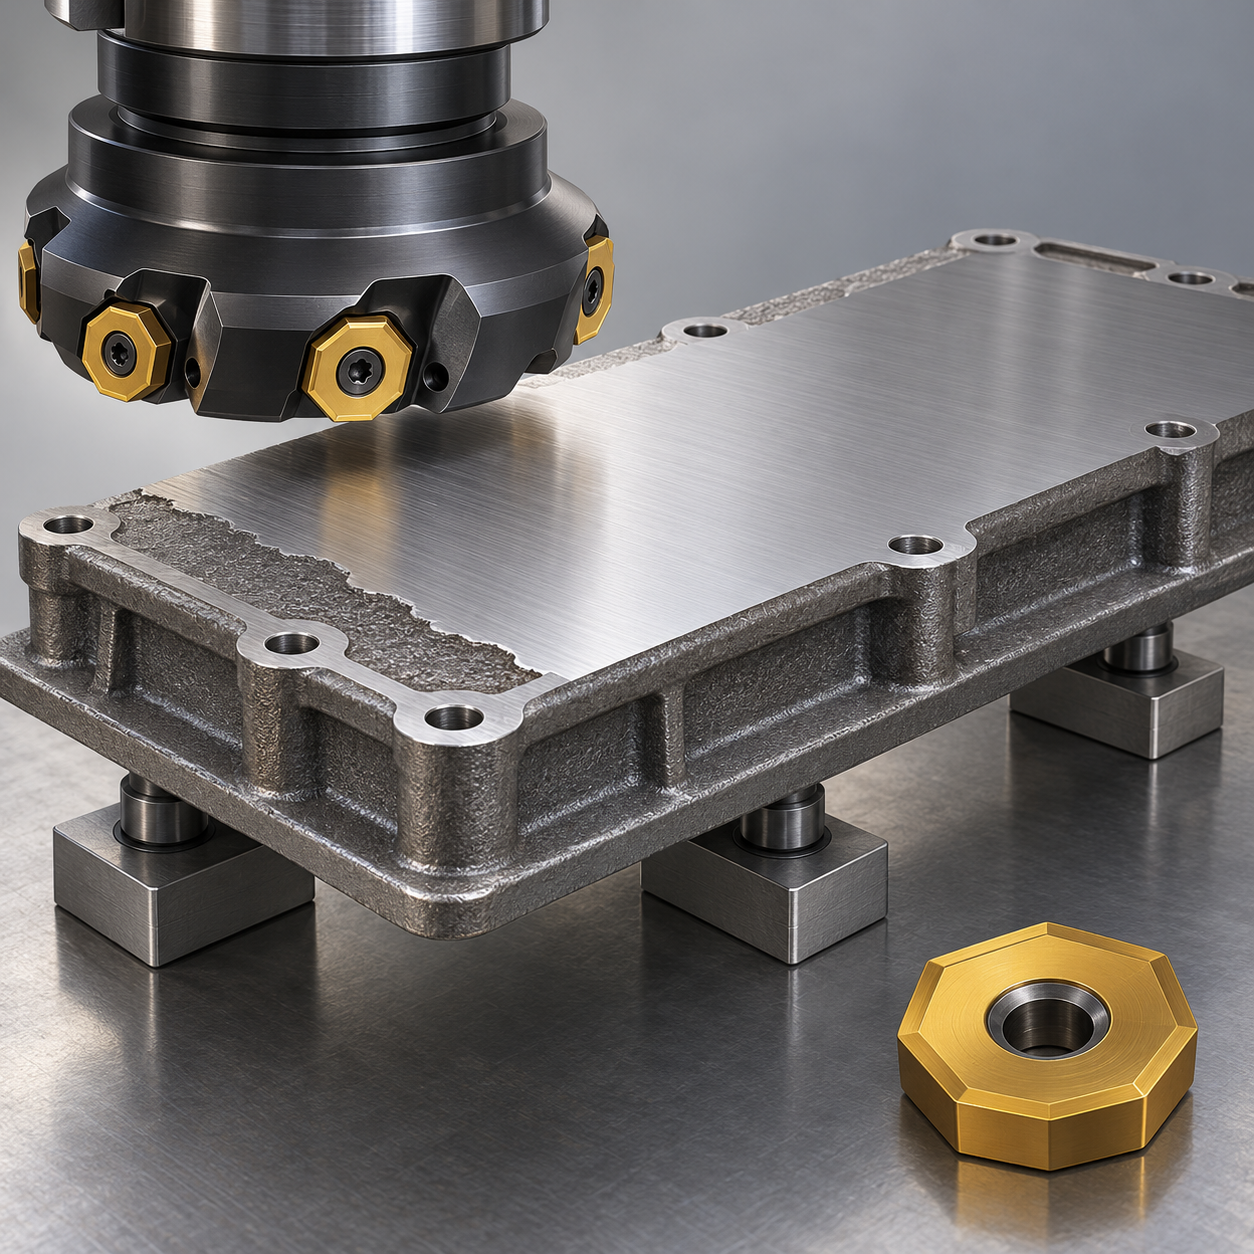
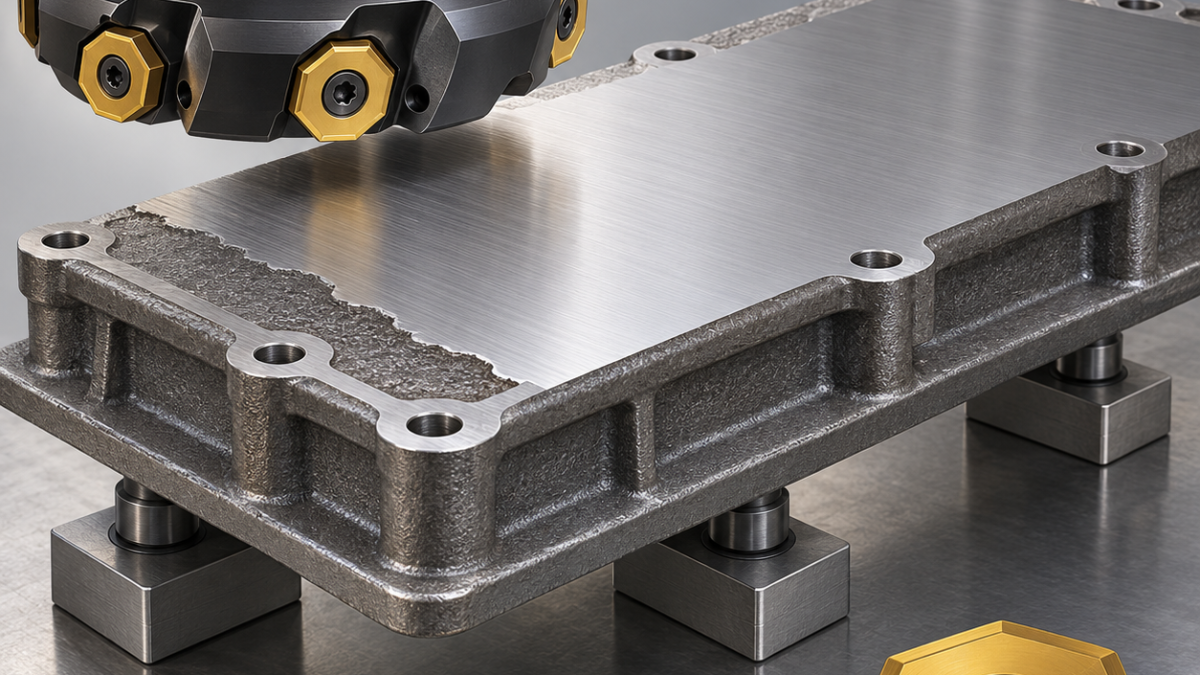
薄钢盖板选ONHU类八角精铣刀片,关键不是“可用刃口多”,而是最后一刀能否在稳定余量下切掉薄层材料,同时不把盖板压弯。本例假设G20Mn5铸钢盖板尺寸为240×160×12 mm,连续密封面的自由状态平面度要求0.04 mm,粗糙度Ra 1.6 µm。这里的尺寸是工艺讨论条件,不是客户实绩,也不是刀具厂家承诺。
先把铸皮问题与精铣问题分开
毛坯在三个明确支承点上定位,探测最高点和凹陷,先判断铸皮能否清净。不能把尚未去除的低点留给精铣刀盘,再临时加大切深。按毛坯应力状态安排两面粗加工,建立A基准后复测精面剩余量。辅助支承只接触、不顶起工件;压板必须压在有支承的位置,不能靠增加压紧力来掩盖颤振。
| 图纸部位 | 配刀建议 | 不要混淆的边界 |
|---|---|---|
| 不均匀铸皮 | 候选63 mm疏齿粗铣刀盘,钢件用韧性硬质合金、适度强化刃口 | 不占用精铣刀片完成清皮 |
| 连续密封面 | 候选80 mm精铣刀体,匹配指定ONHU类磨制刀片及钢件涂层牌号 | 完整后缀、刀座和装配高度一起核对 |
| 四个安装孔 | 短悬伸10 mm双刃硬质合金钻头,低跳动夹头 | 最终精面之前钻孔,防止孔口毛刺划伤 |
| 外边缘 | 6 mm双刃硬质合金倒角刀 | 0.2 mm去锐边不能侵入密封带 |
刀盘直径、齿数与刃口不能单独定
短面铣刀杆优先,测量装好后的各刃轴向高度,而不只测主轴锥孔。候选刀盘需要能覆盖规划走刀,并给钢屑留足空间;实际齿数以厂家刀体配置、机床负载和试切稳定性共同确定,不擅自空装刀片。硬质合金基体选择先看铸钢实际状态和断续冲击,再配厂家适用涂层。薄精铣时,大钝圆会增加挤压;清皮时,过分锋利而缺乏支承的刃口又容易崩损。因此粗刀与精刀不能只换一个补偿值就视为等效。
刀路采用连续偏心扫面,在夹具允许的位置于有效密封面外切入、退出。最终余量应均匀并处于该精铣系统规定范围内,转速和每齿进给按具体牌号及工况试切建立。途中停顿、重复压过残屑、用大进给强行覆盖低点,都可能留下条纹。修光刃能改变纹理,却不能自动纠正刀盘倾斜或工件被压弯造成的形状误差。
验收必须有松夹后的地图
在夹紧状态记录面高,卸载后重新放到规定支承上测两条对角线和长边,再沿纹理及横跨纹理测粗糙度。镜面感不等于平面度合格。出现单条划痕、刀尖高度漂移或自由状态曲面变化时,停机检查刃口、刀座和支承清洁度;不要一直用磨损补偿追尺寸。
评估前道开粗与本例薄盖精铣时,应采用一致的支承条件。高进给选刀中的薄件分支把名义效率与松夹平面度分开,不用高进给数值代替验收。
因瓦光学底板案例提供另一种对照:低热膨胀仍不能消除应力释放变形,检验也必须记录支撑位置。
下单前的两个常见问题
八角形一样就能互换吗?不能,完整型号、压紧结构和刀体适配必须一致。精铣刀盘能顺带吃掉粗余量吗?先核对额定加工范围,本例明确由另一把刀清皮。
前道清皮可对照SPKN方刀片的粗余量处理;装好刀盘后出现波纹,可结合刀柄跳动与刀片高度检查逐项排查。
若盖面装有螺纹接头,螺纹仍须独立验收;可比较M60×2法兰外螺纹配刀,不能用平面度合格代替环规控制。


