中文: LNKX三面刃铣刀片配刀:开口槽宽度与两侧平行度
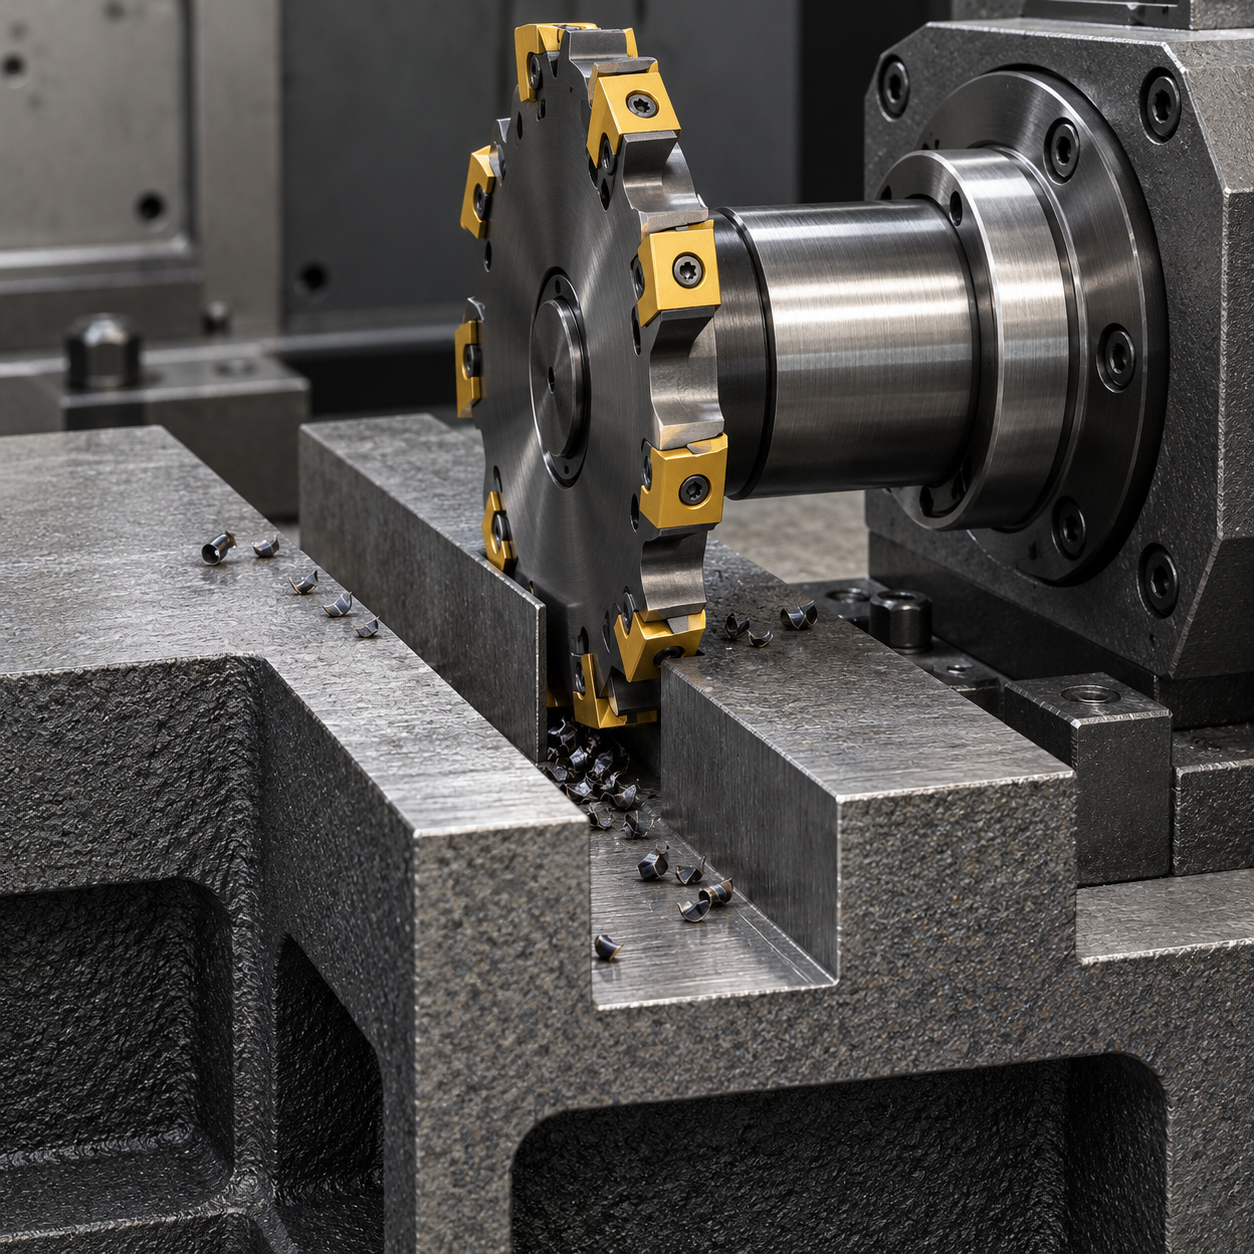
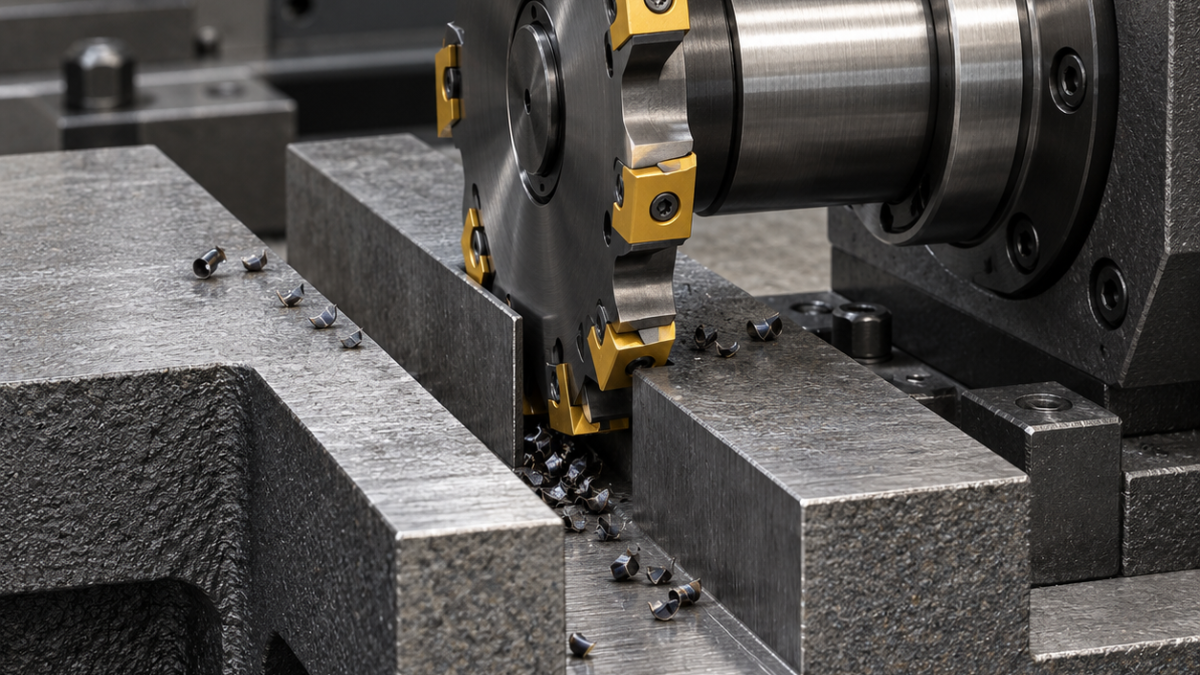
三面刃刀盘能够一次走刀形成槽底和两侧,但决定槽宽的是装好后的切削包络,不是刀盘标称厚度。本例为假设的EN-GJS-500-7球铁导向块:贯通开口槽深32 mm,槽宽允许12.00~12.04 mm,两侧平行度0.03 mm。LNKX刀片系统只是候选,必须确认具体刀体允许的槽宽、槽深及左右刃配置。
先看刀杆和轮毂能不能进入
图纸上的入口、出口必须真正开敞,检查刀盘外径、轮毂、隔套、支承轴承和夹具整个运动包络。可加工深度不仅取决于齿高,还会受轮毂干涉限制。先加工A底面,再用侧挡定位,出口附近有工件支承而不给刀盘设置碰撞障碍。刀杆悬伸过长,即使每片刀装得一样高,也可能加工出上窄下宽或入口出口不同的槽。
| 目标表面 | 刀具安排 | 必须核实 |
|---|---|---|
| A基准面 | 短刀杆正前角硬质合金面铣刀 | 不能在带皮摇晃状态下直接铣槽 |
| 槽底和两侧 | 候选100 mm三面刃刀盘,指定LNKX硬质合金刀片及交错切削配置 | 实际切削宽度、侧刃跳动、轮毂间隙 |
| 精修槽侧 | 刀体允许的可调刀夹,或独立短硬质合金侧壁精刀 | 固定宽刀盘不能靠强行垫片无限调整 |
| 槽口锐边 | 小直径双刃硬质合金倒角刀 | 去锐边不能扩大有效导向宽度 |
进给不能把所有齿都当成同一侧齿
刀片采用适应球铁断续接触的韧性基体和匹配涂层;带皮处需要一定刃口强度,但钝圆过大又会增加侧向推力。左右手、刀座角度、紧固件以及完整规格必须服从厂家规定。交错齿布置中,每个齿未必都参与同一侧壁切削,计算每齿进给时必须区分总刀片数与该表面的有效齿数。具体转速、齿距和负载范围按实物刀体及牌号资料建立,不把其他直径刀盘的表格直接照搬。
粗加工采用稳定贯通走刀,让切屑离开下一齿入口。对于40 µm槽宽公差,如果装配包络不能直接可靠达到,应保留可测量侧余量并安排精修。不能假定再走一遍只会修掉某一侧,也不能把弹性让刀当成稳定尺寸补偿。球铁碎屑和粉尘按车间规定收集;干式或冷却液方式先验证,再稳定执行,避免忽干忽湿及残屑反复进入侧壁。
量规能通过,也可能是楔形槽
至少在入口、中部、出口测槽宽,并在上口与近槽底处分层取点;另检两侧平行度、深度及假设Ra 3.2 µm要求。塞规只是功能检查的一部分,不足以定位刀杆挠曲。刀片轴向位置漂移、刀杆接触面微动磨损、出口崩边增加时,应停下检查,而不是等整片刀崩裂后再换。
三面刃铣槽常见问答
加隔套能修正任何槽宽吗?只能在可调刀盘规定范围内调整,不能改变固定刀体的安全夹持。为什么出口比入口宽?先查刀杆卸载回弹和出口支承,再考虑牌号。
封闭下凹槽另见可转位T槽刀的进入与退刀方案;选择顺逆铣及挡块方向时可对照铣削方向与受力检查。


