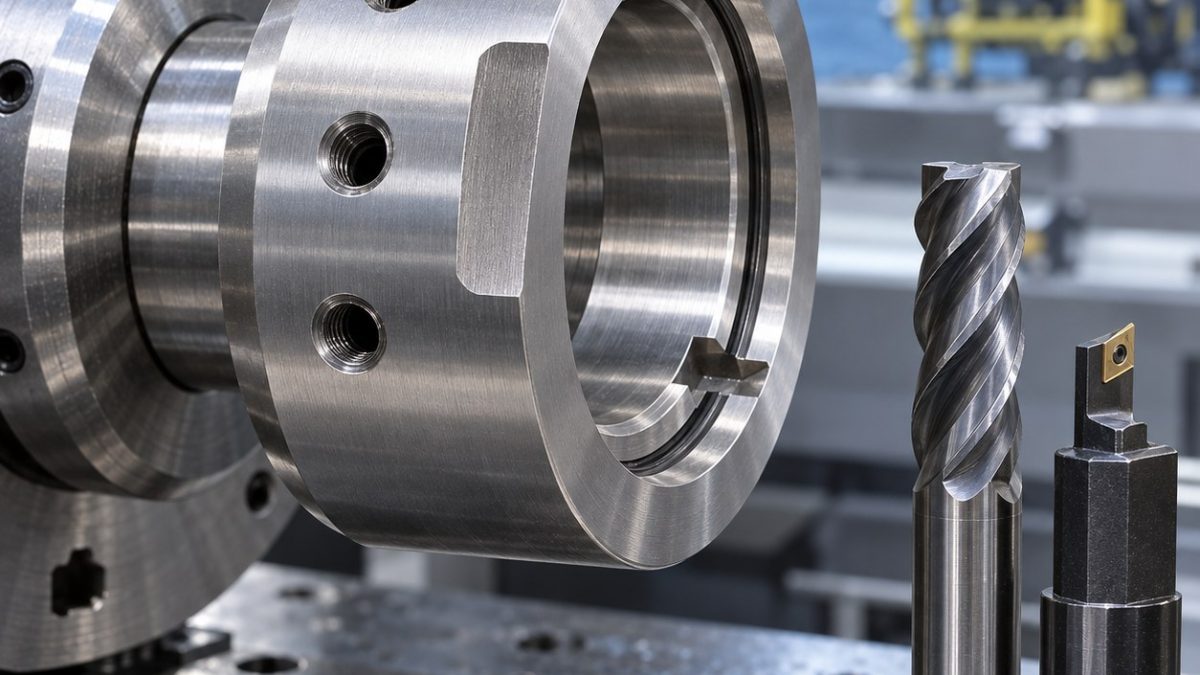
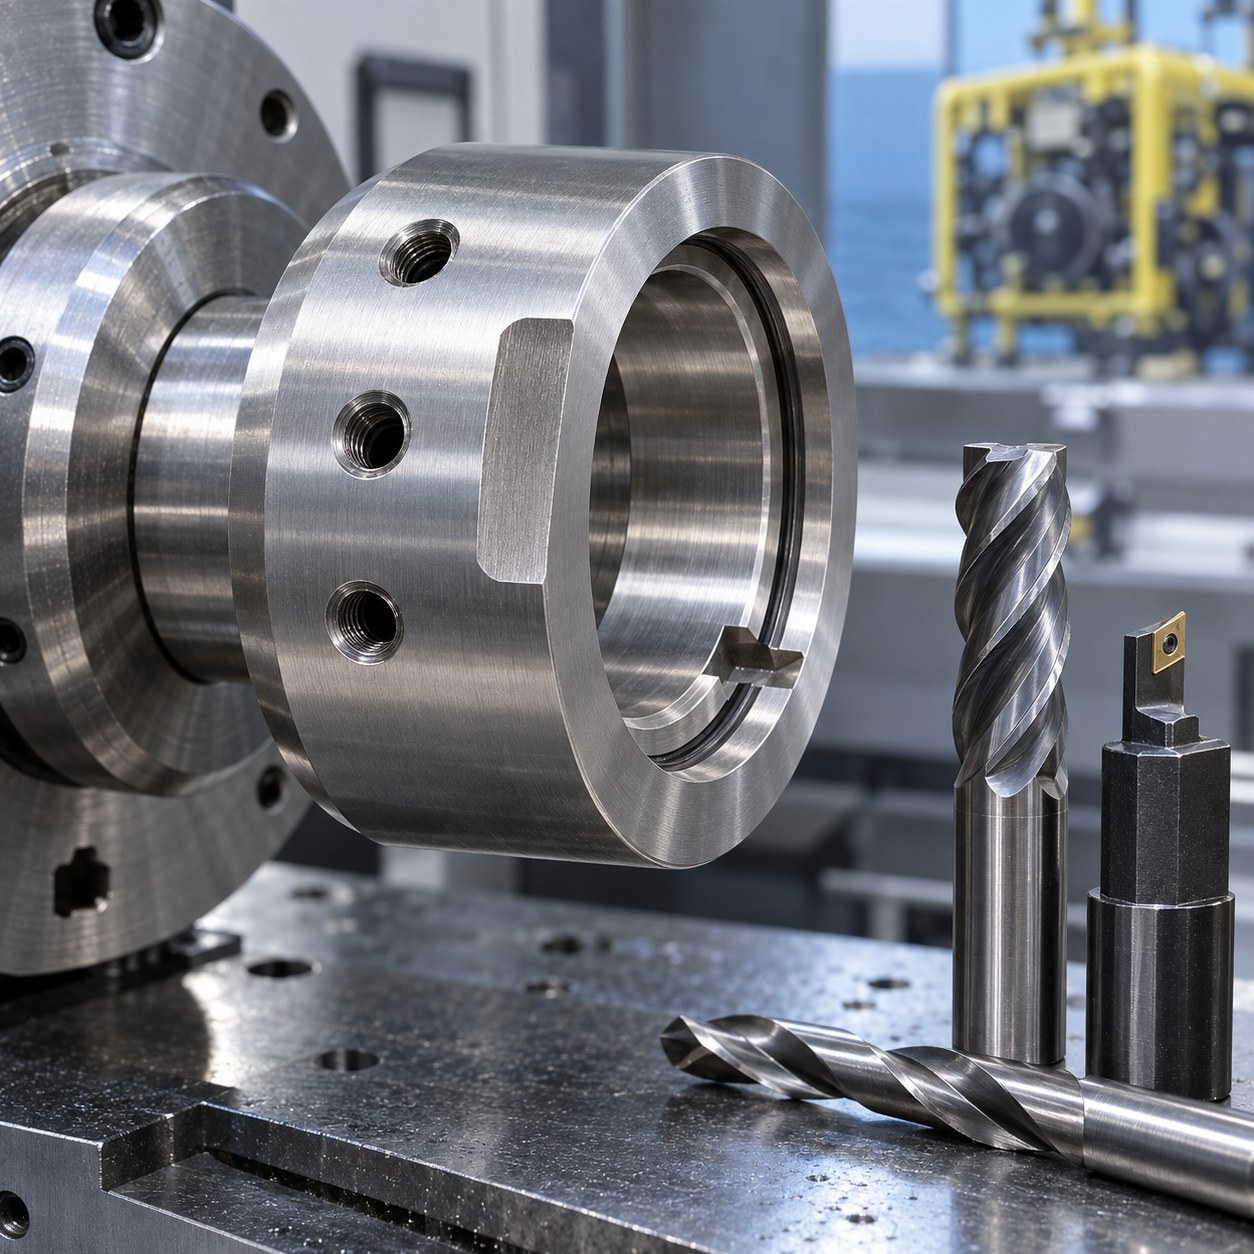
中文: S32760双相不锈钢传感器锁紧环密封槽与径向键槽配刀
这件假设的S32760海底传感器锁紧环,内密封槽和径向键槽共用内孔基准,却对刀具提出不同要求:前者保护密封元件,后者传递角位置。文中公差仅说明规划逻辑,压力、材料证书和服役验收另行规定。
断续加工前先建立内孔基准
壁连续时先车削并精镗内孔,再以成品内孔在胀套上定位。键槽切开前先加工内密封槽,键槽采用稳定侧向吃刀;紧定孔最后加工,且避免切屑落入内孔。
特征与刀具选择
| 特征 | 刀具 | 理由 |
|---|---|---|
| 内孔基准 | 涂层硬质合金钻后接短精镗杆,刚性刀柄 | 槽加工前精修内孔;铰刀无法修复后续断续加工变形。 |
| 内密封槽 | 1.5 mm内孔切槽硬质合金刀片,正前角、最短悬伸 | 无停顿进退刀;手磨刀会摩擦并硬化侧壁。 |
| 径向键槽 | 4 mm变螺旋AlTiN硬质合金立铣刀,短刃热缩夹持 | 自适应侧铣控制缺口磨损;全宽垂直下刀冲击大。 |
| 紧定孔 | 硬质合金定心钻及2.5 mm内冷钻 | 先在曲面外圆定心;不定心会打滑并加工硬化。 |
| 扳手平面边 | 45°硬质合金倒角刀,小刃带 | 只按图纸去边;砂轮会磨圆基准。 |
防止双相钢加工硬化
超级双相钢需要稳定切削,最怕擦磨。保持有效切屑负荷,槽内不得停刀,并按工艺文件持续供冷。键槽壁发亮、缺口磨损或槽边撕裂,应先检查刀具再改路线。
配合与槽形检测
松夹后测内孔圆度、密封槽宽深、以孔基准测键槽位置,并从外部基准测紧定孔轴线。代表性轴和键仅用于机械配合检查;海底密封与压力测试另行要求。
实用配刀问答
为何键槽前先加工密封槽?
连续壁给内槽刀更好支撑。
量规能证明海底密封吗?
不能,只检查几何。
440C Encoder Disc CNC Tool Selection for Radial Windows and Datum Bore · PCTFE Cryogenic Valve Poppet CNC Tool Selection for Seal Cone and Spring Pocket


