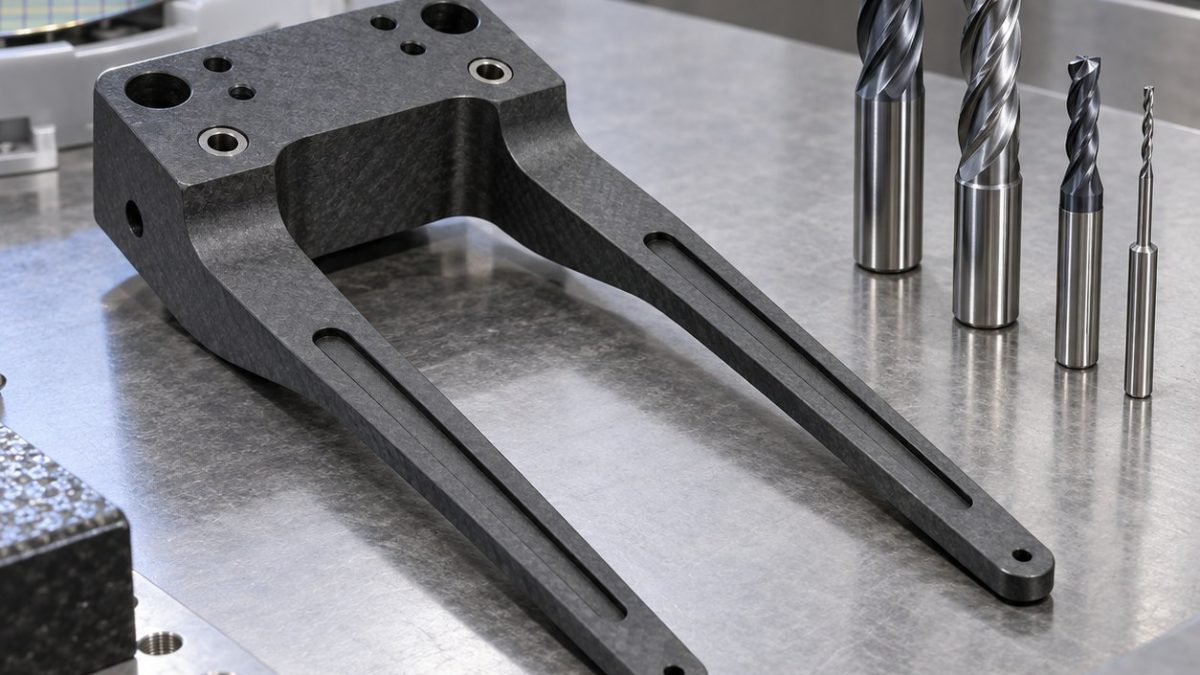
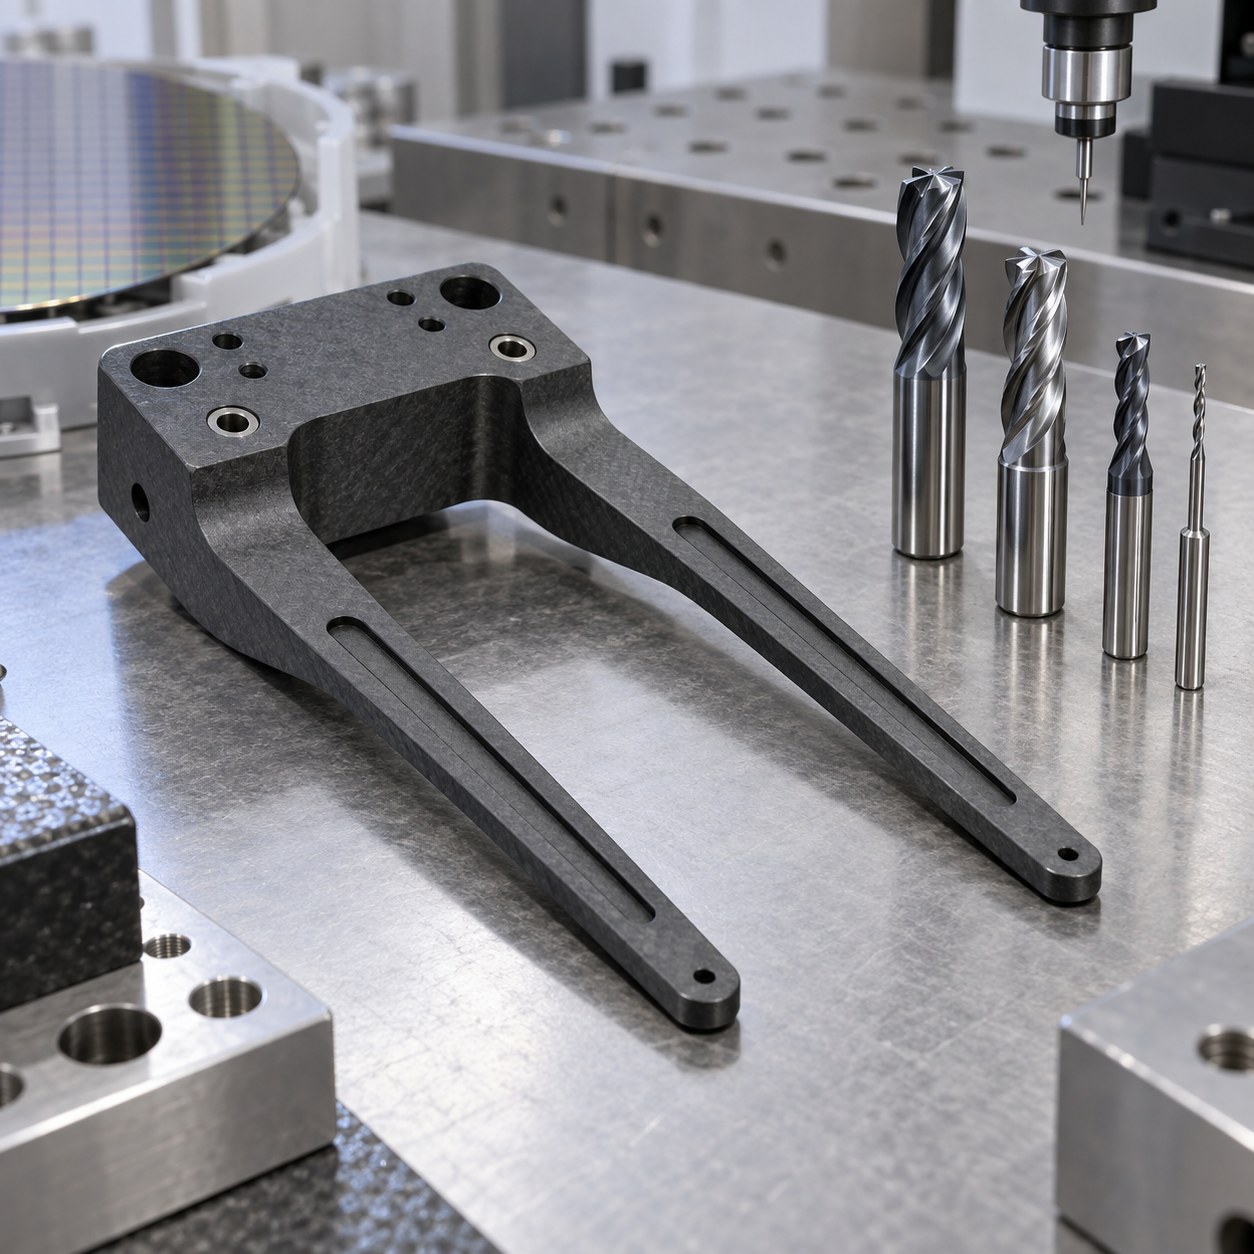
中文: PEEK-CF30晶圆搬运叉薄叉齿与真空槽配刀
本案例回答“PEEK-CF30晶圆搬运叉怎样配刀才能避免两根长叉齿翘曲”。读图先从安装基面和双定位孔建立坐标,再追到真空接触面;外轮廓在叉体仍有支撑时才逐步释放。尺寸仅用于工艺说明,不代表半导体设备认证。
释放叉齿前先锁定基准
毛坯仍是整板时先精修安装基面和定位孔系。双叉窗口对称粗加工,叉尖保留牺牲桥;换新微刀加工真空槽,再在大面积真空夹具上交替去除桥位。
按特征建立专用刀具包
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 安装基面 | 10 mm两刃抛光未涂层硬质合金面铣刀,平衡短刀柄 | 轻切建立基准且不擦磨;多齿铝用刀易积聚磨蚀粉屑。 |
| 双薄叉齿 | 5 mm两刃金刚石涂层抛光硬质合金刀,14 mm有效刃长,液压刀柄 | 两侧交替走刀平衡应力;全深开槽会推弯悬空叉齿。 |
| 浅真空槽 | 1.5 mm单刃抛光硬质合金槽刀,5 mm伸出 | 单刃利于排出粉屑和丝状毛刺;四刃微刀会重复切热屑。 |
| 定位孔 | 硬质合金钻后接4 mm PCD刃铰刀,精密筒夹 | 铰孔把位置锁在安装基准上;小镗杆没有足够避空。 |
| 螺纹嵌件座 | 3 mm两刃硬质合金刀圆插补,平底倒角刀收口 | 圆插补控制过盈量;普通麻花钻会留下锥底。 |
控制碳纤填充料的热与毛刺
碳纤让材料具有磨蚀性,而PEEK基体仍会因热软化。保持刃口锋利,用获准方式及时抽走干屑;槽底发亮、边缘起羽毛或负载上升就换刀。困住粉屑的多刃刀并不能提高效率。
自由状态与真空通路检查
先测安装面与定位孔关系,再把工件松夹置于平台上扫描两叉高度。用洁净低压通路检查槽的连续性,并在放大下检查所有叉齿边缘;实际晶圆搬运仍须设备另行验证。
搜索问题对应的配刀问答
为何两侧交替加工叉齿?
平衡去料可减少单侧应力,也给切屑留出排出空间。
是否所有特征都用PCD?
不必;只在磨损高且几何、批量合理的特征上使用。
S32760 Super Duplex Sensor Collar CNC Tool Selection for Seal Groove and Radial Keyway · PEKK Aerospace Harness Clamp CNC Tool Selection for Curved Saddle and Retention Ears


