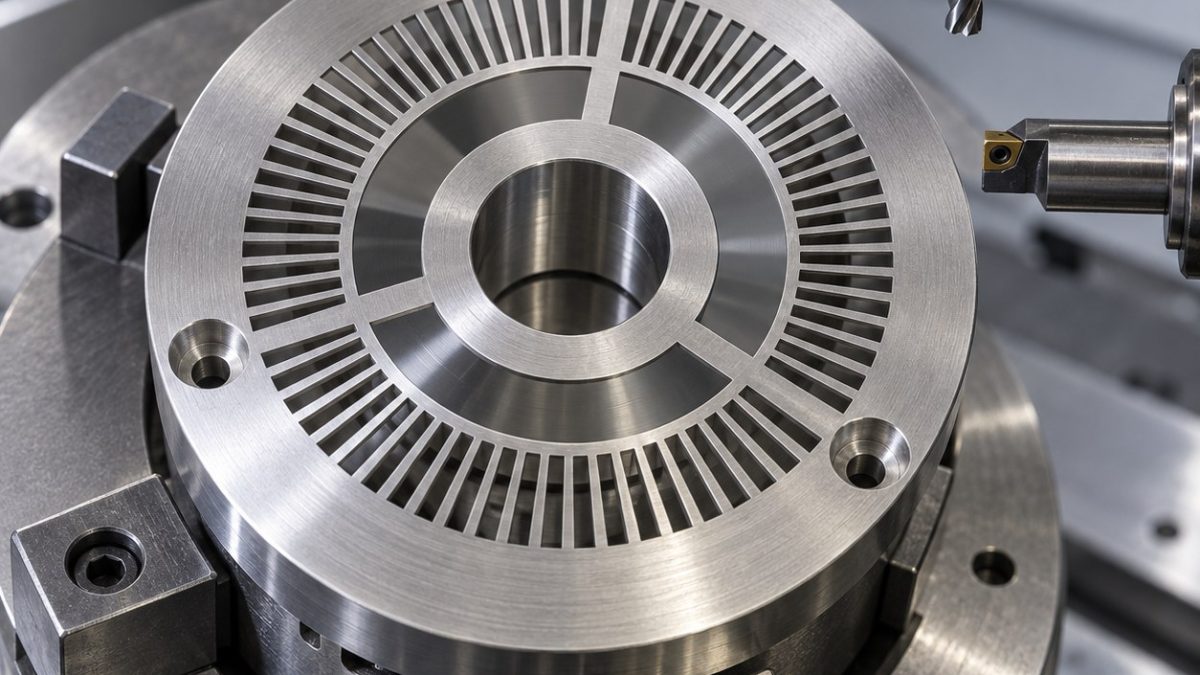
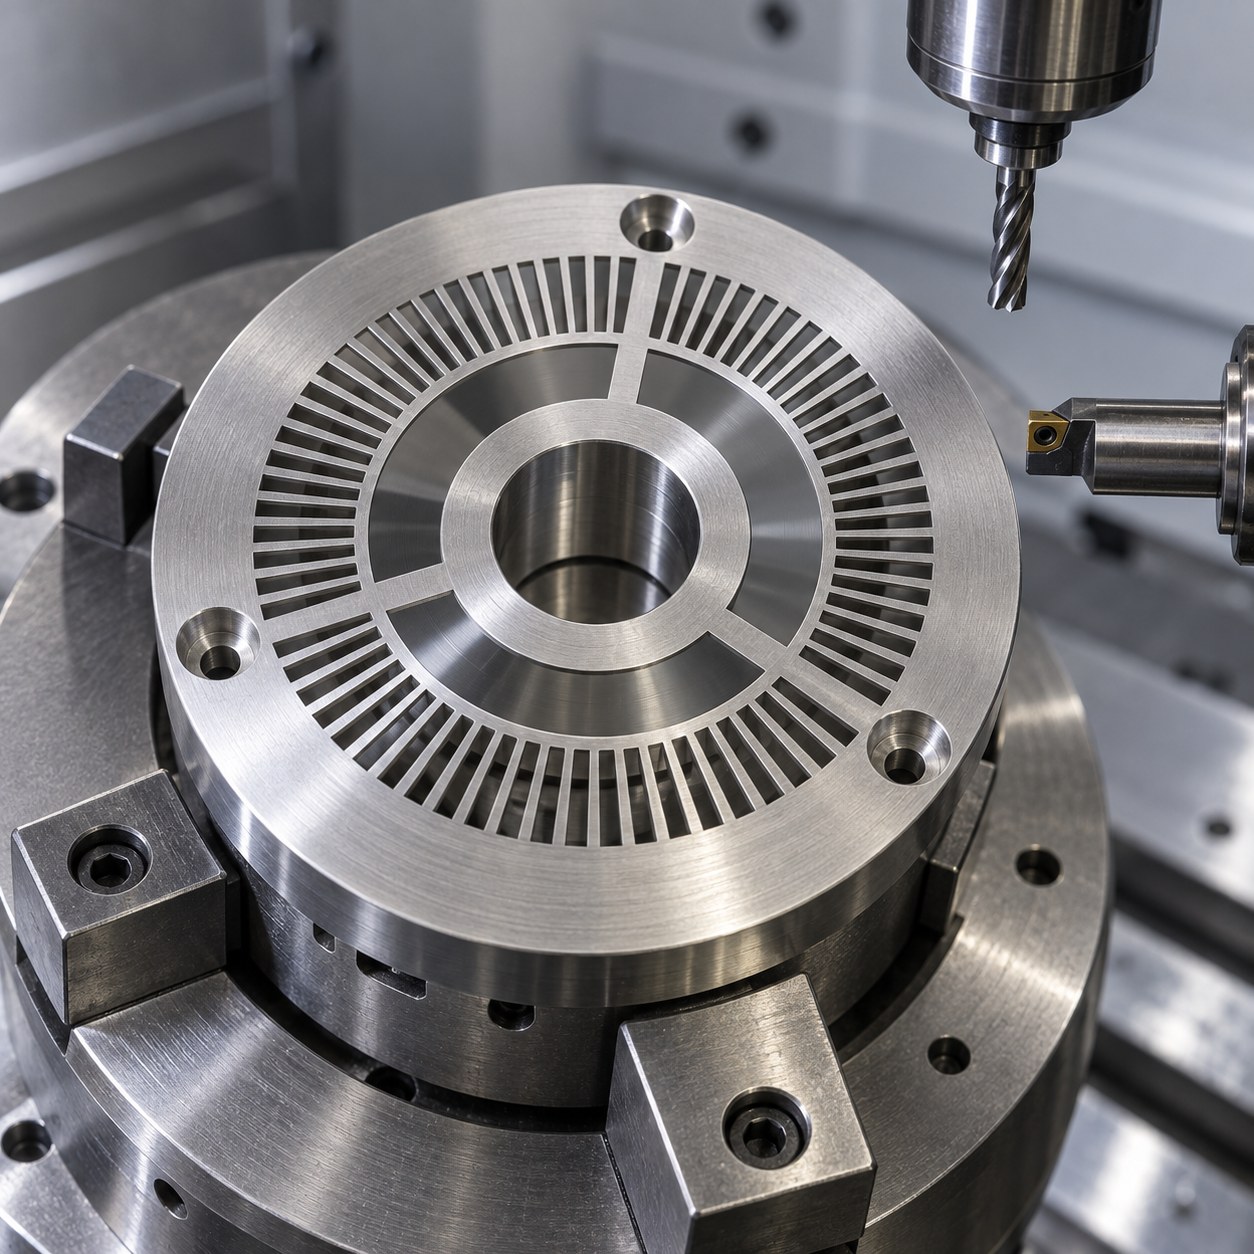
中文: 440C编码盘径向窄窗与基准孔硬铣配刀
440C编码盘的难点不是把槽开通,而是在薄辐条释放后仍保持径向窗口节距。假设毛坯淬硬至52 HRC,有一圈径向窗口,以中心孔A为旋转基准;示例图纸要求测量半径处节距误差不超过0.05 mm,图形对孔跳动0.03 mm。这些数值只是配刀演示。刀具和支撑夹具必须一起决定。
先支撑薄盘,再分散去料
工艺允许时在热处理前加工端面和中心孔粗形;淬硬后精修端面并精镗A。用退刀避空的心轴和整圈端面支撑,不能让薄辐条承受夹力。窗口按隔位顺序开粗,全部开通后松夹复测;再以孔A重新定心精修侧壁。
硬铣磨损与毛刺
440C在每次窗口切入处形成集中热负荷。采用稳定的小径向切宽刀路,并保持经机床验证的冷却条件;极小切屑厚度会变成摩擦。放大镜查后刀面磨损,刀具寿命开始和结束各留一个基准窗口。槽宽突然增大或出口翻边,应换刀并复测,不能加走刀强行补救。
编码盘每项图纸特征与刀具
| 功能特征 | 所选刀具 | 取舍依据 |
|---|---|---|
| 中心基准孔A | 涂层硬质合金预钻及短伸出小精镗杆,动平衡刀柄 | 粗加工应力释放后精镗确定旋转中心;钻孔不能直接当最终基准。 |
| 窗口粗去料 | 2 mm四刃AlTiN硬质合金微铣刀,加强芯,刃长约6 mm | 小径向吃刀分层,避免全宽开槽使微刀过热。 |
| 窗口侧壁精修 | 1 mm两刃TiSiN硬质合金微刀,轻微钝化,热缩刀柄 | 两刃留排屑空间;磨头会圆化检测边。 |
| 三个安装沉孔 | 涂层硬质合金定心钻、2.5 mm钻、带导向5 mm沉孔刀 | 分步制孔控制出口毛刺与座面垂直。 |
| 辐条根部圆角 | 0.6 mm颈部避空两刃圆角硬质合金刀,最短伸出 | 形成图纸根圆角;尖角会提高开裂风险。 |
自由状态测节距
先实测硬度,再确认涂层刀具等级。松夹后测中心孔圆度、端面平面度,以孔中心在影像仪上计算窗口角节距,并在图纸指定半径查槽宽和根圆角。光学边的毛刺应作尺寸缺陷处理,不应随意油石修整。
常见配刀问题
为何不用1 mm刀一次全槽切完?
全宽受力与热量集中,薄辐条和微刀都容易失稳。
孔A应在窗口前精加工吗?
精修窗口需要它作基准,松夹后还要复查孔。
三坐标节距合格就能装机吗?
仍需边缘质量和传感器系统的独立验收。
相关图纸配刀案例: Inconel 718 Turbine Oil Nozzle Ring CNC Tool Selection for Angled Jet Holes and Scalloped Pockets; AZ31B Magnesium Camera Heat Sink Housing CNC Tool Selection for Thin Cooling Fins and Lens Boss Pocket.


