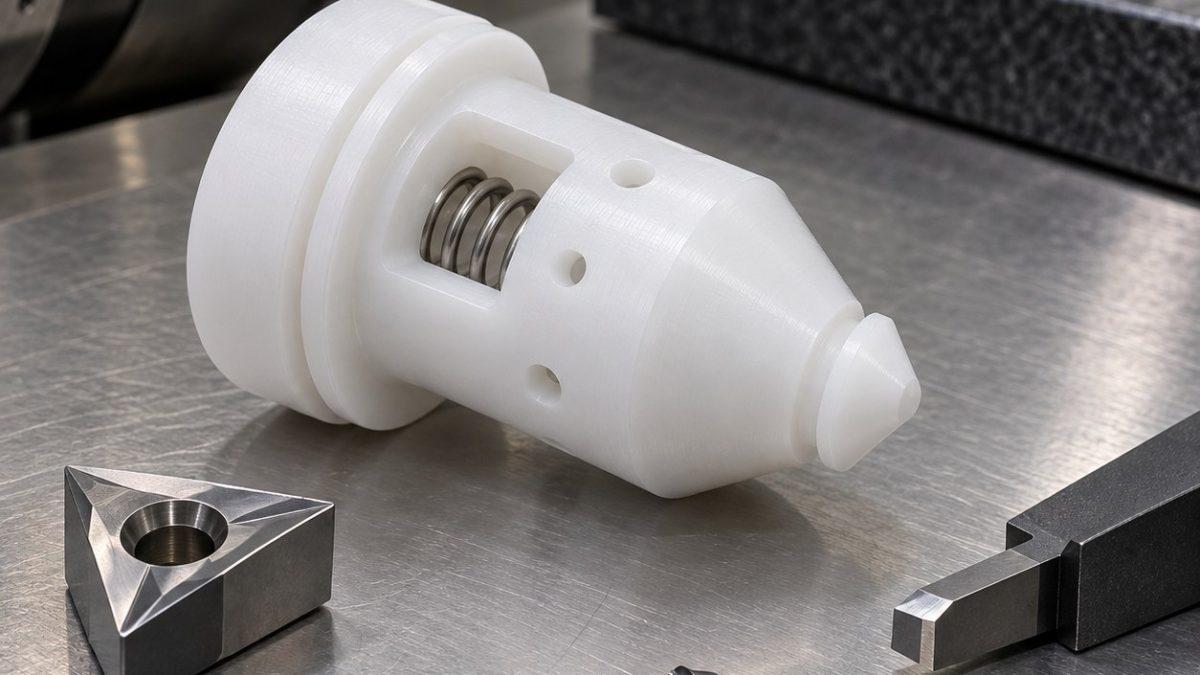
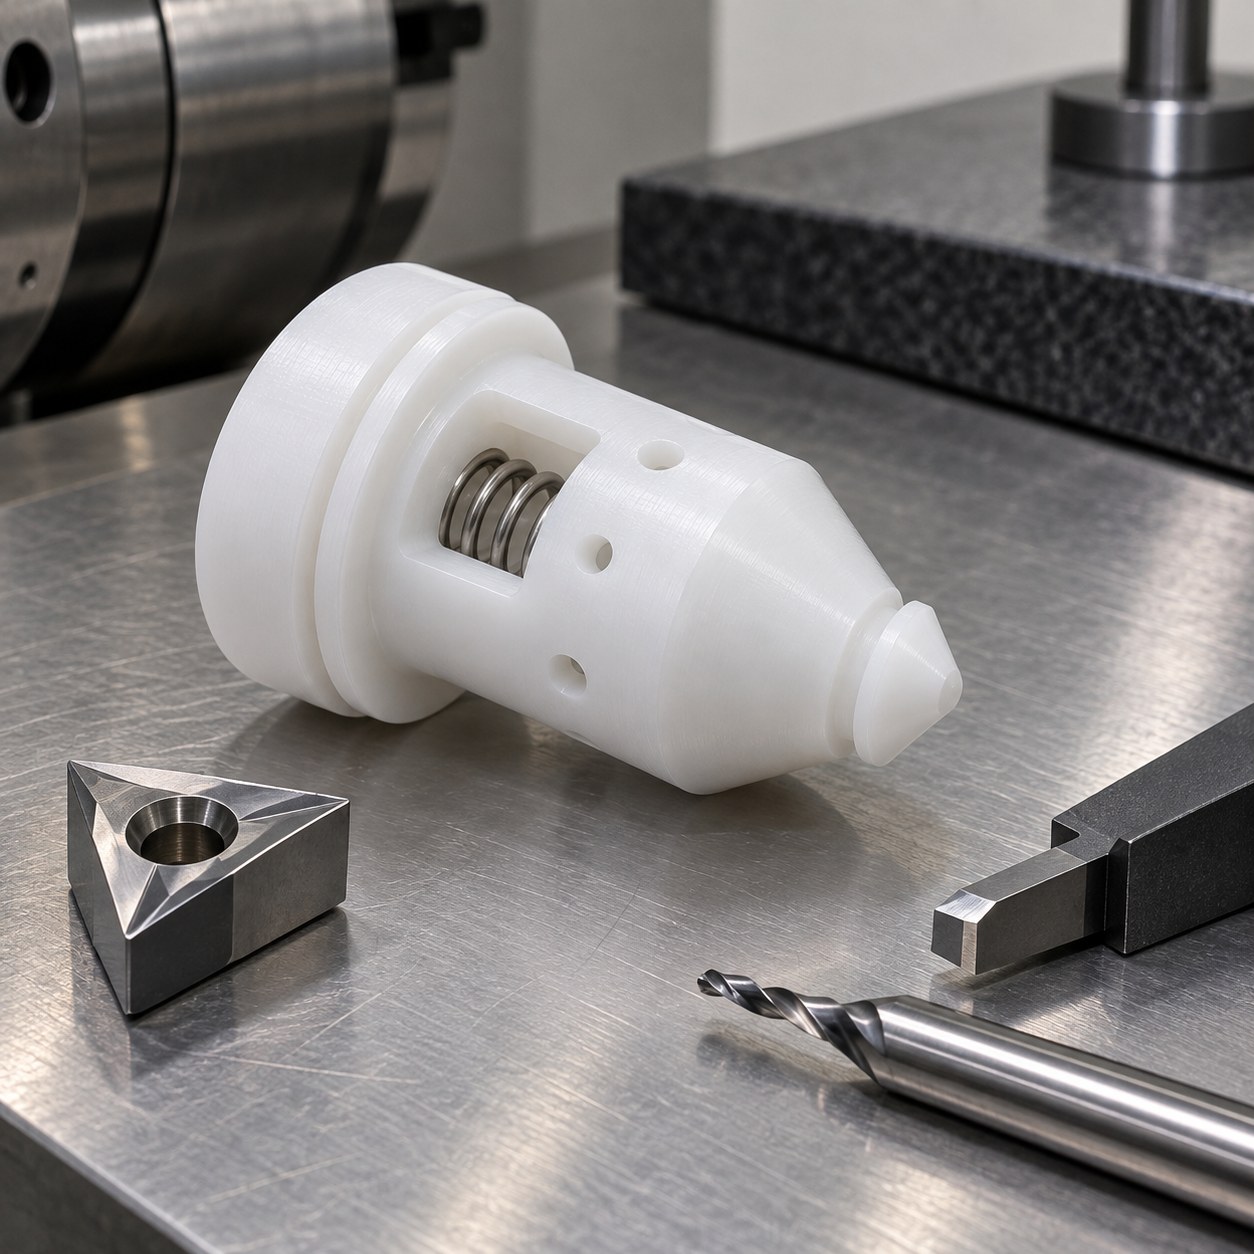
中文: PCTFE低温阀芯密封锥面与弹簧盲腔配刀
这张假设的PCTFE低温阀芯图纸,配刀的首要约束是密封锥面相对弹簧盲腔的轴线。示例中锥角为30°、最薄密封唇0.8 mm,盲腔对车削外圆基准A的同轴要求为0.04 mm;这些数值只用于说明选刀,不代表产品图纸。加工重点是锋利刀口和低受力精加工。
先建立基准,再留住薄唇支撑
软夹头夹住牺牲工艺台,一次装夹粗车外圆、台肩和锥面。趁薄唇仍有周围材料支撑时开盲腔,锥面与腔壁各留少量精加工余量。二次软爪定位取已加工外圆,不能夹在薄唇上;径向孔从有实体支撑的一侧钻入。
低温密封特征逐项配刀
| 图纸特征 | 具体刀具 | 舍弃方案的理由 |
|---|---|---|
| 外圆与锥面粗车 | 锋利正前角、未涂层抛光硬质合金车刀片;短刀杆 | 小切深粗车;钝化负前角钢件刀片会挤压塑料薄唇。 |
| 密封锥面及薄唇精车 | 小刀尖圆弧的精磨正前角硬质合金成形刀;高精度夹持 | 一次连续走刀避免台阶;大刀尖半径易抹压0.8 mm薄唇。 |
| 弹簧盲腔 | 4 mm两刃抛光未涂层硬质合金立铣刀,短伸出;随后小镗刀 | 螺旋粗铣留侧壁余量,精镗修正轴线;仅用麻花钻会留下差的盲底。 |
| 径向均压孔 | 1.2 mm锋利两刃硬质合金微钻,出口有支撑 | 控制出口须边;长细钻易偏斜。 |
| 卡槽及微倒角 | 1 mm抛光硬质合金切槽刀;45°单刃倒角刀 | 槽宽受控且不磨圆密封边;手工去毛刺易破坏唇口。 |
切屑与刀刃寿命
可用过滤干燥空气排屑,若用切削液须先核对具体PCTFE牌号兼容性。低切深也要保持有效切削,防止刀刃摩擦生热;须状切屑缠住槽刀时立即清理。锥面发雾或出现连续羽状毛刺,就应检查刃口并换刀。热手抛会改变线接触形状。
松夹后检测功能面
零件松夹并达到测量温度后,用非接触轮廓测角度和唇口连续性,内径量具测盲腔,显微镜查均压孔出口。窄量规查卡槽宽度,再按基准A测盲腔同轴。常温尺寸不能替代低温密封试验,后者必须另有规定程序。
常见配刀问题
密封锥面车完还要抛光吗?
只有图纸指定抛光余量和方法时才做;先调整精车刀刃与进给。
为何盲腔先于锥面精车?
开腔会改变局部支撑,锥面最终成形应在粗去料后。
能靠手工刮除孔口须边吗?
先优化微钻与出口支撑,手工处理须受控且不能碰伤锥面。
相关图纸配刀案例: 6061-T6 Optical Dovetail Translation Stage CNC Tool Selection for Slide Rail and Adjustment Slots; UHMWPE Conveyor Chain Wear Guide Rail CNC Tool Selection for Curved Pocket and T-Slot Mounting Groove.


