Related tooling references: AZ31B Magnesium Camera Heat Sink Housing CNC Tool Selection for Thin Cooling Fins and Lens Boss Pocket and Tungsten Heavy Alloy Collimator Insert CNC Tool Selection for Stepped Slit Aperture and Dovetail Rail.
中文: 6061-T6光学燕尾滑台导轨与调节长槽配刀
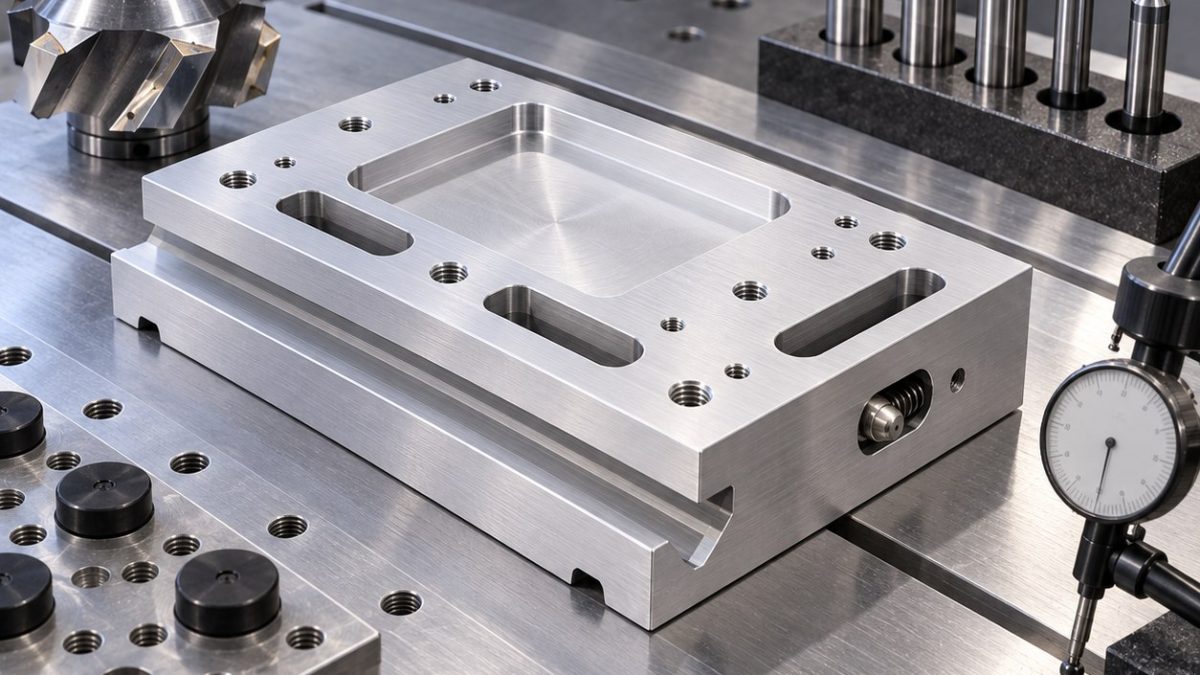
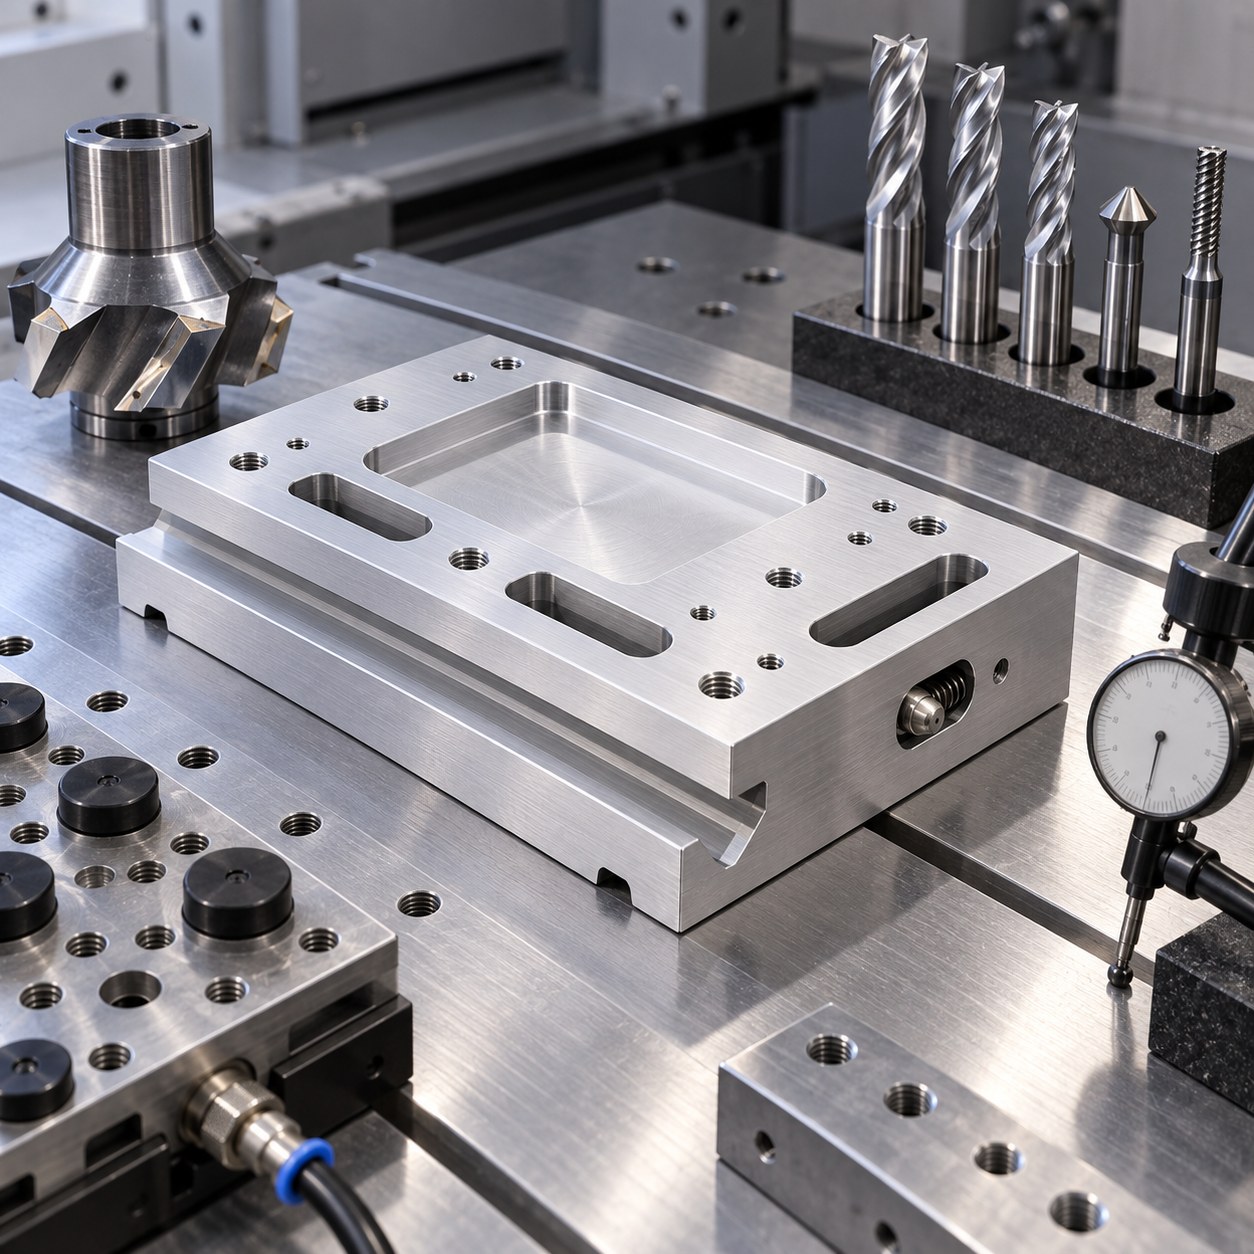
这个6061-T6光学滑台案例回答燕尾平移底座如何配刀:滑动手感、调节长槽和阳极前表面质量要同时满足。燕尾刀不是单独选择,而是在粗加工策略之后确定。
光学滑台特征与铝合金配刀
| 滑台特征 | 刀具与刀柄 | 公差原因 |
|---|---|---|
| 燕尾滑轨 | 6 mm粗开槽后用热缩刀柄燕尾成形刀 | 控制滑轨角度;拒绝球刀插补燕尾。 |
| 调节长槽 | 5 mm三刃抛光铝用立铣刀 | 阳极前保持槽壁表面。 |
| 消光浅腔 | 10 mm高螺旋粗刀和6 mm精刀 | 获得平整消光准备底面且无振纹。 |
| M3螺孔 | 硬质合金钻和螺纹铣刀 | 避免薄凸台中断丝锥。 |
| 弹簧柱塞孔 | 导孔后镗刀定径 | 比直接钻到尺寸更能保证柱塞对中。 |
先导轨后长槽工艺
先铣底面基准,再开粗槽,调节长槽削弱刚性前先成形燕尾导轨。消光浅腔用浅层光栅精修,M3孔和柱塞孔从同一基准加工。
6061表面与阳极前控制
6061-T6好切,但光学件不能有振纹、毛刺和阳极条纹。抛光三刃铝用刀、雾化或气流排屑、顺铣精修让边缘一致。倒角刀变钝前更换,避免卷边。
滑轨检测方案
检测燕尾角度、导轨直线度、长槽位置、螺纹孔配合、柱塞孔对中和阳极前目视表面。
6061滑台问答
为什么调节长槽前先成形燕尾?
长槽会降低刚性,精密导轨要在底座更强时完成。
球刀能做燕尾吗?
可近似插补,但成形刀的滑动角更干净。
阳极前最重要什么?
一致刀纹、无毛刺长槽和干净倒角。


