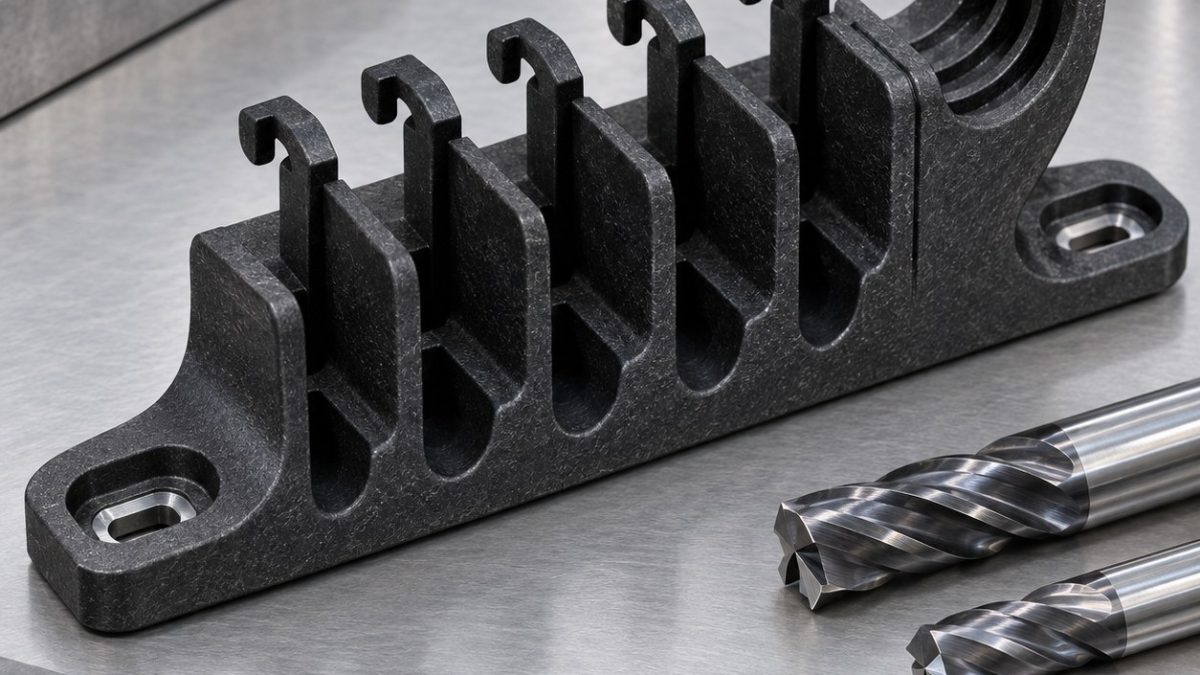
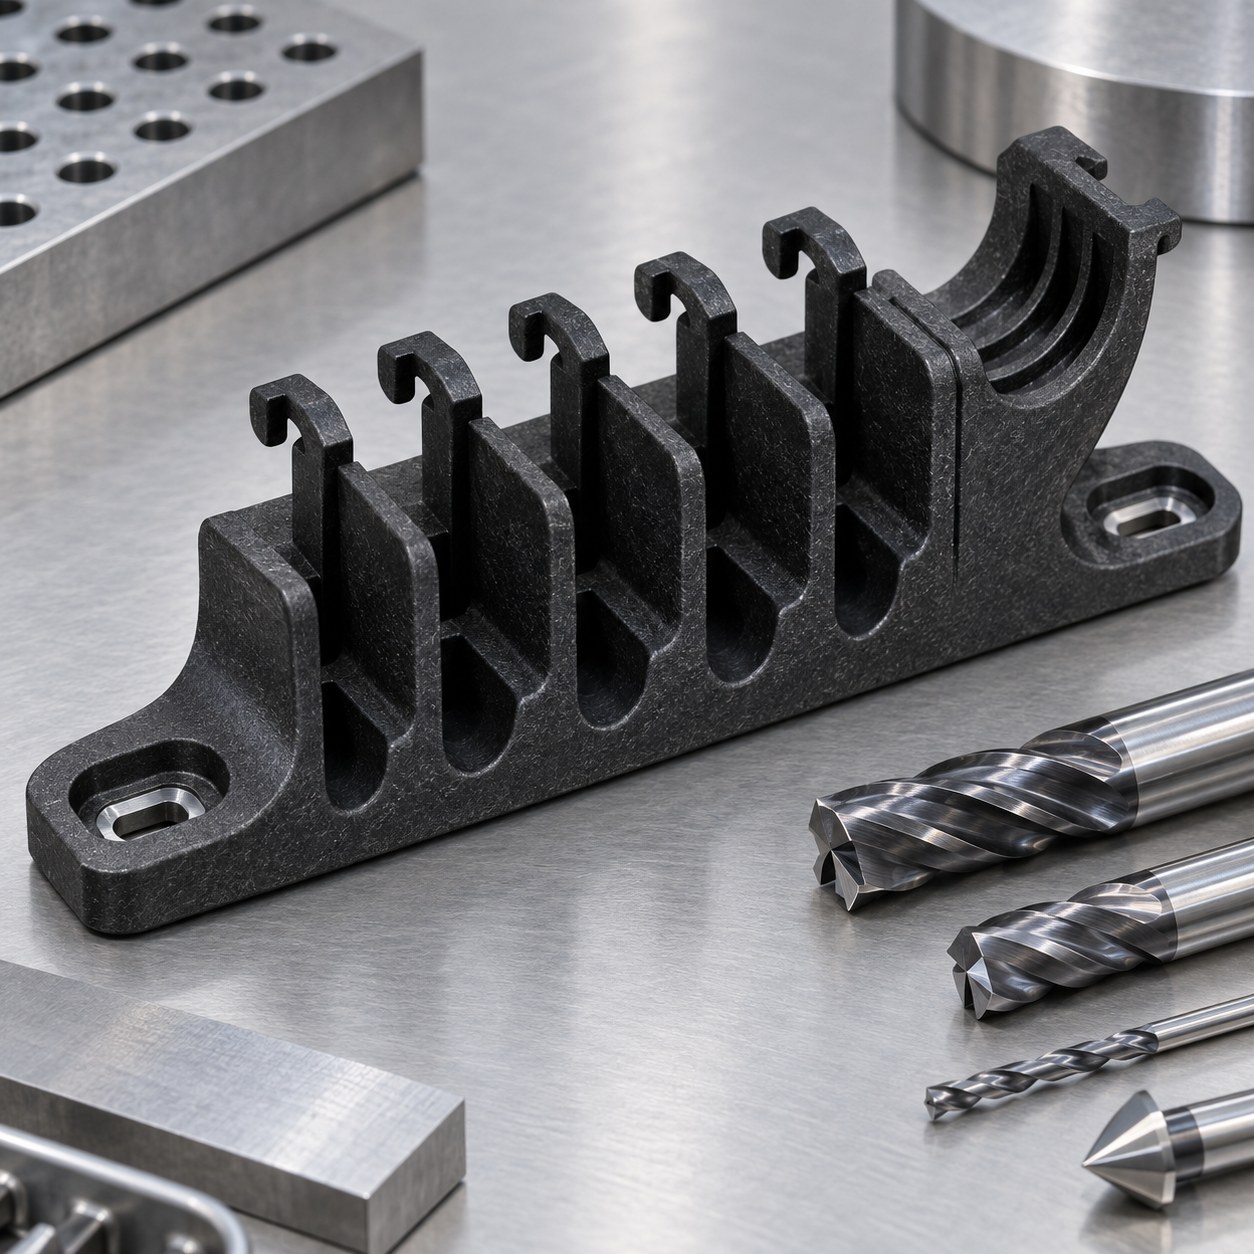
中文: PA66-GF30机器人电缆导向梳卡钩与沉孔槽配刀
实际问题是:怎样释放多只玻纤尼龙卡钩,既不崩裂钩根,也不拉弯长底轨。假设图纸以两个沉孔安装槽定位全部线槽,卡钩开口必须在自由状态检验。外观虽类似模塑件,本例仅作为板材机加工配刀说明。
释放卡钩前锁定槽基准
毛坯仍为刚性矩形时完成基准面和两安装槽。线槽交替粗加工,每个钩尖保留连接桥,并先完成应力释放腔。换新微刀精修钩根,再在全长真空夹具上由中间向外去除连接桥;底轨释放后再倒角,便于观察毛刺方向。
安排线槽、腔体和薄钩顺序
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 基准面与底轨 | 10 mm两刃抛光金刚石涂层硬质合金刀、平衡液压刀柄 | 少刃利于排磨蚀粉尘;多齿铝用刀会重复切纤维屑。 |
| 电缆线槽 | 5 mm两刃金刚石涂层圆角刀,10 mm伸出 | 圆角支撑电缆并减少纤维崩边;尖角会集中钩根应力。 |
| 卡钩根部与开口 | 2 mm单刃抛光金刚石涂层刀,6 mm伸出、精密筒夹 | 单刃排出热粉;四刃微刀会堵塞窄开口。 |
| 沉孔安装槽 | 3 mm硬质合金钻、4 mm两刃刀和专用平底沉孔刀 | 插补控制槽宽;仅用麻花钻会留下锥形承压底面。 |
| 应力释放腔与倒角 | 6 mm两刃圆角刀加锋利单刃倒角刀 | 平滑过渡避免缺口;手刮会使玻纤起毛。 |
控制玻纤磨蚀与热量
玻纤会迅速磨圆刃口,尼龙又会在重复切屑时软化。采用获准抽尘,保持刀具锋利;卡钩边缘变灰、起毛或发亮时更换微刀。避免改变材料调湿状态的冷却化学品;没有容屑空间的高转速只会熔软基体。
检查自由开口和边缘质量
尺寸验收前按统一条件调湿。以两个基准沉孔测线槽位置,再在松夹状态记录每个卡钩开口和回弹位置。放大检查钩根圆角及线槽边缘;实际电缆保持力必须用目标线径另做负载测试。
实用配刀问答
为何卡钩尖保留连接桥?
它在精修钩根和相邻线槽时支撑薄钩,减少振动和变形。
所有边缘都应手工去毛刺吗?
不应;手刮会暴露玻纤并改变卡扣几何,应采用受控刀路并检查残余边缘。
glass-filled polymer thin-feature tooling · G10 channel and counterbore selection


