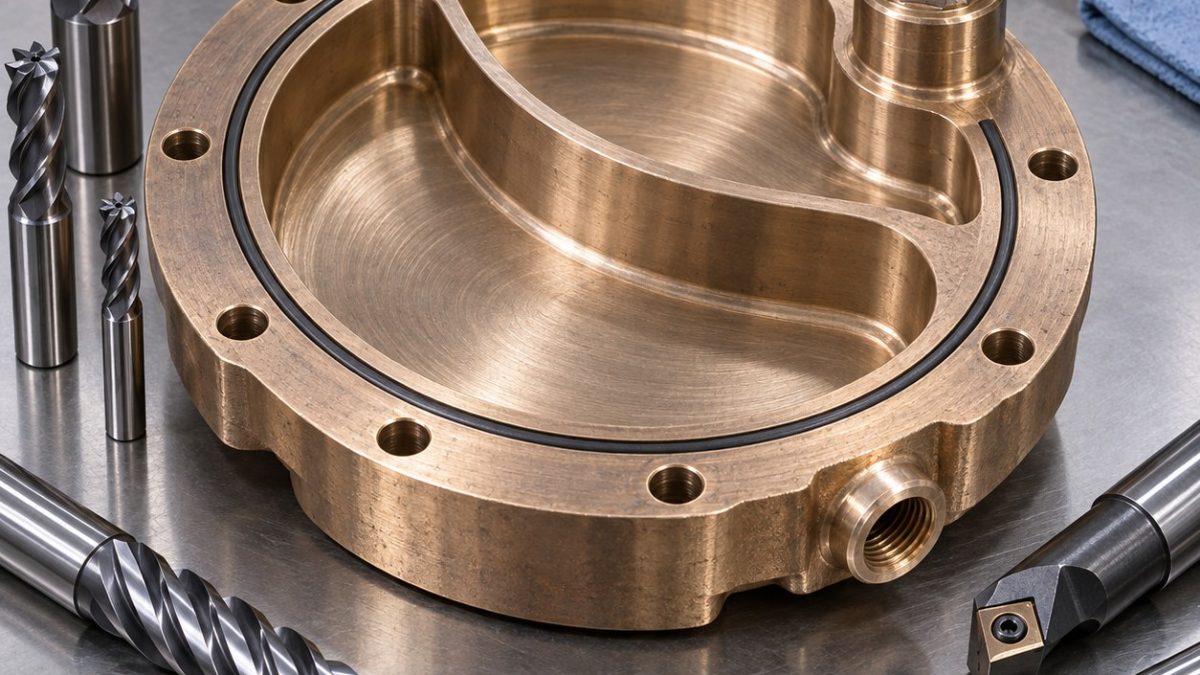
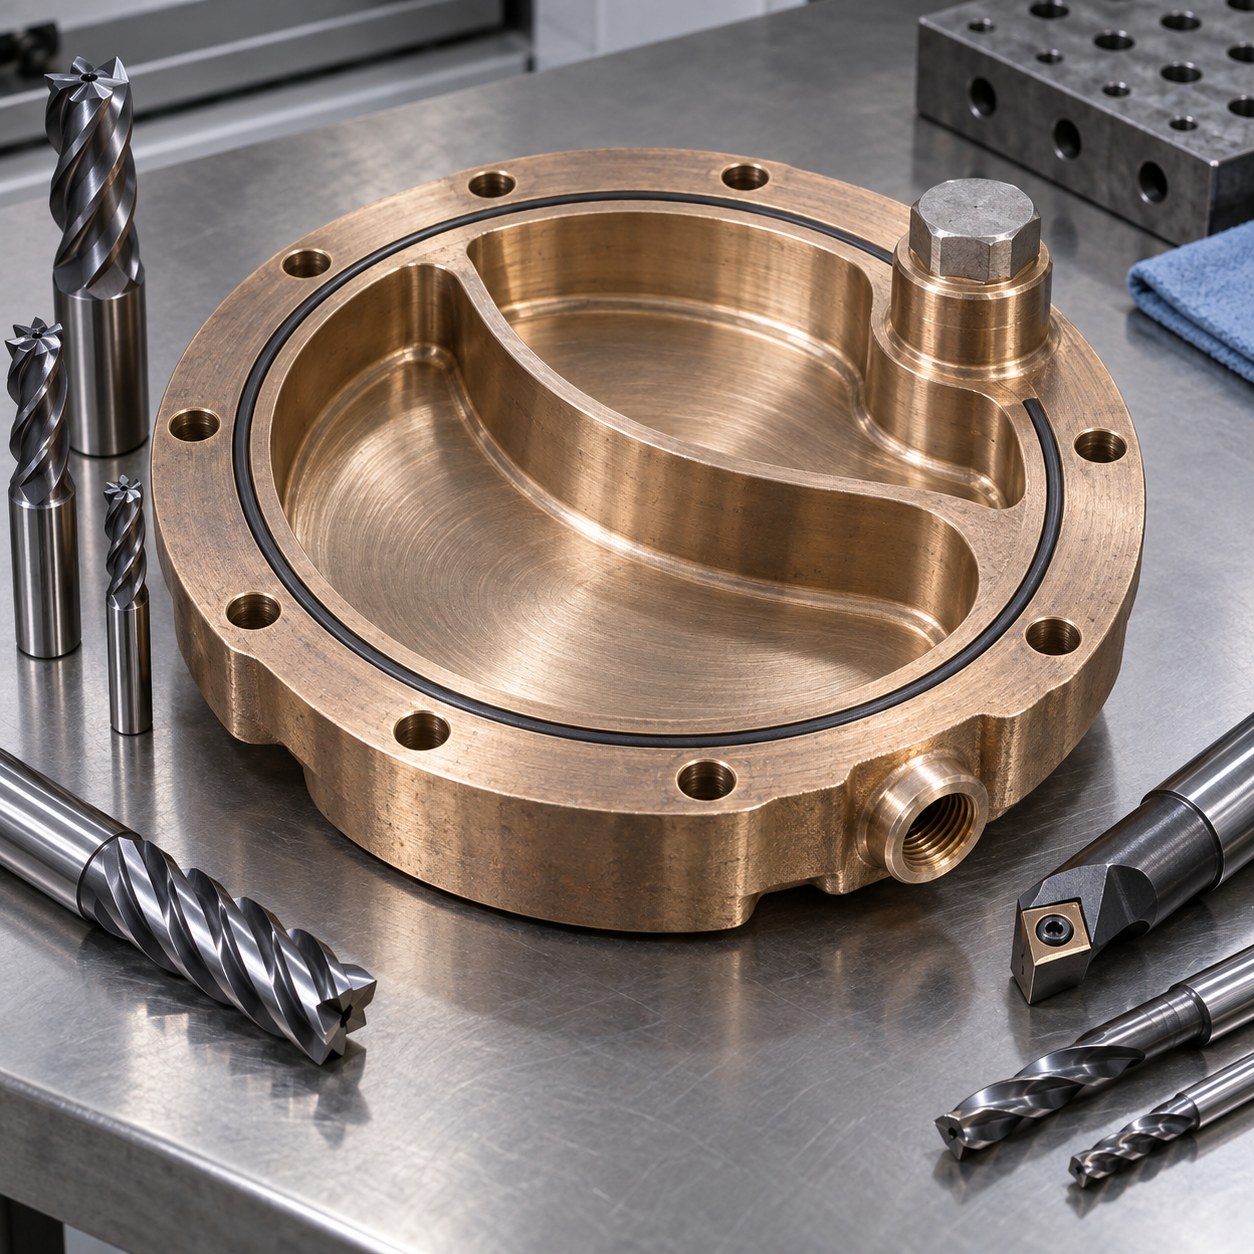
中文: C71500铜镍换热器通道盖分流槽与阳极座配刀
本案例回答:偏置阳极座去料后,怎样仍精确加工弧形分流槽和窄密封舌,并控制大盖板平面度。假设基准链从安装面开始,以螺栓圆定角,再从分流中心线定位排水口;铸造外缘只是余量,不是密封基准。
从端面到海水腔建立刀具图
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 安装面与腔体 | 16 mm三刃抛光ZrN硬质合金刀、液压刀柄 | 正螺旋排出韧性切屑;钢用高进给刀会涂抹表面。 |
| 弧形分流槽 | 8 mm三刃抛光未涂层变螺旋刀、热缩刀柄 | 恒定吃刀保护薄分流壁;全宽开槽会侧推变形。 |
| 窄密封舌 | 4 mm两刃抛光圆角刀,8 mm伸出 | 轻量径向精修保护舌顶;宽成形刀同时压两侧。 |
| 牺牲阳极座 | 短精镗杆配抛光正前角刀片,再用硬质合金螺纹铣刀 | 先镗定轴再铣螺纹;丝锥可能咬死并扭动偏置座。 |
| 排水口与螺栓圆 | 硬质合金定心钻、内冷钻和单刃倒角刀 | 曲面先定心防跑偏;手工去毛刺会把金属卷到密封面。 |
平衡偏置阳极座与弧形分流槽
在带机械止挡的真空辅助夹具上精铣大安装面,两腔按交替深度带粗加工。阳极座精镗时分流壁和密封舌保留余量;半精弧槽后松夹观察变形,再以基准垫重夹并连续轮廓精修密封舌。最后从同一角向基准钻排水孔和螺栓孔。
防止铜镍黏刀
C71500在抛光刃变钝后会形成积屑瘤。保持有效切屑负荷,让冷却沿弧槽排屑;槽底发亮或刀后出现铜唇时更换精刀。盖板翘曲不能靠Z补偿掩盖,应先修正支撑与去料平衡。
检查平面度与密封连续性
松夹状态测安装面平面度,再沿整圈扫描密封舌高度。以螺栓角向复核分流壁位置,检查阳极螺纹与排水口交汇,并沿流向记录腔体纹理。耐压和耐蚀认证属于独立测试。
实用配刀问答
为何密封舌精铣前松夹?
大面积不对称去料可能移动端面;松夹检查避免在夹紧形状上加工最终密封面。
为何阳极座采用螺纹铣?
它降低偏置座扭矩,并可调中径,无需让丝锥强行穿过易黏的铜镍料。
bronze carrier bore and slot tooling · pump cover seal-groove strategy


